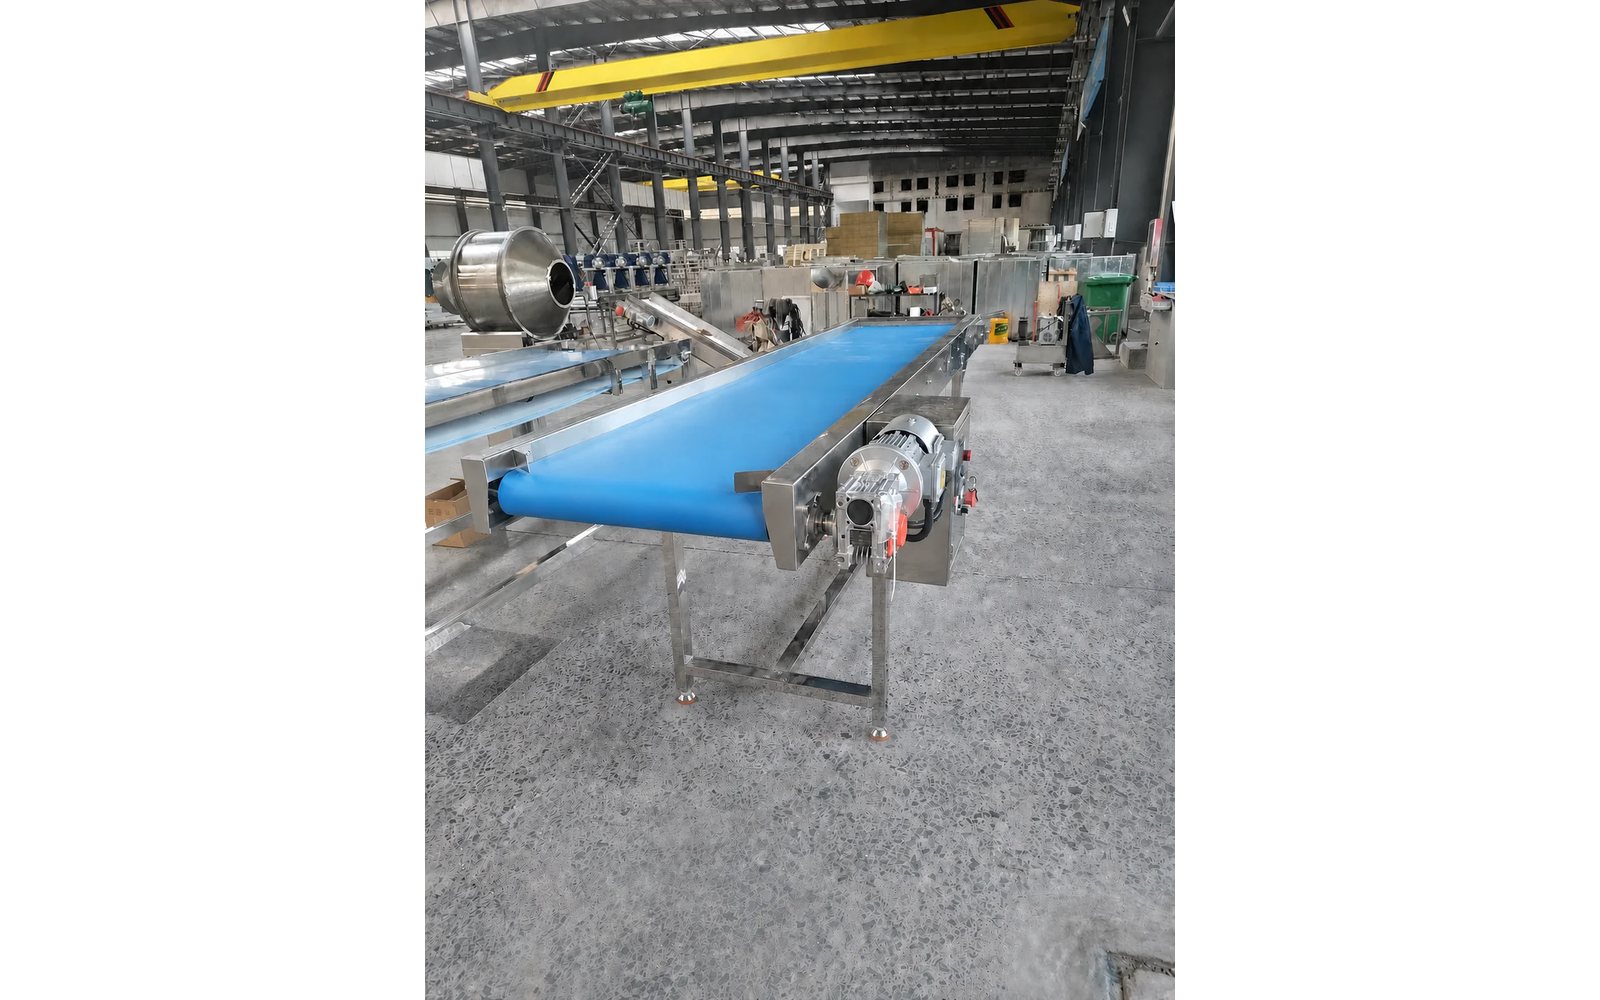
Líneas de llenado y envasado de botellas
Revise el proceso, las funciones del equipo y el límite del proyecto desde una base definida.
Confirme el producto, el envase y las interfaces de línea antes de comparar la velocidad
Defina primero la ruta producto-envase
Empiece registrando la dosis de llenado, la familia de envases y el sistema de cierre como un conjunto conectado. Una botella PET de 500 ml llenada con agua sin gas es una función de ingeniería distinta de un vial de vidrio de 100 ml que contiene un jarabe termosensible, aunque ambas máquinas lleven la misma cifra nominal de botellas por hora. Escriba la temperatura del producto al llenar, su viscosidad, si hace espuma, si contiene pulpa o partículas y cuánto espacio de cabeza debe conservar el envase acabado.
El cierre importa tanto como el cabezal de llenado. Las tapas corona, tapas de rosca, tapas a presión, sellos por inducción y el cierre de latas imponen cada uno sus propios requisitos de par, altura y cambio, y suelen dictar la rueda de estrella, el paso del transportador y el espaciado de botellas aguas arriba. Confirme dónde entra el envase vacío, cómo se orienta y cómo sale de la línea el envase cerrado antes de que nadie cotice una velocidad, porque las interfaces alrededor de la máquina suelen costar más tiempo de ingeniería que la propia llenadora.
Fije la exactitud de llenado y el método de limpieza al mismo tiempo, porque una máquina que debe desmontarse en cada cambio de producto pierde mucho más tiempo que cualquier ventaja de velocidad que parezca ofrecer.
Cada envase y cierre que pueda nombrar en el informe es una suposición menos que el proveedor tiene que hacer.
Equilibre el flujo de producto, la formación del envase y el traspaso de línea
Ruta de envasado y consecuencias de los parámetros
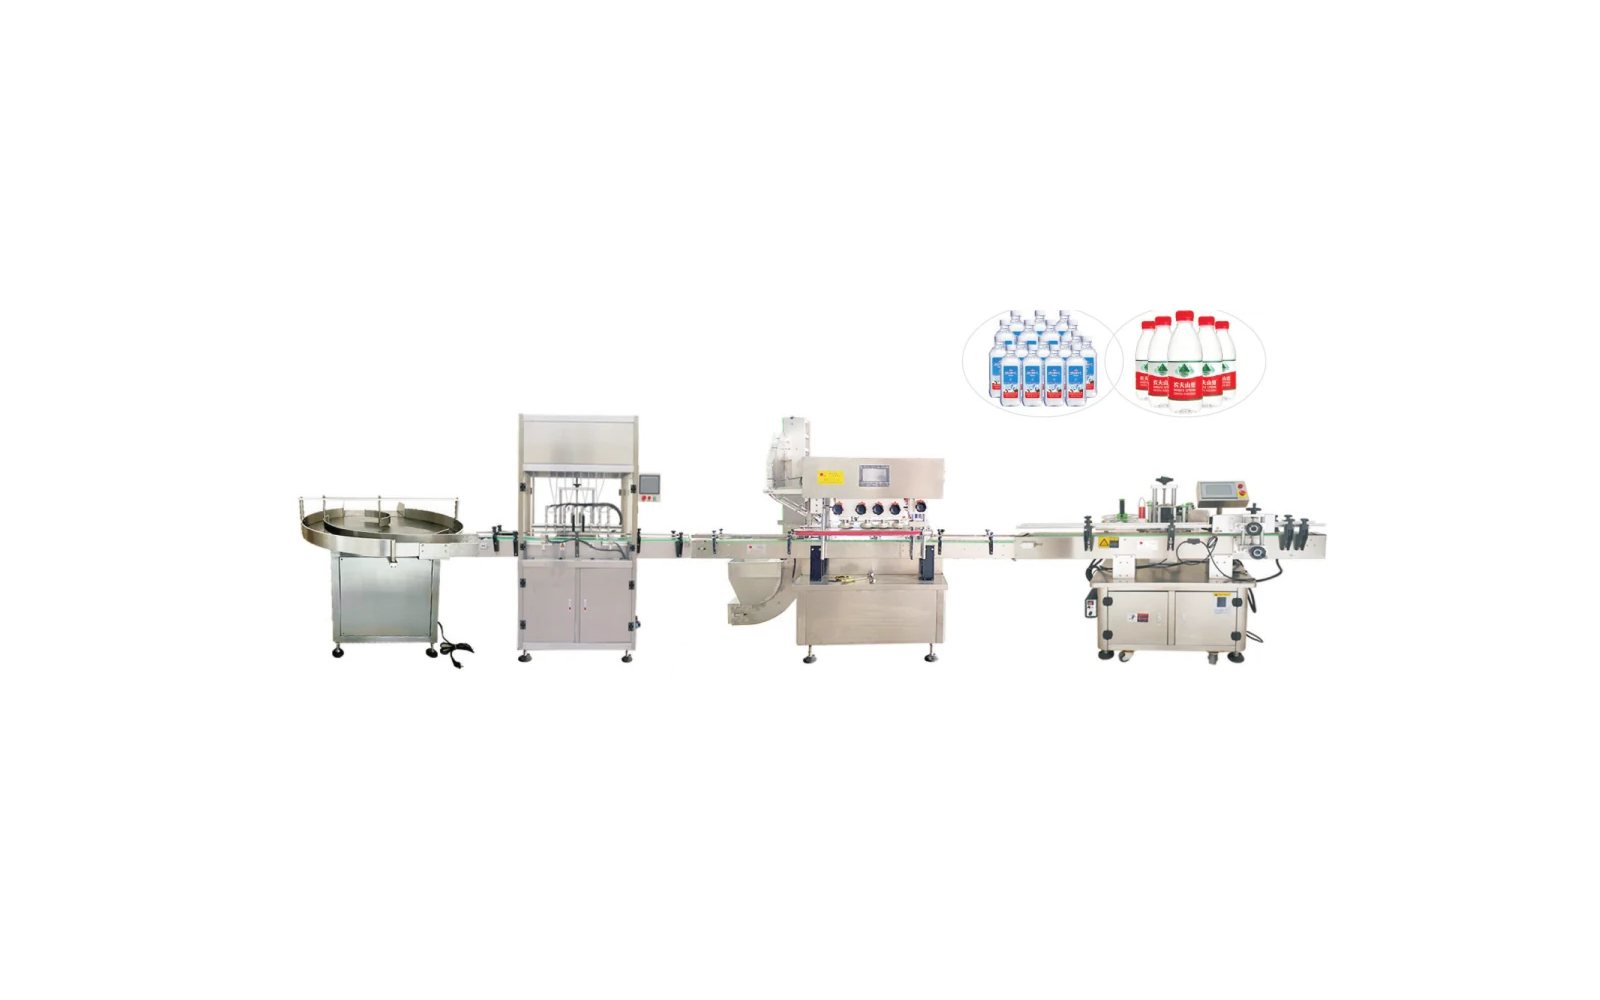
Una línea de llenado solo corre tan rápido como su traspaso más lento. Trate la llenadora como el centro de una cadena corta que incluye el desordenado o despaletizado de botellas, el enjuague, el llenado, el capsulado, la inspección de sellado, el etiquetado y el encajado, y pruebe luego cada transferencia por falta y acumulación. Si la llenadora puede correr a 120 botellas por minuto pero la capsuladora está limitada a 90, la línea corre a 90 y la capacidad extra de la llenadora nunca se realiza.
Planifique amortiguado entre estaciones en lugar de especificar cada máquina a la misma velocidad principal. Una pequeña mesa de acumulación antes de la capsuladora absorbe una botella rechazada, un empalme de etiqueta o una inspección del operario sin detener la llenadora, y da a la línea la oportunidad de recuperarse de un fallo sin descartar producto. Defina pronto la ruta de rechazo: ¿dónde sale de la línea una botella subllenada o un envase sin tapa, y puede retirarse sin contaminar el flujo aceptado?
Cuente las paradas además de la velocidad: cada botella rechazada, empalme de etiqueta o atasco de tapa es una interrupción, y la línea que se recupera de esos eventos sin descartar producto es la que realmente despacha a su tasa nominal.
La línea que tolera pequeñas interrupciones es la que mantiene su producción prometida durante un turno completo.
Compare cada modelo contra una base de producto-envase
Modelos y parámetros técnicos
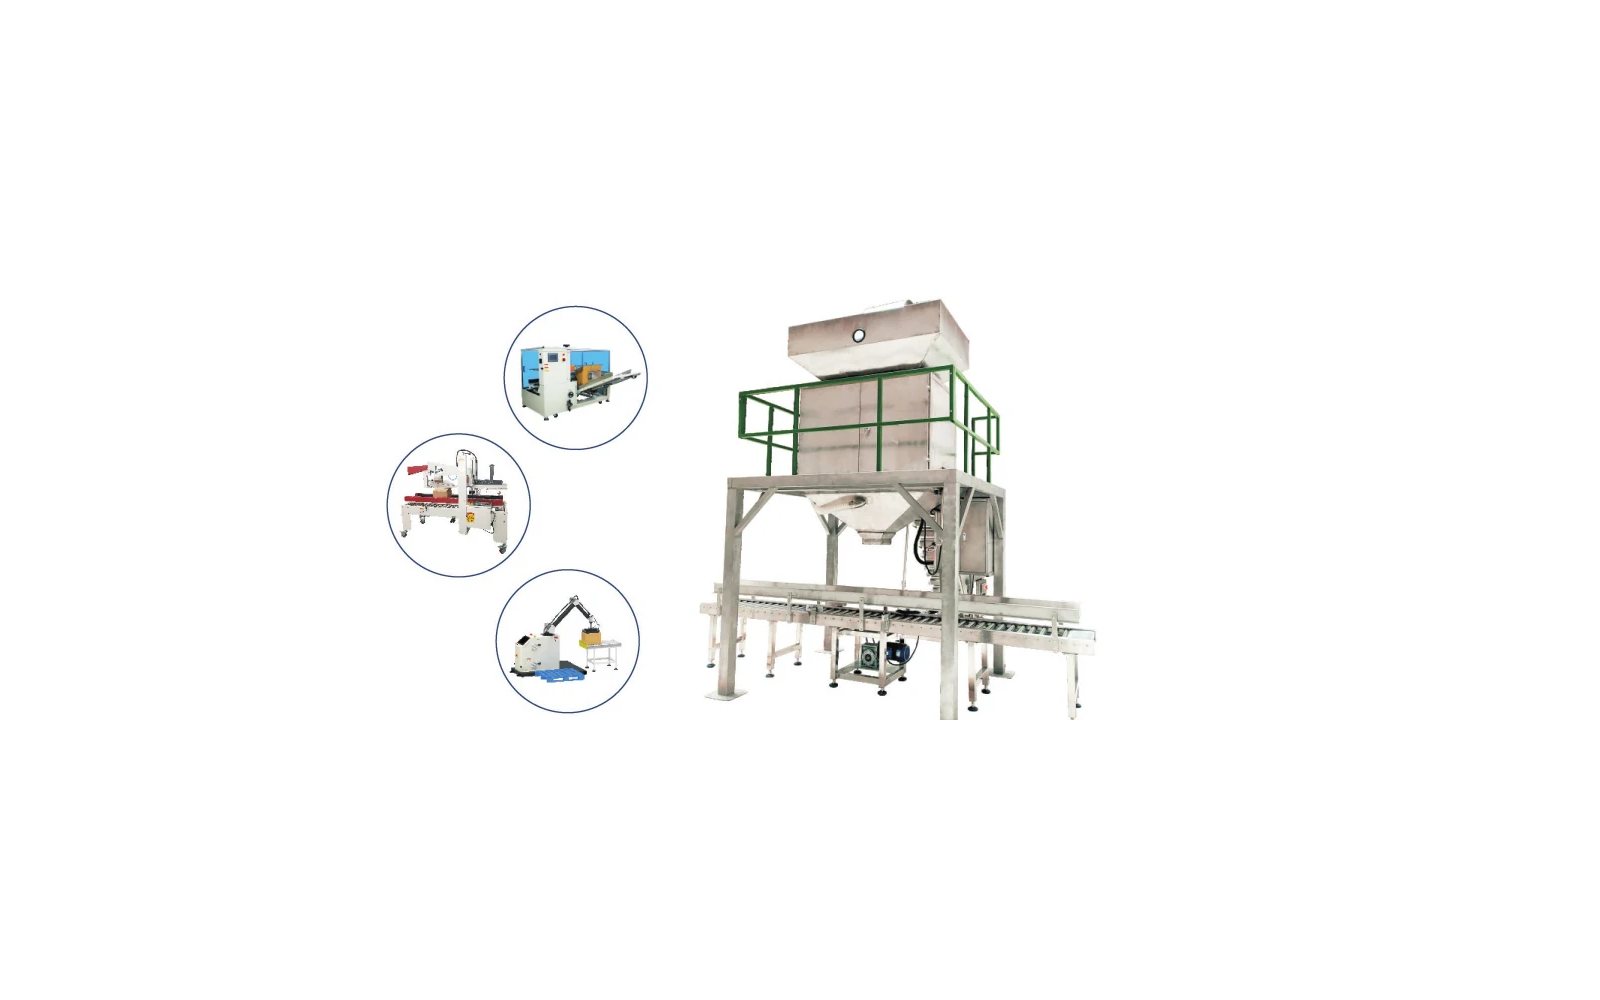
Cada velocidad publicada supone un producto y envase que pueden no ser los suyos. Antes de comparar modelos, fije una base: el volumen de llenado, el diámetro y altura del envase, el tipo de tapa, la exactitud de llenado que acepta y el patrón de producción. Luego pida a cada proveedor cotizar exactamente contra esa base, incluyendo si la velocidad se mide en régimen o en un turno completo con cambios.
Normalice también lo que el número excluye. Algunas cotizaciones cuentan solo el tiempo de llenado, otras cuentan una línea completa con un factor de eficiencia del 90 por ciento. Aclare si la producción indicada es por módulo o para la línea integrada, si se incluye el tiempo de limpieza CIP o manual y qué ocurre con el primer y último envase de un lote. Una sola base normalizada convierte una discusión sobre velocidad en una comparación de contenido de ingeniería.
Escriba la base y envíela sin cambios a cada proveedor, para que sus respuestas se refieran al mismo producto, envase, cierre y patrón de turnos en lugar del caso favorito de cada proveedor.
Con una base escrita, las diferencias entre cotizaciones se convierten en diferencias de ingeniería, no en diferencias de optimismo.
Esa única base es lo que convierte la comparación de modelos en una decisión que el comprador puede defender.
Resuelva cuatro decisiones conectadas antes de la cotización
Lógica de selección y límite de configuración
- 01 / Producto: defina el comportamiento en la interfaz de dosificación. Registre flujo, temperatura, polvo, fragilidad, densidad aparente cuando corresponda, método de rellenado y variación representativa del producto.
- 02 / Dosifique y envase: mantenga juntos el objetivo, el contenedor y el material. Confirme la dosis nominal, la tolerancia, las dimensiones del envase, la estructura de la película o el sobre, el cierre, el código, la etiqueta y los requisitos de presentación.
- 03 / Selle y verifique: establezca una regla observable de aceptación del envase. Defina las condiciones de sellado, el riesgo de contaminación, las verificaciones de fuga o cierre, los límites de peso o inspección, el comportamiento de rechazo y los registros.
- 04 / Interfaz de línea: equilibre cada traspaso aguas arriba y aguas abajo. Libere alimentación, rellenado, elevación, amortiguamiento, descarga, acumulación, protecciones, servicios, controles, datos y partes responsables.
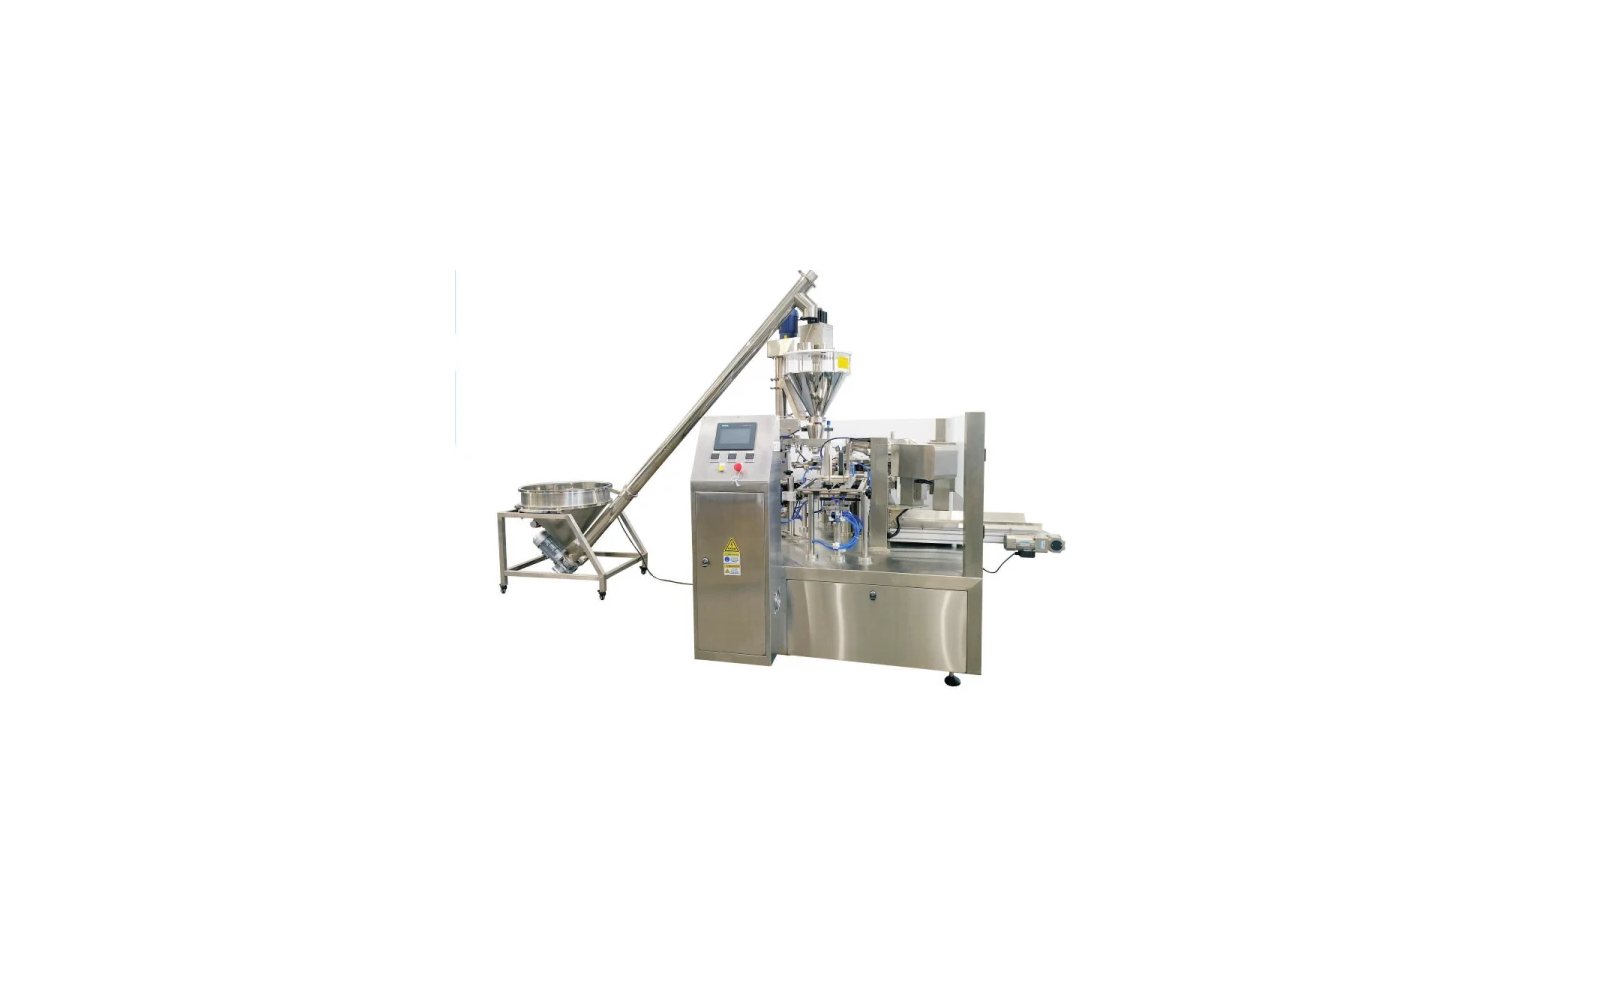
Cuatro decisiones deben resolverse antes de que una cotización tenga sentido. Primera, el principio de dosificación: pistón, gravedad, vacío, flujo másico o peso neto cambia la exactitud, el control de espuma y el esfuerzo de limpieza. Segunda, la tecnología de cierre y su validación, porque una tapa cruzada o con par insuficiente se convierte en un riesgo de retirada. Tercera, el cambio: cuántas piezas cambian, quién las cambia y cómo prueba la línea que un formato nuevo es correcto. Cuarta, el control y los datos: control de nivel, señales de rechazo y registros de lote.
Cada decisión alimenta la siguiente. Un producto que hace espuma lo empuja hacia un método de llenado que minimiza las salpicaduras y una secuencia de cierre más lenta; una línea que ejecuta muchas SKU al día lo empuja hacia el cambio sin herramientas y el almacenamiento de recetas; una aplicación farmacéutica o de alimento infantil lo empuja hacia registros serializados y limpieza validada. Fije estas cuatro antes de cotizar, o la cotización más barata omitirá silenciosamente la capacidad que hacía viable la línea.
Convierta la fila del catálogo en un registro de proyecto comprobable
Calidad, pruebas, evidencia y aceptación
El plan de aceptación debe indicar qué valores de catálogo se inspeccionan, qué funciones se demuestran, qué mediciones de producto están disponibles en fábrica y qué comprobaciones solo pueden hacerse tras la instalación.
Fila de modelo, plano del envase, material, base de dosis, distribución, utilidades, opciones, interfaces, responsabilidades y plan de evidencia.
Identidad, construcción, controles, seguridad, ruta de producto, utillaje, funciones de sellado, inspección y registros acordados de corrida en seco.
Producto y material de prueba, condición de rellenado, ventana de velocidad, resultado de dosis, resultado de sellado o cierre, rechazos y límites declarados.
Instalación, utilidades, equilibrio aguas arriba y abajo, corrida de producto, recetas, formación y cierre de puntos abiertos.
Una fila de catálogo aún no es un registro de proyecto. Convierta la configuración seleccionada en algo comprobable: una base de aceptación escrita que nombre el producto, el envase, el volumen de llenado, la velocidad de línea, la variación de llenado aceptable, la prueba de integridad del cierre y el plan de muestreo. Acuerde si la aceptación ocurre en fábrica, en obra tras la instalación o ambas, y quién suministra el producto, los envases, las tapas, las etiquetas y las utilidades para la prueba.
Pida una prueba de aceptación en fábrica documentada que registre puntos de consigna, pesos, lecturas de par y comprobaciones de sellado en una corrida definida, no una demostración corta en condiciones ideales. La aceptación en obra debe repetir las mismas mediciones en su entorno real con sus operarios reales. Donde la línea esté validada, mantenga el protocolo de cualificación alineado con el registro de aceptación para que la evidencia del equipo y la regulatoria sean el mismo documento y no dos historias en conflicto.
Confirme las responsabilidades más allá del nombre de la máquina
Alcance de cotización, entrega y soporte
Cabezales de línea de llenado de líquidos
Seleccione un modelo para inspeccionar sus dimensiones, función y suministros. Compare valores dentro de la misma familia y base operativa.
| Cabezales | 2 |
|---|---|
| Potencia | 500 W |
| Aire | 0.4-0.6 MPa |
| Velocidad | 4-16 bottles/min |
| Precisión | ≤±1% nominal |
| Opciones de rango de llenado | 20-100 / 30-300 / 50-500 / 100-1000 / 500-2000 / 700-3000 / 1000-5000 ml |
| Transportador | 2 m |
| Cabezales | 4 |
|---|---|
| Potencia | 800 W |
| Aire | 0.4-0.6 MPa |
| Velocidad | 8-32 bottles/min |
| Precisión | ≤±1% nominal |
| Opciones de rango de llenado | Same listed options |
| Transportador | 2 m |
| Cabezales | 6 |
|---|---|
| Potencia | 1000 W |
| Aire | 0.4-0.6 MPa |
| Velocidad | 12-48 bottles/min |
| Precisión | ≤±1% nominal |
| Opciones de rango de llenado | Same listed options |
| Transportador | 3 m |
| Cabezales | 8 |
|---|---|
| Potencia | 1500 W |
| Aire | 0.4-0.6 MPa |
| Velocidad | 16-64 bottles/min |
| Precisión | ≤±1% nominal |
| Opciones de rango de llenado | Same listed options |
| Transportador | 4 m |
Llenadoras de botellas de polvo y gránulos
| Función | Screw powder filler |
|---|---|
| Rango | 50-10000 g |
| Velocidad | 20-40 cans/min |
| Precisión | ≤±1% nominal |
| Potencia | 5.3 kW / 380 V |
| Contenedor o tolva | Ø60-135 × H60-260 mm; 50-70 L hopper |
| Aire | 6 kg/cm²; 0.3 m³/min |
| Envolvente | 3000×850×2050 mm |
| Peso | 550 kg |
| Función | Granule bottling |
|---|---|
| Rango | 50-1000 g |
| Velocidad | 1200-2500 bottles/h |
| Precisión | ±1% nominal |
| Potencia | 220/380 V / 3 kW |
| Contenedor o tolva | 2 L hopper |
| Aire | Project interface |
| Envolvente | 1360×750×2150 mm |
| Peso | 280 kg |
Llenadoras autónomas de líquidos y viscosos
| Rango | Project-selected liquid range |
|---|---|
| Velocidad | ≤4500 bottles/h |
| Precisión | ≤±1% nominal |
| Suministro | 220 V |
| Aire | 6-8 kg/cm² |
| Cabezales | 6 |
| Potencia o envolvente | 2 kW |
| Rango | 0.5-25 kg |
|---|---|
| Velocidad | 500-1200 bottles/h |
| Precisión | <0.5% based on 20 kg nominal |
| Suministro | 380 V |
| Aire | 0.4-0.6 MPa |
| Cabezales | 1 or 2 |
| Potencia o envolvente | 800×800×1700 mm |
| Rango | 5-100 / 10-280 / 20-500 / 100-1000 / 500-2800 / 1000-5000 ml options |
|---|---|
| Velocidad | 20-60 bottles/h nominal |
| Precisión | ≤±1% nominal |
| Suministro | AC220 V 50 Hz |
| Aire | 0.4-0.6 MPa |
| Cabezales | 1 or 2 |
| Potencia o envolvente | 1100×350×750 mm; 50 kg |
Referencias de cierre y etiquetado
| Función | Automatic can sealing |
|---|---|
| Velocidad | 30-40 cans/min |
| Rango de contenedores | Height 80-220 mm; diameter 35-100 mm |
| Precisión o estaciones | Eight stations |
| Potencia | 1.4 kW / 220 V |
| Envolvente | 3000×900×1800 mm |
| Peso | 550 kg |
| Función | Round-bottle labeling |
|---|---|
| Velocidad | 0-50 bottles/min |
| Rango de contenedores | Diameter 20-100 mm; label L20-200 × W10-100 mm |
| Precisión o estaciones | ≤±1 mm label accuracy |
| Potencia | 0.5 kW / 220 V |
| Envolvente | 1800×900×1400 mm |
| Peso | 250 kg |
| HDF-G2T — cabezales de línea de llenado de líquidos | Heads: 2; Power: 500 W; Air: 0.4-0.6 MPa; Speed: 4-16 bottles/min; Accuracy: ≤±1% catalog reference; Fill range options: 20-100 / 30-300 / 50-500 / 100-1000 / 500-2000 / 700-3000 / 1000-5000 ml; Conveyor: 2 m Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
|---|---|
| HDF-G4T — cabezales de línea de llenado de líquidos | Heads: 4; Power: 800 W; Air: 0.4-0.6 MPa; Speed: 8-32 bottles/min; Accuracy: ≤±1% catalog reference; Fill range options: Same catalog options; Conveyor: 2 m Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
| HDF-G6T — cabezales de línea de llenado de líquidos | Heads: 6; Power: 1000 W; Air: 0.4-0.6 MPa; Speed: 12-48 bottles/min; Accuracy: ≤±1% catalog reference; Fill range options: Same catalog options; Conveyor: 3 m Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
| HDF-G8T — cabezales de línea de llenado de líquidos | Heads: 8; Power: 1500 W; Air: 0.4-0.6 MPa; Speed: 16-64 bottles/min; Accuracy: ≤±1% catalog reference; Fill range options: Same catalog options; Conveyor: 4 m Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
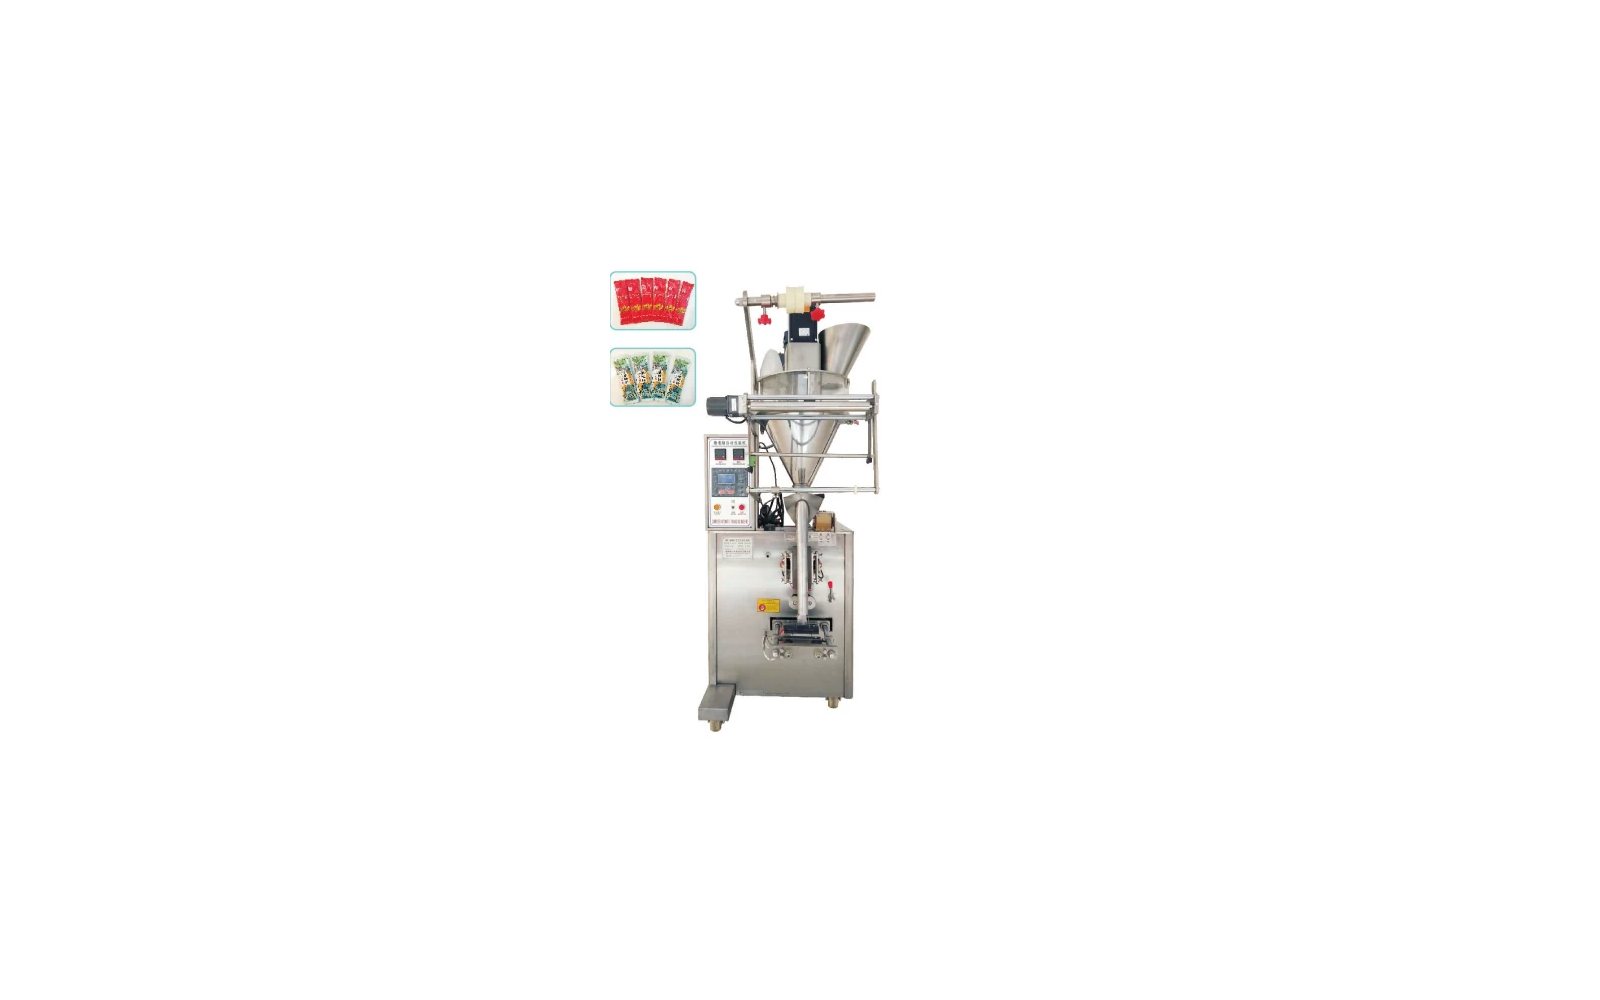
| HDF-F01ATX — llenadoras de botellas de polvo y gránulos | Duty: Screw powder filler; Range: 50-10000 g; Speed: 20-40 cans/min; Accuracy: ≤±1% catalog reference; Power: 5.3 kW / 380 V; Container or hopper: Ø60-135 × H60-260 mm; 50-70 L hopper; Air: 6 kg/cm²; 0.3 m³/min; Envelope: 3000×850×2050 mm; Weight: 550 kg Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
| HDF-C06 — llenadoras de botellas de polvo y gránulos | Duty: Granule bottling; Range: 50-1000 g; Speed: 1200-2500 bottles/h; Accuracy: ±1% catalog reference; Power: 220/380 V / 3 kW; Container or hopper: 2 L hopper; Air: Project interface; Envelope: 1360×750×2150 mm; Weight: 280 kg Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
| HDF-G06 — llenadoras autónomas de líquidos y viscosos | Range: Project-selected liquid range; Speed: ≤4500 bottles/h; Accuracy: ≤±1% catalog reference; Supply: 220 V; Air: 6-8 kg/cm²; Heads: 6; Power or envelope: 2 kW Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
| HDF-G07 — llenadoras autónomas de líquidos y viscosos | Range: 0.5-25 kg; Speed: 500-1200 bottles/h; Accuracy: <0.5% based on 20 kg catalog reference; Supply: 380 V; Air: 0.4-0.6 MPa; Heads: 1 or 2; Power or envelope: 800×800×1700 mm Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
| HDF-G05 — llenadoras autónomas de líquidos y viscosos | Range: 5-100 / 10-280 / 20-500 / 100-1000 / 500-2800 / 1000-5000 ml options; Speed: 20-60 bottles/h catalog row; Accuracy: ≤±1% catalog reference; Supply: AC220 V 50 Hz; Air: 0.4-0.6 MPa; Heads: 1 or 2; Power or envelope: 1100×350×750 mm; 50 kg Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
| HDF-FGJ100 — referencias de cierre y etiquetado | Duty: Automatic can sealing; Speed: 30-40 cans/min; Container range: Height 80-220 mm; diameter 35-100 mm; Accuracy or stations: Eight stations; Power: 1.4 kW / 220 V; Envelope: 3000×900×1800 mm; Weight: 550 kg Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
| HDF-TB05 — referencias de cierre y etiquetado | Duty: Round-bottle labeling; Speed: 0-50 bottles/min; Container range: Diameter 20-100 mm; label L20-200 × W10-100 mm; Accuracy or stations: ≤±1 mm label accuracy; Power: 0.5 kW / 220 V; Envelope: 1800×900×1400 mm; Weight: 250 kg Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
Preguntas frecuentes
¿Cómo deben usarse los valores del catálogo de líneas de llenado y envasado de botellas?
¿Garantiza una capacidad de catálogo la producción neta?
¿Qué datos se requieren antes de la selección del modelo?
¿Cómo se definen las pruebas y la aceptación?
¿Qué partidas comerciales siguen siendo específicas del proyecto?
El nombre de la máquina solo cubre parte del proyecto. Confirme quién suministra el aire comprimido y su calidad, la energía eléctrica y la puesta a tierra, el agua y el drenaje, los sistemas de alimentación de producto y envases, la extracción de vapor de limpieza y los transportadores que unen la llenadora al resto de la fábrica. Estas utilidades suelen ser la fuente de retraso más común porque cruzan límites de proveedor.
Escriba las responsabilidades en el alcance de la cotización y la distribución, no en un hilo de correo. Incluya quién es responsable de protecciones, marcado CE o de cumplimiento local, formación del operario, repuestos y el primer intervalo de mantenimiento. Cuando cada límite está nombrado, el comprador puede comparar cotizaciones justamente y el plan de puesta en marcha puede programarse sin descubrir, el primer día, que nadie pidió el depósito de aire.