Lignes de remplissage et d'emballage de bouteilles
Passez en revue le procédé, les fonctions des équipements et la limite du projet à partir d'une base définie.
Confirmez les interfaces produit, emballage et ligne avant de comparer la vitesse
Définissez d'abord le circuit produit-emballage
Commencez par consigner la dose de remplissage, la famille de conteneurs et le système de fermeture comme un ensemble connecté. Une bouteille PET de 500 ml remplie d'eau plate est une fonction d'ingénierie différente d'un flacon en verre de 100 ml contenant un sirop thermosensible, même lorsque les deux machines portent le même chiffre nominal de bouteilles par heure. Notez la température du produit au remplissage, sa viscosité, s'il mousse, s'il contient de la pulpe ou des particules et l'espace de tête que doit conserver l'emballage fini.
La fermeture importe autant que la tête de remplissage. Les capsules couronne, les bouchons à vis, les couvercles encliquetés, les scellages par induction et le sertissage des boîtes imposent chacun leurs propres exigences de couple, de hauteur et de changement de série, et dictent généralement la roue étoile, le pas du convoyeur et l'espacement des bouteilles en amont. Confirmez où entre le conteneur vide, comment il est orienté et comment l'emballage fermé quitte la ligne avant que quiconque ne devise une vitesse, car les interfaces autour de la machine coûtent souvent plus de temps d'ingénierie que la remplisseuse elle-même.
Fixez en même temps la précision de remplissage et la méthode de nettoyage, car une machine qui doit être démontée à chaque changement de produit perd bien plus de temps que tout avantage de vitesse qu'elle semble offrir.
Chaque conteneur et fermeture que vous pouvez nommer dans le brief est une hypothèse de moins que le fournisseur doit faire.
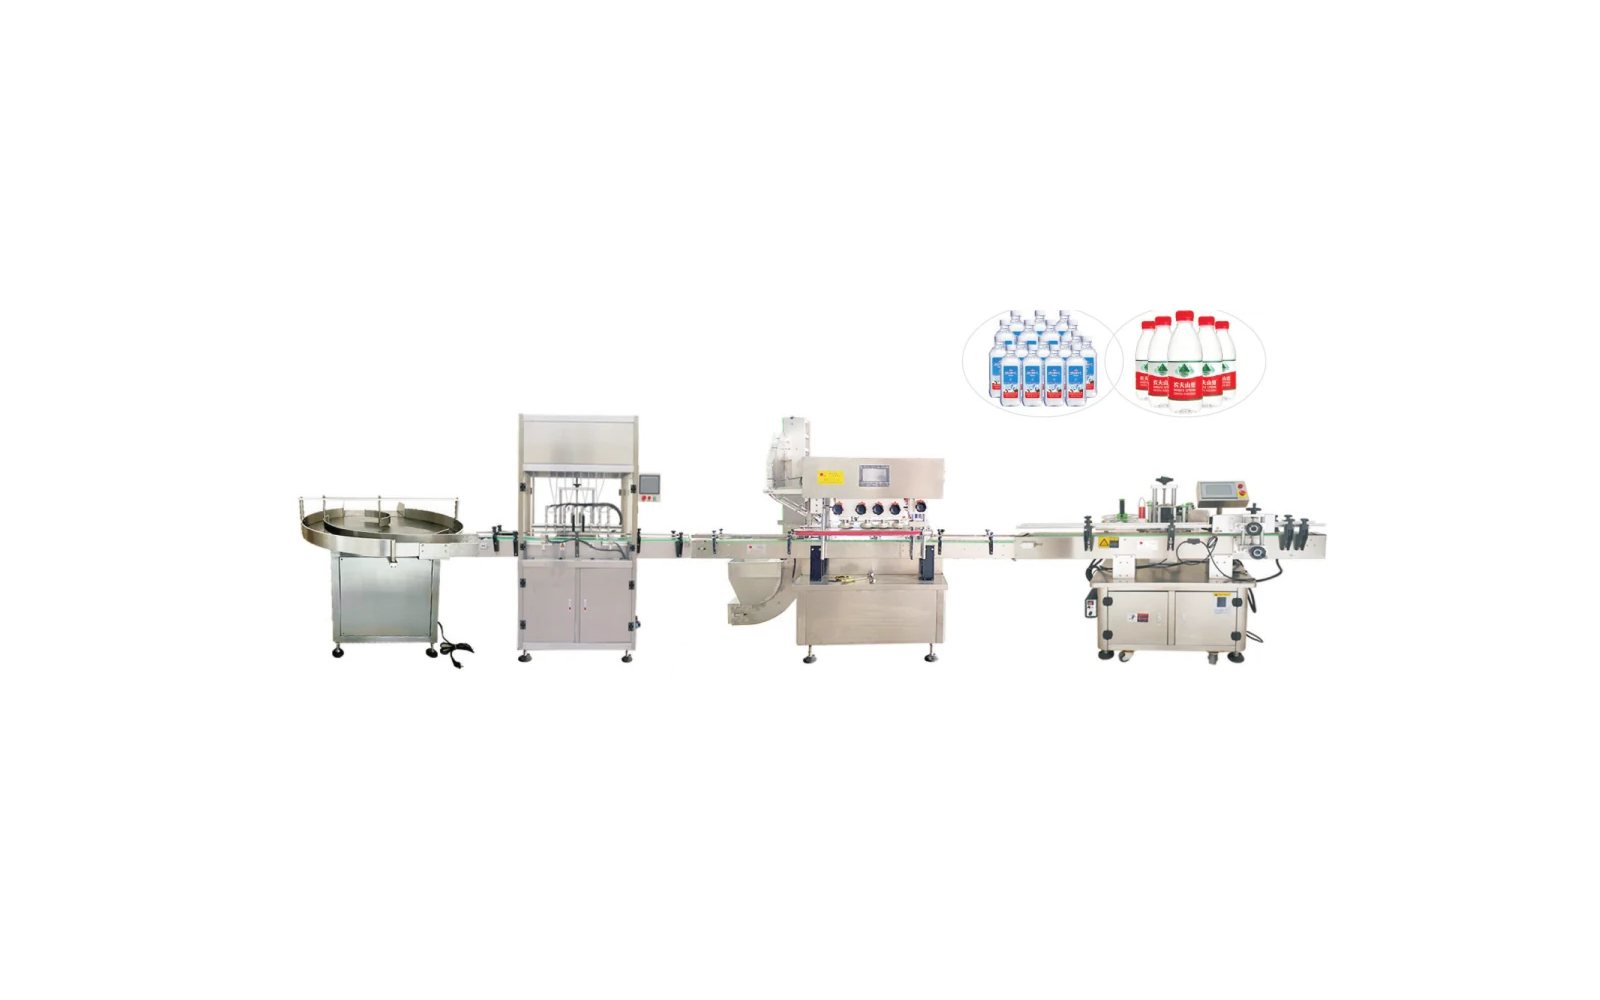
Équilibrez le flux de produit, la formation de l'emballage et le transfert de ligne
Circuit d'emballage et conséquences des paramètres
Une ligne de remplissage ne tourne qu'aussi vite que son transfert le plus lent. Traitez la remplisseuse comme le centre d'une chaîne courte incluant le dévracage ou la dépalettisation des bouteilles, le rinçage, le remplissage, le capsulage, l'inspection de scellage, l'étiquetage et la mise en caisse, puis testez chaque transfert pour la faim et l'accumulation. Si la remplisseuse peut tourner à 120 bouteilles par minute mais que la capsuleuse est limitée à 90, la ligne tourne à 90 et la capacité excédentaire de la remplisseuse n'est jamais réalisée.
Planifiez le tampon entre stations plutôt que de spécifier chaque machine à la même vitesse vedette. Une petite table d'accumulation avant la capsuleuse absorbe une bouteille rebutée, un raccord d'étiquette ou une inspection d'opérateur sans arrêter la remplisseuse, et donne à la ligne une chance de se remettre d'une panne sans jeter de produit. Définissez tôt le circuit de rebut : où une bouteille sous-remplie ou un emballage sans bouchon quitte-t-il la ligne, et peut-il être retiré sans contaminer le flux accepté ?
Comptez les arrêts autant que la vitesse : chaque bouteille rebutée, raccord d'étiquette ou bourrage de bouchon est une interruption, et la ligne qui se remet de ces événements sans jeter de produit est celle qui expédie réellement à son rythme nominal.
La ligne qui tolère de petites interruptions est celle qui tient sa production promise sur un poste complet.
Comparez chaque modèle sur une base produit-emballage unique
Modèles et paramètres techniques
Chaque vitesse publiée suppose un produit et un emballage qui ne sont peut-être pas les vôtres. Avant de comparer les modèles, fixez une base : le volume de remplissage, le diamètre et la hauteur du conteneur, le type de bouchon, la précision de remplissage acceptée et le régime de production. Demandez ensuite à chaque fournisseur de deviser exactement sur cette base, en précisant si la vitesse est mesurée en régime établi ou sur un poste complet avec changements de série.
Précisez aussi ce que le chiffre exclut. Certains devis ne comptent que le temps de remplissage, d'autres une ligne complète avec un facteur d'efficacité de 90 pour cent. Clarifiez si la production indiquée est par module ou pour la ligne intégrée, si le temps de nettoyage NEP ou manuel est inclus et ce qui arrive au premier et au dernier conteneur d'un lot. Une base normalisée unique transforme une dispute sur la vitesse en une comparaison de contenu d'ingénierie.
Énoncez la base par écrit et envoyez-la inchangée à chaque fournisseur, afin que leurs réponses se réfèrent au même produit, conteneur, fermeture et régime de postes au lieu du cas favori de chaque fournisseur.
Avec une base écrite unique, les différences entre devis deviennent des différences d'ingénierie, pas des différences d'optimisme.
Cette base unique est ce qui transforme la comparaison de modèles en une décision que l'acheteur peut défendre.
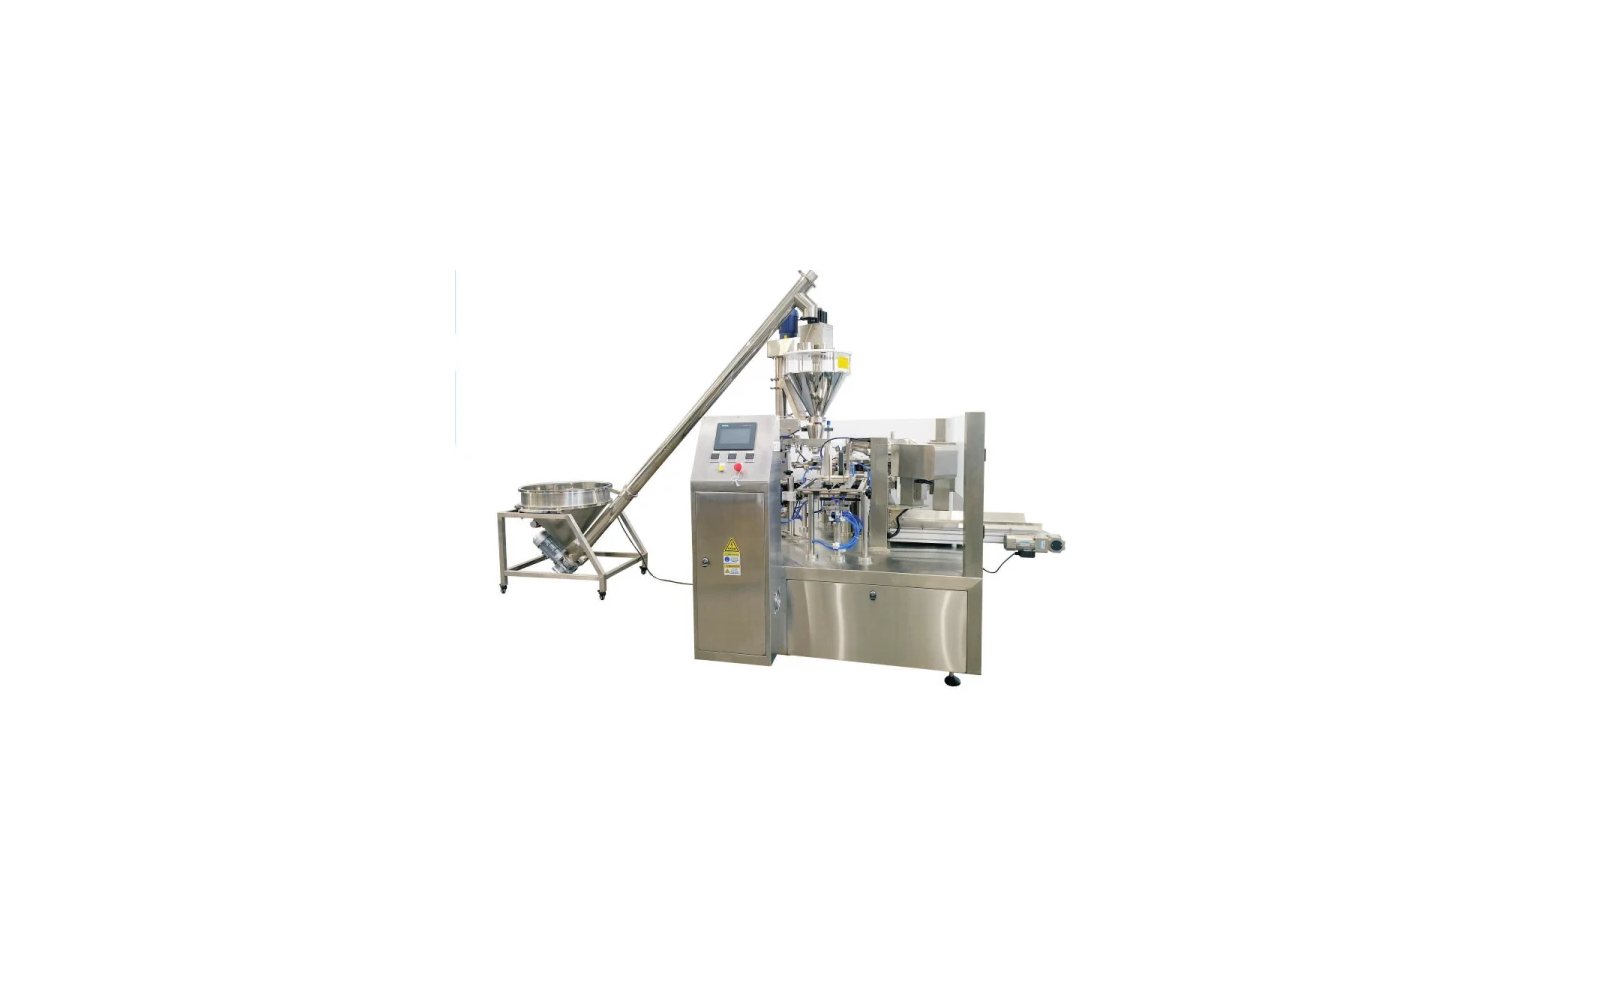
Résolvez quatre décisions liées avant le devis
Logique de sélection et frontière de configuration
- 01 / ProduitDéfinissez le comportement à l'interface de dosage. Consignez le débit, la température, la poussière, la fragilité, la masse volumique apparente le cas échéant, la méthode de recharge et la variation du produit représentatif.
- 02 / Dose et emballageGardez ensemble la cible, le conteneur et le matériau. Confirmez la dose nominale, la tolérance, les dimensions de l'emballage, la structure du film ou de la sachet, la fermeture, le code, l'étiquette et les exigences de présentation.
- 03 / Sceller et vérifierFixez une règle observable de réception de l'emballage. Définissez les conditions de scellage, le risque de contamination, les contrôles de fuite ou de fermeture, les limites de poids ou d'inspection, le comportement de rebut et les enregistrements.
- 04 / Interface de ligneÉquilibrez chaque transfert amont et aval. Libérez l'alimentation, la recharge, l'élévation, la mise en tampon, la décharge, l'accumulation, les protecteurs, les utilités, la commande, les données et les parties responsables.
Quatre décisions doivent être résolues avant qu'un devis ait un sens. Premièrement, le principe de dosage : piston, gravité, vide, débit massique ou poids net modifient la précision, le contrôle de mousse et l'effort de nettoyage. Deuxièmement, la technologie de fermeture et sa validation, car un bouchon mal fileté ou sous-serré devient un risque de rappel. Troisièmement, le changement de série : combien de pièces changent, qui les change et comment la ligne prouve la justesse d'un nouveau format. Quatrièmement, la commande et les données : contrôle de niveau, signaux de rebut et enregistrements de lots.
Chaque décision nourrit la suivante. Un produit qui mousse vous pousse vers une méthode de remplissage minimisant les éclaboussures et une séquence de fermeture plus lente ; une ligne qui traite de nombreuses références par jour vous pousse vers un changement sans outil et le stockage des recettes ; une application pharmaceutique ou d'aliment infantile vous pousse vers des enregistrements sérialisés et un nettoyage validé. Verrouillez ces quatre points avant la tarification, sinon le devis le moins cher omettra discrètement la capacité qui rendait la ligne exploitable.
Transformez la ligne du catalogue en dossier de projet vérifiable
Qualité, essais, preuves et réception
Le plan de réception doit indiquer quelles valeurs du catalogue sont inspectées, quelles fonctions sont démontrées, quelles mesures de produit sont disponibles en usine et quels contrôles ne peuvent avoir lieu qu'après l'installation.
Ligne de modèle, plan de l'emballage, matériau, base de dose, implantation, utilités, options, interfaces, responsabilités et plan de preuves.
Identité, construction, commandes, sécurité, trajet du produit, outillage, fonctions de scellage, inspection et enregistrements convenus d'essai à sec.
Produit et matériau d'essai, condition de recharge, fenêtre de vitesse, résultat de dose, résultat de scellage ou de fermeture, rebuts et limites déclarées.
Installation, utilités, équilibre amont et aval, essai produit, recettes, formation et clôture des points ouverts.
Une ligne de catalogue n'est pas encore un dossier de projet. Transformez la configuration retenue en quelque chose de vérifiable : une base de réception écrite qui nomme le produit, l'emballage, le volume de remplissage, la vitesse de ligne, la variation de remplissage admissible, le test d'intégrité de fermeture et le plan d'échantillonnage. Convenez si la réception a lieu en usine, sur site après installation, ou les deux, et qui fournit le produit, les conteneurs, les bouchons, les étiquettes et les utilités pour l'essai.
Demandez un essai de réception en usine documenté qui enregistre les consignes, les poids, les relevés de couple et les contrôles de scellage sur un cycle défini, pas une courte démonstration en conditions idéales. La réception sur site doit répéter les mêmes mesures dans votre environnement réel avec vos opérateurs réels. Là où la ligne est validée, gardez le protocole de qualification aligné sur le dossier de réception afin que la preuve d'équipement et la preuve réglementaire soient le même document plutôt que deux histoires contradictoires.
Confirmez les responsabilités au-delà du nom de la machine
Périmètre de devis, de livraison et de support
Têtes de ligne de remplissage de liquides
Sélectionnez un modèle pour examiner ses dimensions, sa fonction et ses utilités. Comparez les valeurs au sein de la même famille et de la même base d'exploitation.
| Têtes | 2 |
|---|---|
| Puissance | 500 W |
| Air | 0.4-0.6 MPa |
| Vitesse | 4-16 bottles/min |
| Précision | ≤±1% nominal |
| Options de plage de remplissage | 20-100 / 30-300 / 50-500 / 100-1000 / 500-2000 / 700-3000 / 1000-5000 ml |
| Convoyeur | 2 m |
| Têtes | 4 |
|---|---|
| Puissance | 800 W |
| Air | 0.4-0.6 MPa |
| Vitesse | 8-32 bottles/min |
| Précision | ≤±1% nominal |
| Options de plage de remplissage | Same listed options |
| Convoyeur | 2 m |
| Têtes | 6 |
|---|---|
| Puissance | 1000 W |
| Air | 0.4-0.6 MPa |
| Vitesse | 12-48 bottles/min |
| Précision | ≤±1% nominal |
| Options de plage de remplissage | Same listed options |
| Convoyeur | 3 m |
| Têtes | 8 |
|---|---|
| Puissance | 1500 W |
| Air | 0.4-0.6 MPa |
| Vitesse | 16-64 bottles/min |
| Précision | ≤±1% nominal |
| Options de plage de remplissage | Same listed options |
| Convoyeur | 4 m |
Remplisseuses de bouteilles poudre et granulés
| Fonction | Screw powder filler |
|---|---|
| Gamme | 50-10000 g |
| Vitesse | 20-40 cans/min |
| Précision | ≤±1% nominal |
| Puissance | 5.3 kW / 380 V |
| Conteneur ou trémie | Ø60-135 × H60-260 mm; 50-70 L hopper |
| Air | 6 kg/cm²; 0.3 m³/min |
| Enveloppe | 3000×850×2050 mm |
| Poids | 550 kg |
| Fonction | Granule bottling |
|---|---|
| Gamme | 50-1000 g |
| Vitesse | 1200-2500 bottles/h |
| Précision | ±1% nominal |
| Puissance | 220/380 V / 3 kW |
| Conteneur ou trémie | 2 L hopper |
| Air | Project interface |
| Enveloppe | 1360×750×2150 mm |
| Poids | 280 kg |
Remplisseuses autonomes de liquides et visqueux
| Gamme | Project-selected liquid range |
|---|---|
| Vitesse | ≤4500 bottles/h |
| Précision | ≤±1% nominal |
| Fourniture | 220 V |
| Air | 6-8 kg/cm² |
| Têtes | 6 |
| Puissance ou enveloppe | 2 kW |
| Gamme | 0.5-25 kg |
|---|---|
| Vitesse | 500-1200 bottles/h |
| Précision | <0.5% based on 20 kg nominal |
| Fourniture | 380 V |
| Air | 0.4-0.6 MPa |
| Têtes | 1 or 2 |
| Puissance ou enveloppe | 800×800×1700 mm |
| Gamme | 5-100 / 10-280 / 20-500 / 100-1000 / 500-2800 / 1000-5000 ml options |
|---|---|
| Vitesse | 20-60 bottles/h nominal |
| Précision | ≤±1% nominal |
| Fourniture | AC220 V 50 Hz |
| Air | 0.4-0.6 MPa |
| Têtes | 1 or 2 |
| Puissance ou enveloppe | 1100×350×750 mm; 50 kg |
Références de fermeture et d'étiquetage
| Fonction | Automatic can sealing |
|---|---|
| Vitesse | 30-40 cans/min |
| Gamme de conteneurs | Height 80-220 mm; diameter 35-100 mm |
| Précision ou stations | Eight stations |
| Puissance | 1.4 kW / 220 V |
| Enveloppe | 3000×900×1800 mm |
| Poids | 550 kg |
| Fonction | Round-bottle labeling |
|---|---|
| Vitesse | 0-50 bottles/min |
| Gamme de conteneurs | Diameter 20-100 mm; label L20-200 × W10-100 mm |
| Précision ou stations | ≤±1 mm label accuracy |
| Puissance | 0.5 kW / 220 V |
| Enveloppe | 1800×900×1400 mm |
| Poids | 250 kg |
| HDF-G2T — têtes de ligne de remplissage de liquides | Heads: 2; Power: 500 W; Air: 0.4-0.6 MPa; Speed: 4-16 bottles/min; Accuracy: ≤±1% catalog reference; Fill range options: 20-100 / 30-300 / 50-500 / 100-1000 / 500-2000 / 700-3000 / 1000-5000 ml; Conveyor: 2 m Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
|---|---|
| HDF-G4T — têtes de ligne de remplissage de liquides | Heads: 4; Power: 800 W; Air: 0.4-0.6 MPa; Speed: 8-32 bottles/min; Accuracy: ≤±1% catalog reference; Fill range options: Same catalog options; Conveyor: 2 m Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
| HDF-G6T — têtes de ligne de remplissage de liquides | Heads: 6; Power: 1000 W; Air: 0.4-0.6 MPa; Speed: 12-48 bottles/min; Accuracy: ≤±1% catalog reference; Fill range options: Same catalog options; Conveyor: 3 m Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
| HDF-G8T — têtes de ligne de remplissage de liquides | Heads: 8; Power: 1500 W; Air: 0.4-0.6 MPa; Speed: 16-64 bottles/min; Accuracy: ≤±1% catalog reference; Fill range options: Same catalog options; Conveyor: 4 m Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
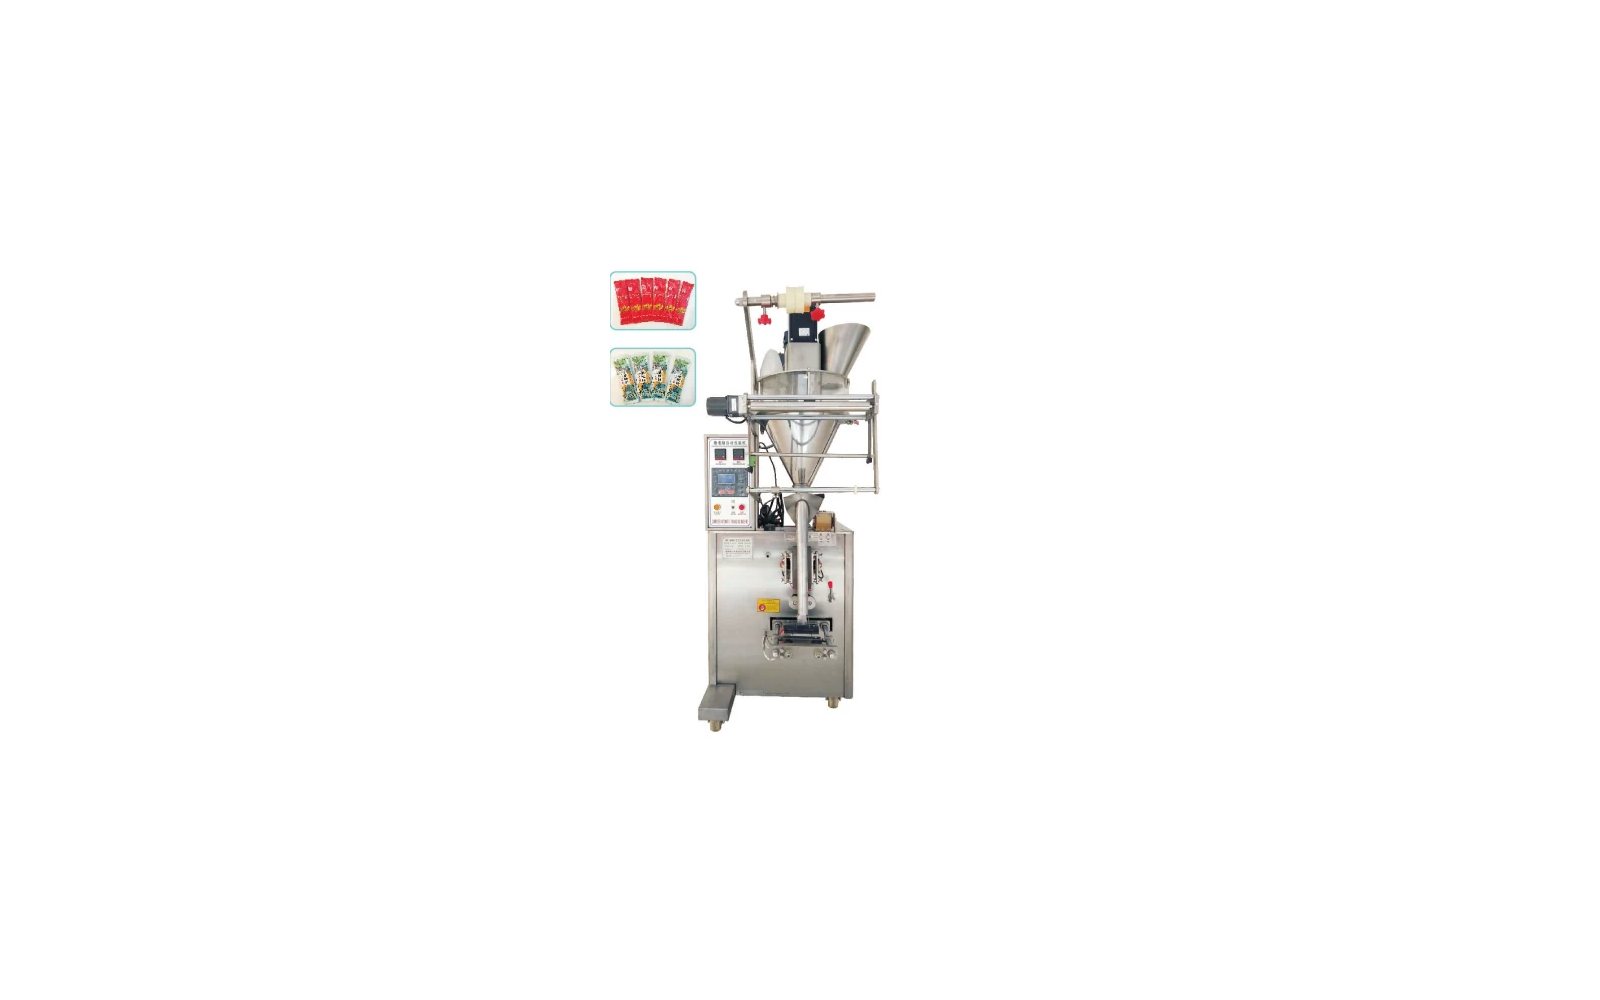
| HDF-F01ATX — remplisseuses de bouteilles poudre et granulés | Duty: Screw powder filler; Range: 50-10000 g; Speed: 20-40 cans/min; Accuracy: ≤±1% catalog reference; Power: 5.3 kW / 380 V; Container or hopper: Ø60-135 × H60-260 mm; 50-70 L hopper; Air: 6 kg/cm²; 0.3 m³/min; Envelope: 3000×850×2050 mm; Weight: 550 kg Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
| HDF-C06 — remplisseuses de bouteilles poudre et granulés | Duty: Granule bottling; Range: 50-1000 g; Speed: 1200-2500 bottles/h; Accuracy: ±1% catalog reference; Power: 220/380 V / 3 kW; Container or hopper: 2 L hopper; Air: Project interface; Envelope: 1360×750×2150 mm; Weight: 280 kg Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
| HDF-G06 — remplisseuses autonomes de liquides et visqueux | Range: Project-selected liquid range; Speed: ≤4500 bottles/h; Accuracy: ≤±1% catalog reference; Supply: 220 V; Air: 6-8 kg/cm²; Heads: 6; Power or envelope: 2 kW Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
| HDF-G07 — remplisseuses autonomes de liquides et visqueux | Range: 0.5-25 kg; Speed: 500-1200 bottles/h; Accuracy: <0.5% based on 20 kg catalog reference; Supply: 380 V; Air: 0.4-0.6 MPa; Heads: 1 or 2; Power or envelope: 800×800×1700 mm Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
| HDF-G05 — remplisseuses autonomes de liquides et visqueux | Range: 5-100 / 10-280 / 20-500 / 100-1000 / 500-2800 / 1000-5000 ml options; Speed: 20-60 bottles/h catalog row; Accuracy: ≤±1% catalog reference; Supply: AC220 V 50 Hz; Air: 0.4-0.6 MPa; Heads: 1 or 2; Power or envelope: 1100×350×750 mm; 50 kg Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
| HDF-FGJ100 — références de fermeture et d'étiquetage | Duty: Automatic can sealing; Speed: 30-40 cans/min; Container range: Height 80-220 mm; diameter 35-100 mm; Accuracy or stations: Eight stations; Power: 1.4 kW / 220 V; Envelope: 3000×900×1800 mm; Weight: 550 kg Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
| HDF-TB05 — références de fermeture et d'étiquetage | Duty: Round-bottle labeling; Speed: 0-50 bottles/min; Container range: Diameter 20-100 mm; label L20-200 × W10-100 mm; Accuracy or stations: ≤±1 mm label accuracy; Power: 0.5 kW / 220 V; Envelope: 1800×900×1400 mm; Weight: 250 kg Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
Questions fréquentes
Comment utiliser les valeurs du catalogue des lignes de remplissage et d'emballage de bouteilles ?
Une capacité de catalogue garantit-elle la production nette ?
Quelles données sont requises avant le choix du modèle ?
Comment les essais et la réception sont-ils définis ?
Quels éléments commerciaux restent propres au projet ?
Le nom de la machine ne couvre qu'une partie du projet. Confirmez qui fournit l'air comprimé et sa qualité, l'énergie électrique et la mise à la terre, l'eau et l'évacuation, les systèmes d'alimentation du produit et des conteneurs, l'extraction des vapeurs de nettoyage et les convoyeurs qui relient la remplisseuse au reste de l'usine. Ces utilités sont souvent la source de retard la plus courante car elles franchissent les frontières des fournisseurs.
Écrivez les responsabilités dans le périmètre du devis et l'implantation, pas dans un fil d'e-mails. Incluez qui est responsable des protecteurs, du marquage CE ou de conformité locale, de la formation des opérateurs, des pièces de rechange et du premier intervalle de maintenance. Lorsque chaque frontière est nommée, l'acheteur peut comparer les devis équitablement et le plan de mise en service peut être programmé sans découvrir, dès le premier jour, que personne n'a commandé le réservoir d'air.