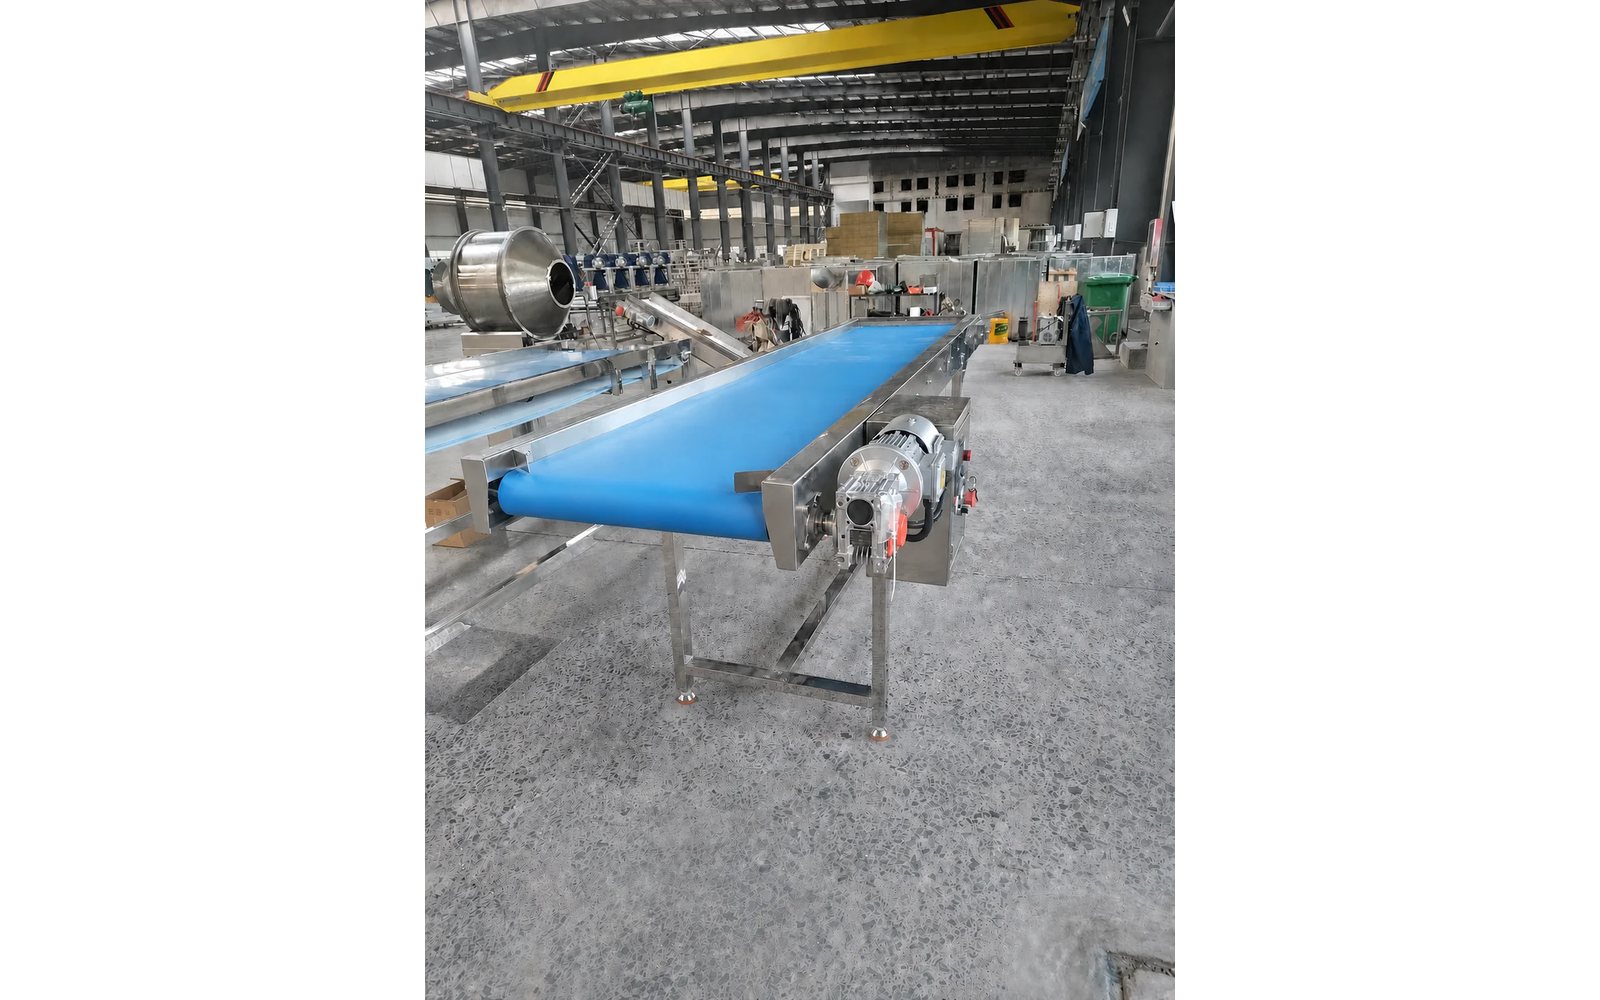
Линии розлива и упаковки бутылок
Проверьте процесс, функции оборудования и границу проекта по одной определённой основе.
Подтвердите интерфейсы продукта, упаковки и линии до сравнения скорости
Сначала определите маршрут продукт-упаковка
Начните с фиксации дозы наполнения, семейства контейнеров и системы закрытия как одного связанного набора. ПЭТ-бутылка 500 мл с негазированной водой — иная инженерная задача, чем стеклянный флакон 100 мл с термочувствительным сиропом, даже при одной номинальной цифре бутылок в час. Запишите температуру продукта при наполнении, его вязкость, пенится ли он, содержит ли мякоть или частицы и сколько свободного пространства должна сохранять готовая упаковка.
Закрытие важно не меньше головки наполнения. Кронен-пробки, винтовые крышки, нажимные крышки, индукционные уплотнения и закатка банок налагают свои требования к моменту, высоте и переналадке и обычно диктуют звёздочку, шаг конвейера и расстановку бутылок выше по потоку. Подтвердите, где входит пустой контейнер, как он ориентируется и как закрытая упаковка покидает линию, прежде чем кто-то назовёт скорость, потому что интерфейсы вокруг машины часто стоят больше инженерного времени, чем сам наполнитель.
Фиксируйте точность наполнения и метод очистки одновременно, потому что машина, которую нужно разбирать при каждой смене продукта, теряет куда больше времени, чем любое кажущееся преимущество в скорости.
Каждый контейнер и закрытие, которые вы назовёте в брифе, — на одно допущение меньше для поставщика.
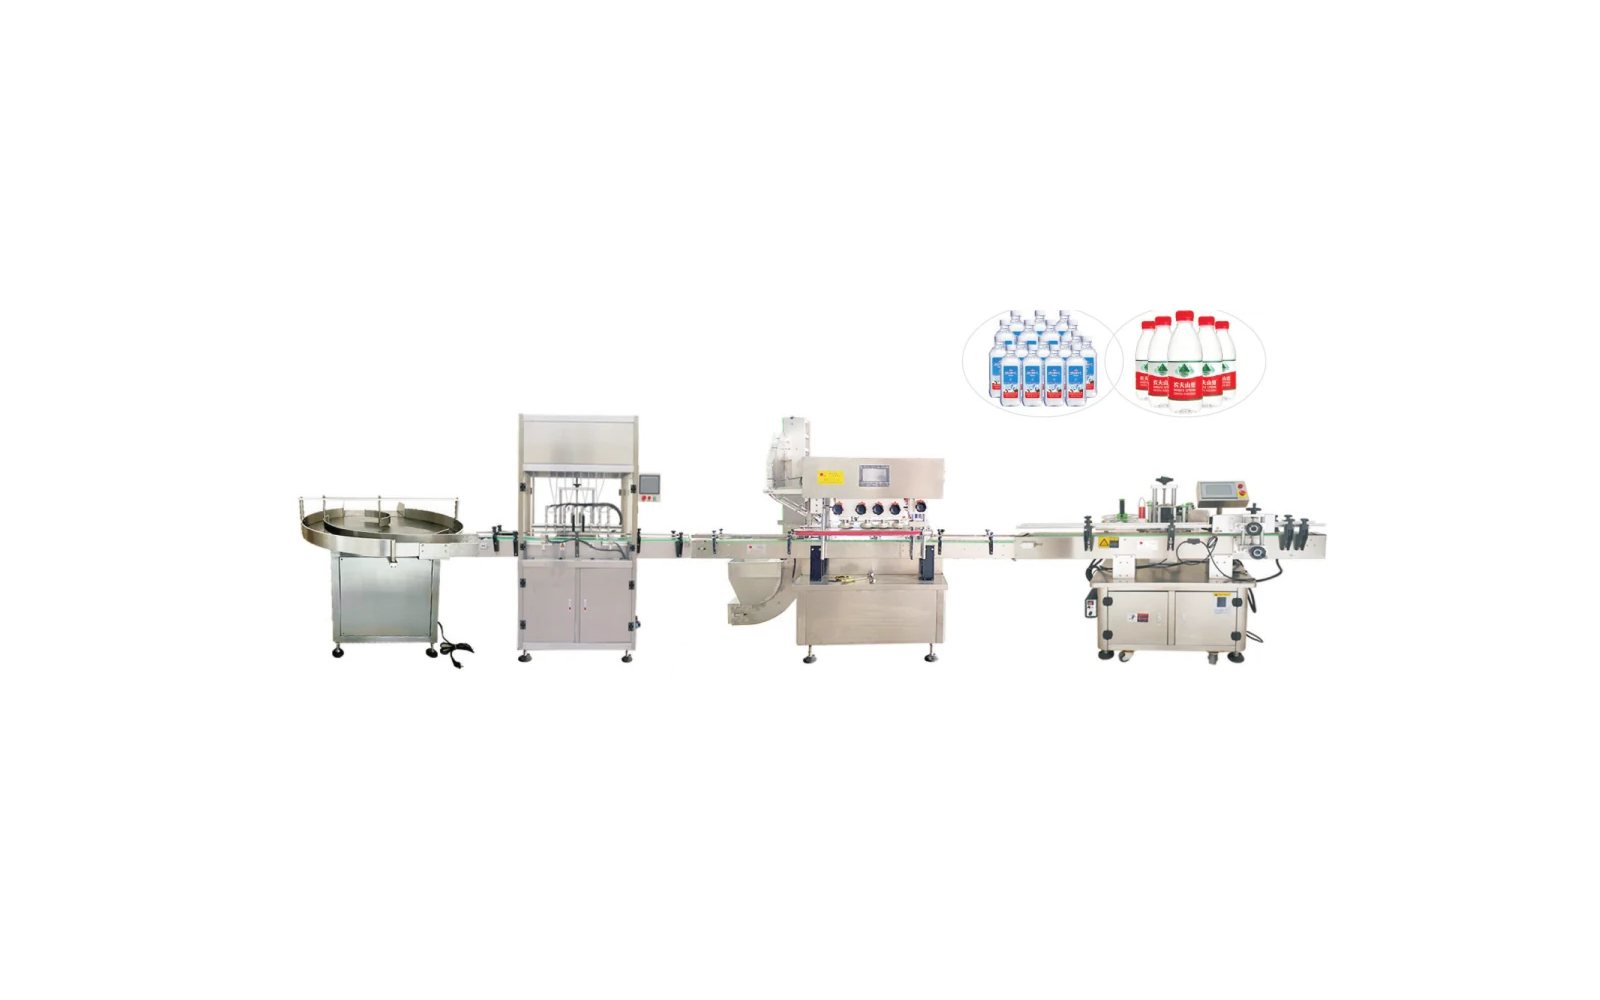
Сбалансируйте поток продукта, формирование упаковки и передачу линии
Маршрут упаковки и последствия параметров
Линия розлива работает не быстрее самой медленной передачи. Рассматривайте наполнитель как центр короткой цепочки, включающей расстановку бутылок или распалечивание, ополаскивание, наполнение, укупорку, проверку запайки, этикетирование и укладку в короба, а затем проверяйте каждую передачу на голодание и накопление. Если наполнитель может работать на 120 бутылках в минуту, а укупорщик ограничен 90, линия работает на 90, и лишняя ёмкость наполнителя никогда не реализуется.
Планируйте буфер между станциями, а не задавайте каждую машину на одной заглавной скорости. Небольшой стол накопления перед укупорщиком поглощает отбракованную бутылку, склейку этикетки или осмотр оператора, не останавливая наполнитель, и даёт линии шанс восстановиться после сбоя без сброса продукта. Определите маршрут отбраковки рано: где недолитая бутылка или упаковка без крышки покидает линию и можно ли её снять, не загрязняя принятый поток?
Считайте и остановки, и скорость: каждая отбракованная бутылка, склейка этикетки или замятие крышки — прерывание, и линия, восстанавливающаяся после этих событий без сброса продукта, — та, что реально отгружает на паспортной скорости.
Линия, терпящая малые прерывания, — та, что удерживает обещанную производительность всю смену.
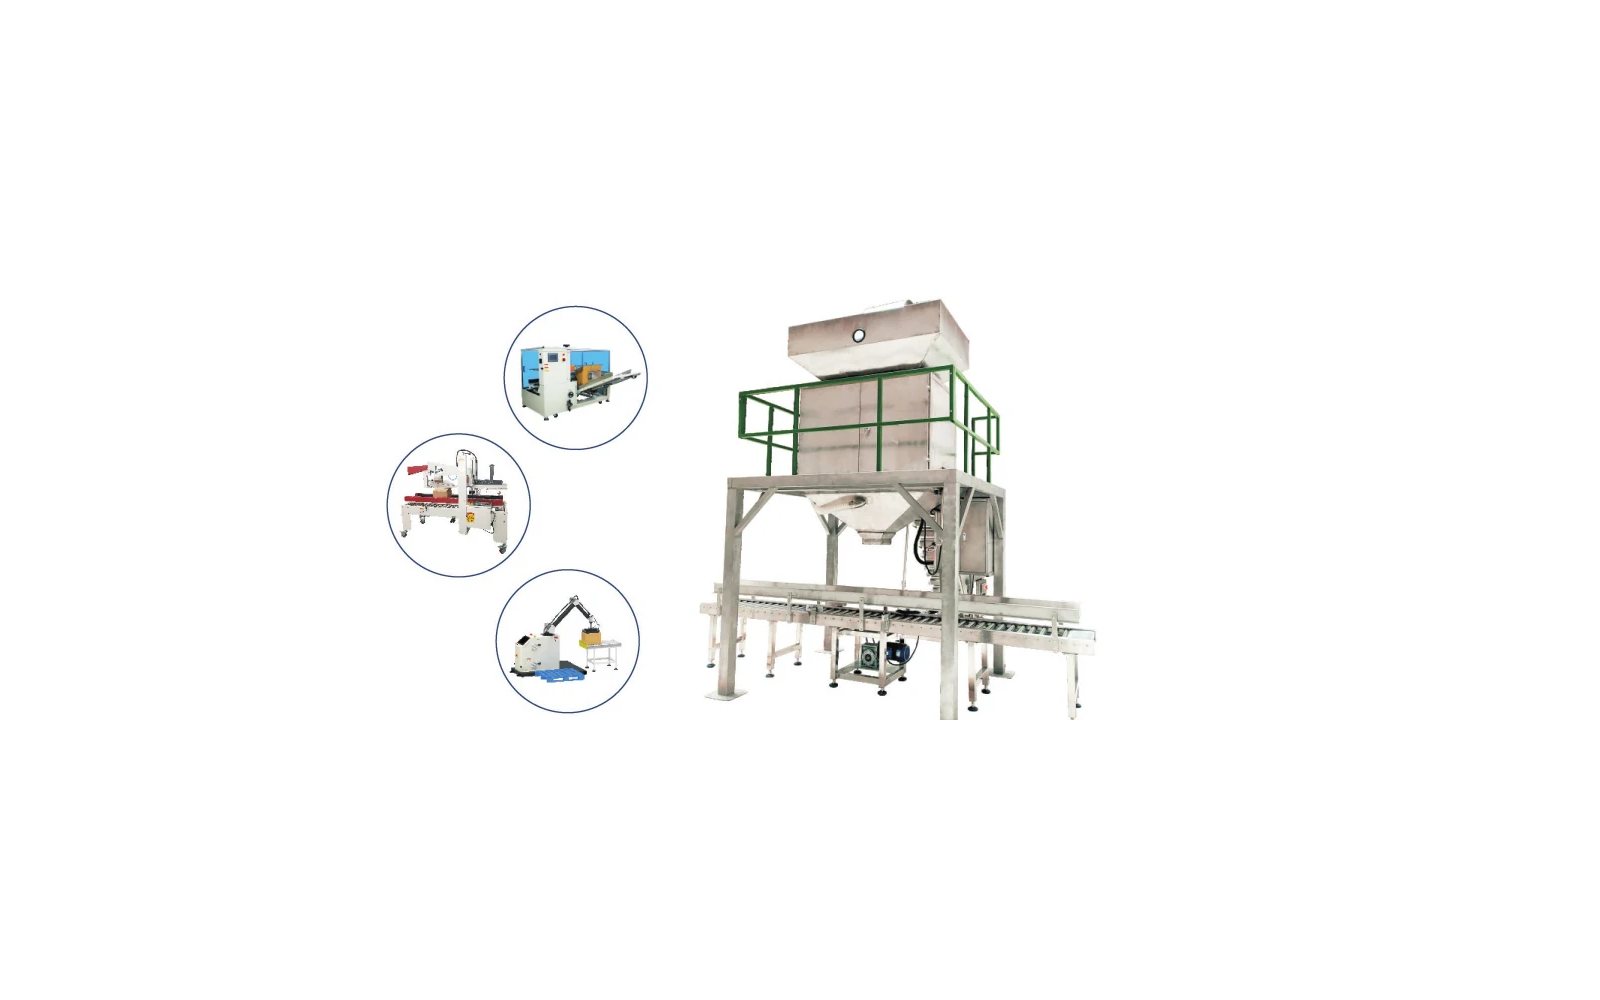
Сравнивайте каждую модель на одной основе продукт-упаковка
Модели и технические параметры
Каждая опубликованная скорость предполагает продукт и упаковку, которые могут быть не вашими. До сравнения моделей зафиксируйте одну основу: объём наполнения, диаметр и высоту контейнера, тип крышки, приемлемую точность наполнения и режим производства. Затем просите каждого поставщика котировать точно по этой основе, включая то, измерена ли скорость в установившемся режиме или за полную смену с переналадками.
Также уточните, что число исключает. Одни предложения считают только время наполнения, другие — полную линию с коэффициентом эффективности 90 процентов. Уточните, указана ли производительность на модуль или на интегрированную линию, включено ли время CIP или ручной очистки и что происходит с первым и последним контейнером партии. Одна нормированная основа превращает спор о скорости в сравнение инженерного содержания.
Изложите основу письменно и отправьте её каждому поставщику без изменений, чтобы их ответы относились к одному продукту, контейнеру, закрытию и режиму смен, а не к любимому случаю каждого поставщика.
С одной письменной основой различия между предложениями становятся различиями в инженерии, а не в оптимизме.
Эта единственная основа — то, что превращает сравнение моделей в решение, которое покупатель может защитить.
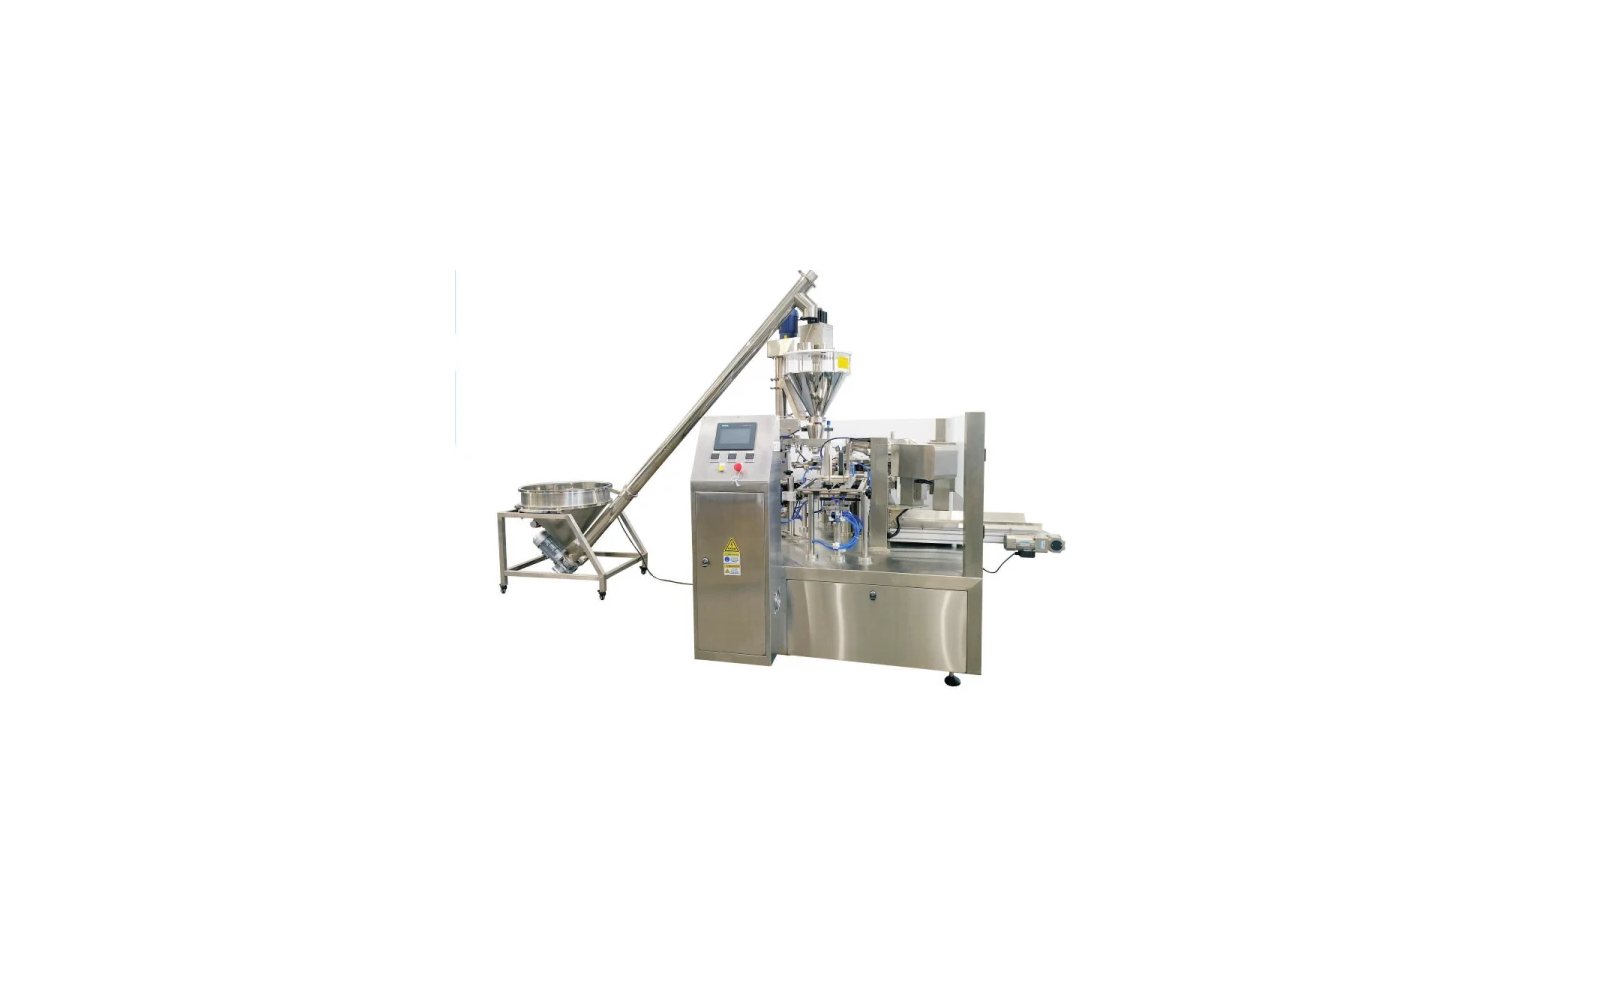
Примите четыре связанных решения до предложения
Логика выбора и граница конфигурации
- 01 / ПродуктОпределите поведение на границе дозирования.Зафиксируйте расход, температуру, пылеобразование, хрупкость, насыпную плотность там, где это важно, способ дозаправки и характерные колебания продукта.
- 02 / Дозирование и упаковкаДержите вместе целевую упаковку, емкость и материал.Подтвердите номинальную дозу, допуск, размеры упаковки, структуру пленки или пакета, закрытие, код, этикетку и требования к подаче.
- 03 / Герметизация и проверкаЗадайте наблюдаемое правило приемки упаковки.Определите условия герметизации, риск загрязнения, проверки утечек или закрытия, пределы веса или контроля, поведение при отбраковке и протоколы.
- 04 / Интерфейс линииСбалансируйте каждую передачу вверх и вниз по потоку.Выпустите подачу, дозаправку, подъем, буферизацию, выгрузку, накопление, ограждения, коммуникации, управление, данные и ответственных сторон.
Четыре решения должны быть приняты, чтобы предложение стало осмысленным. Первое — принцип дозирования: поршень, гравитация, вакуум, массовый поток или нетто-вес меняют точность, контроль пены и усилия очистки. Второе — технология закрытия и её валидация, потому что крышка с перекошенной резьбой или недотянутым моментом становится риском отзыва. Третье — переналадка: сколько частей меняется, кто их меняет и как линия подтверждает правильность нового формата. Четвёртое — управление и данные: контроль уровня, сигналы отбраковки и записи партий.
Каждое решение питает следующее. Пенящийся продукт толкает к методу наполнения, минимизирующему разбрызгивание, и более медленной последовательности закрытия; линия с множеством SKU в день — к безынструментальной переналадке и хранению рецептур; фармацевтическое или детское применение — к сериализованным записям и валидированной очистке. Зафиксируйте эти четыре до ценообразования, иначе самое дешёвое предложение молча опустит возможность, делавшую линию работоспособной.
Превратите строку каталога в проверяемую запись проекта
Качество, испытания, доказательства и приёмка
План приёмки должен указывать, какие каталожные значения проверяются, какие функции демонстрируются, какие измерения продукта доступны на заводе и какие проверки возможны только после монтажа.
Строка модели, чертёж упаковки, материал, основа дозы, планировка, коммуникации, опции, интерфейсы, обязанности и план доказательств.
Идентификация, конструкция, управление, безопасность, путь продукта, оснастка, функции запайки, инспекция и согласованные записи сухого прогона.
Тестовый продукт и материал, условие пополнения, окно скорости, результат дозы, результат шва или закрытия, отбраковка и заявленные пределы.
Монтаж, коммуникации, баланс вверх и вниз по потоку, прогон продукта, рецептуры, обучение и закрытие открытых позиций.
Строка каталога ещё не запись проекта. Превратите выбранную конфигурацию в проверяемое: письменную основу приёмки, называющую продукт, упаковку, объём наполнения, скорость линии, допустимую вариацию наполнения, тест целостности закрытия и план отбора проб. Согласуйте, происходит ли приёмка на заводе, на площадке после монтажа или в обоих местах, и кто поставляет продукт, контейнеры, крышки, этикетки и коммуникации для испытания.
Просите документированное заводское приёмочное испытание, фиксирующее уставки, веса, показания момента и проверки запайки на определённом прогоне, а не короткую демонстрацию в идеальных условиях. Приёмка на площадке должна повторять те же измерения в вашей фактической среде с вашими фактическими операторами. Там, где линия валидирована, держите протокол квалификации согласованным с записью приёмки, чтобы доказательства оборудования и нормативные доказательства были одним документом, а не двумя противоречивыми историями.
Подтвердите ответственность за пределами названия машины
Объём предложения, поставки и поддержки
Головки линии розлива жидкостей
Выберите модель, чтобы посмотреть её размеры, задачу и коммуникации. Сравнивайте значения в рамках одного семейства и рабочей основы.
| Головки | 2 |
|---|---|
| Мощность | 500 W |
| Воздух | 0.4-0.6 MPa |
| Скорость | 4-16 bottles/min |
| Точность | ≤±1% nominal |
| Варианты диапазона наполнения | 20-100 / 30-300 / 50-500 / 100-1000 / 500-2000 / 700-3000 / 1000-5000 ml |
| Конвейер | 2 m |
| Головки | 4 |
|---|---|
| Мощность | 800 W |
| Воздух | 0.4-0.6 MPa |
| Скорость | 8-32 bottles/min |
| Точность | ≤±1% nominal |
| Варианты диапазона наполнения | Same listed options |
| Конвейер | 2 m |
| Головки | 6 |
|---|---|
| Мощность | 1000 W |
| Воздух | 0.4-0.6 MPa |
| Скорость | 12-48 bottles/min |
| Точность | ≤±1% nominal |
| Варианты диапазона наполнения | Same listed options |
| Конвейер | 3 m |
| Головки | 8 |
|---|---|
| Мощность | 1500 W |
| Воздух | 0.4-0.6 MPa |
| Скорость | 16-64 bottles/min |
| Точность | ≤±1% nominal |
| Варианты диапазона наполнения | Same listed options |
| Конвейер | 4 m |
Наполнители бутылок порошком и гранулами
| Задача | Screw powder filler |
|---|---|
| Диапазон | 50-10000 g |
| Скорость | 20-40 cans/min |
| Точность | ≤±1% nominal |
| Мощность | 5.3 kW / 380 V |
| Контейнер или бункер | Ø60-135 × H60-260 mm; 50-70 L hopper |
| Воздух | 6 kg/cm²; 0.3 m³/min |
| Габарит | 3000×850×2050 mm |
| Вес | 550 kg |
| Задача | Granule bottling |
|---|---|
| Диапазон | 50-1000 g |
| Скорость | 1200-2500 bottles/h |
| Точность | ±1% nominal |
| Мощность | 220/380 V / 3 kW |
| Контейнер или бункер | 2 L hopper |
| Воздух | Project interface |
| Габарит | 1360×750×2150 mm |
| Вес | 280 kg |
Автономные наполнители жидкостей и вязких продуктов
| Диапазон | Project-selected liquid range |
|---|---|
| Скорость | ≤4500 bottles/h |
| Точность | ≤±1% nominal |
| Подача | 220 V |
| Воздух | 6-8 kg/cm² |
| Головки | 6 |
| Мощность или габарит | 2 kW |
| Диапазон | 0.5-25 kg |
|---|---|
| Скорость | 500-1200 bottles/h |
| Точность | <0.5% based on 20 kg nominal |
| Подача | 380 V |
| Воздух | 0.4-0.6 MPa |
| Головки | 1 or 2 |
| Мощность или габарит | 800×800×1700 mm |
| Диапазон | 5-100 / 10-280 / 20-500 / 100-1000 / 500-2800 / 1000-5000 ml options |
|---|---|
| Скорость | 20-60 bottles/h nominal |
| Точность | ≤±1% nominal |
| Подача | AC220 V 50 Hz |
| Воздух | 0.4-0.6 MPa |
| Головки | 1 or 2 |
| Мощность или габарит | 1100×350×750 mm; 50 kg |
Ссылки по закрытию и этикетированию
| Задача | Automatic can sealing |
|---|---|
| Скорость | 30-40 cans/min |
| Диапазон контейнеров | Height 80-220 mm; diameter 35-100 mm |
| Точность или станции | Eight stations |
| Мощность | 1.4 kW / 220 V |
| Габарит | 3000×900×1800 mm |
| Вес | 550 kg |
| Задача | Round-bottle labeling |
|---|---|
| Скорость | 0-50 bottles/min |
| Диапазон контейнеров | Diameter 20-100 mm; label L20-200 × W10-100 mm |
| Точность или станции | ≤±1 mm label accuracy |
| Мощность | 0.5 kW / 220 V |
| Габарит | 1800×900×1400 mm |
| Вес | 250 kg |
| HDF-G2T — головки линии розлива жидкостей | Heads: 2; Power: 500 W; Air: 0.4-0.6 MPa; Speed: 4-16 bottles/min; Accuracy: ≤±1% catalog reference; Fill range options: 20-100 / 30-300 / 50-500 / 100-1000 / 500-2000 / 700-3000 / 1000-5000 ml; Conveyor: 2 m Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
|---|---|
| HDF-G4T — головки линии розлива жидкостей | Heads: 4; Power: 800 W; Air: 0.4-0.6 MPa; Speed: 8-32 bottles/min; Accuracy: ≤±1% catalog reference; Fill range options: Same catalog options; Conveyor: 2 m Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
| HDF-G6T — головки линии розлива жидкостей | Heads: 6; Power: 1000 W; Air: 0.4-0.6 MPa; Speed: 12-48 bottles/min; Accuracy: ≤±1% catalog reference; Fill range options: Same catalog options; Conveyor: 3 m Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
| HDF-G8T — головки линии розлива жидкостей | Heads: 8; Power: 1500 W; Air: 0.4-0.6 MPa; Speed: 16-64 bottles/min; Accuracy: ≤±1% catalog reference; Fill range options: Same catalog options; Conveyor: 4 m Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
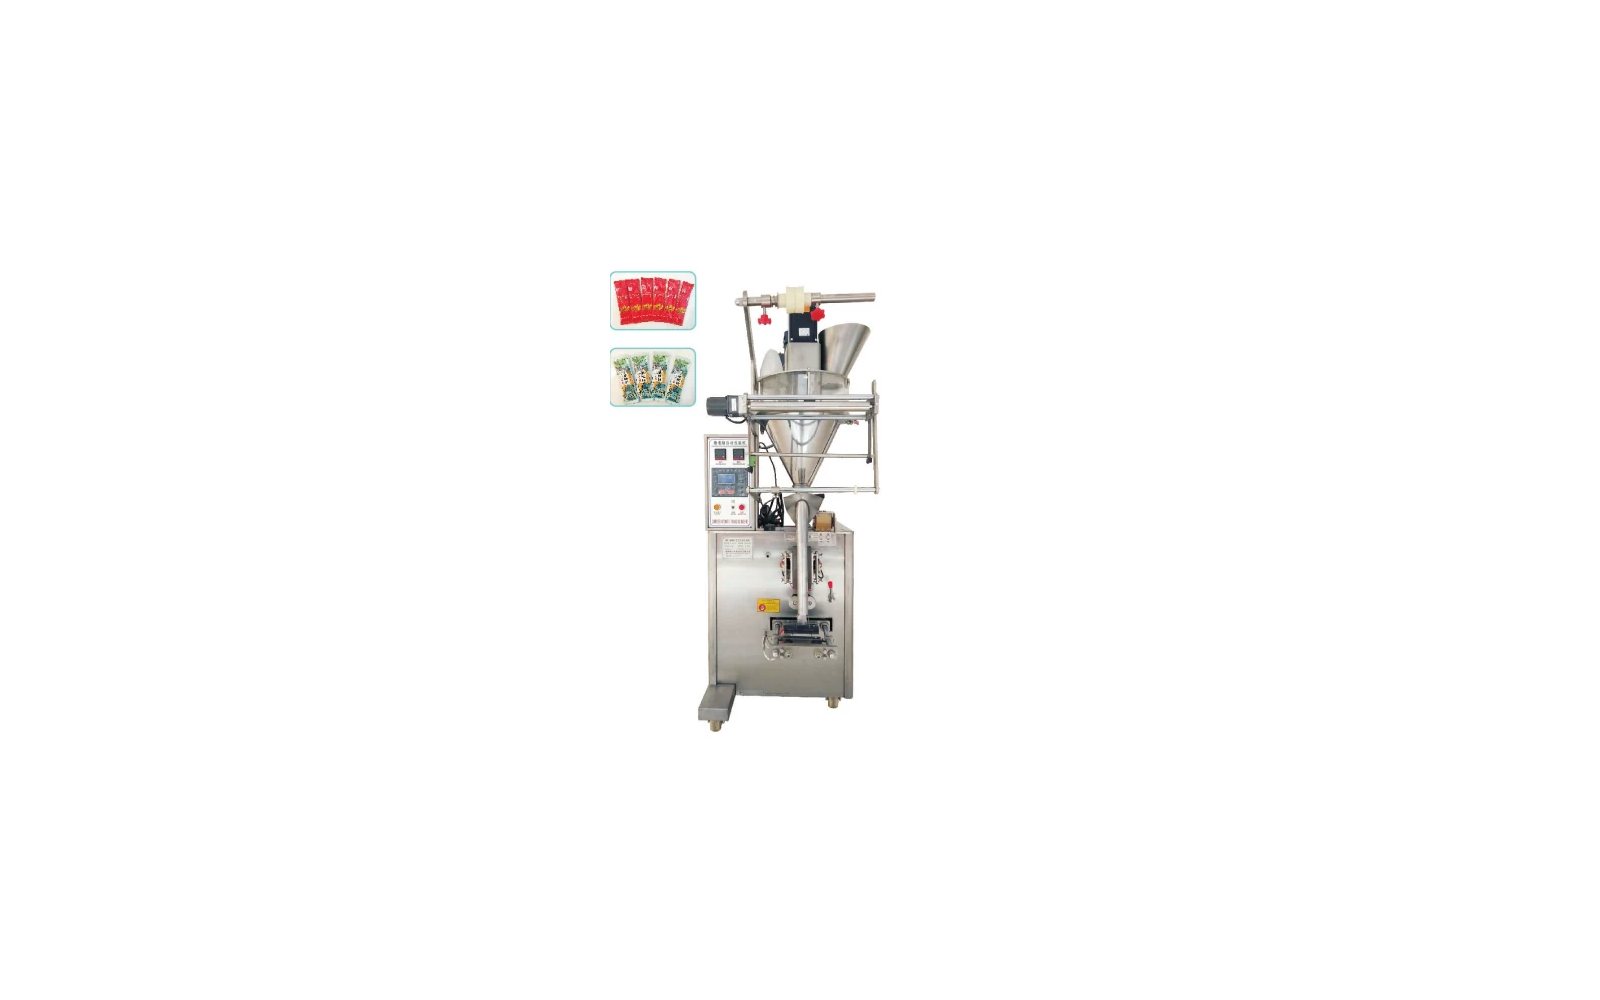
| HDF-F01ATX — наполнители бутылок порошком и гранулами | Duty: Screw powder filler; Range: 50-10000 g; Speed: 20-40 cans/min; Accuracy: ≤±1% catalog reference; Power: 5.3 kW / 380 V; Container or hopper: Ø60-135 × H60-260 mm; 50-70 L hopper; Air: 6 kg/cm²; 0.3 m³/min; Envelope: 3000×850×2050 mm; Weight: 550 kg Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
| HDF-C06 — наполнители бутылок порошком и гранулами | Duty: Granule bottling; Range: 50-1000 g; Speed: 1200-2500 bottles/h; Accuracy: ±1% catalog reference; Power: 220/380 V / 3 kW; Container or hopper: 2 L hopper; Air: Project interface; Envelope: 1360×750×2150 mm; Weight: 280 kg Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
| HDF-G06 — автономные наполнители жидкостей и вязких продуктов | Range: Project-selected liquid range; Speed: ≤4500 bottles/h; Accuracy: ≤±1% catalog reference; Supply: 220 V; Air: 6-8 kg/cm²; Heads: 6; Power or envelope: 2 kW Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
| HDF-G07 — автономные наполнители жидкостей и вязких продуктов | Range: 0.5-25 kg; Speed: 500-1200 bottles/h; Accuracy: <0.5% based on 20 kg catalog reference; Supply: 380 V; Air: 0.4-0.6 MPa; Heads: 1 or 2; Power or envelope: 800×800×1700 mm Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
| HDF-G05 — автономные наполнители жидкостей и вязких продуктов | Range: 5-100 / 10-280 / 20-500 / 100-1000 / 500-2800 / 1000-5000 ml options; Speed: 20-60 bottles/h catalog row; Accuracy: ≤±1% catalog reference; Supply: AC220 V 50 Hz; Air: 0.4-0.6 MPa; Heads: 1 or 2; Power or envelope: 1100×350×750 mm; 50 kg Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
| HDF-FGJ100 — ссылки по закрытию и этикетированию | Duty: Automatic can sealing; Speed: 30-40 cans/min; Container range: Height 80-220 mm; diameter 35-100 mm; Accuracy or stations: Eight stations; Power: 1.4 kW / 220 V; Envelope: 3000×900×1800 mm; Weight: 550 kg Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
| HDF-TB05 — ссылки по закрытию и этикетированию | Duty: Round-bottle labeling; Speed: 0-50 bottles/min; Container range: Diameter 20-100 mm; label L20-200 × W10-100 mm; Accuracy or stations: ≤±1 mm label accuracy; Power: 0.5 kW / 220 V; Envelope: 1800×900×1400 mm; Weight: 250 kg Catalog reference; PDF pp.6-8, 11, 16-17; printed pp.6-11, 16-17, 27-28 |
Часто задаваемые вопросы
Как следует использовать каталожные значения линий розлива и упаковки бутылок?
Гарантирует ли каталожная ёмкость чистый производственный выпуск?
Какие входные данные требуются до выбора модели?
Как определяются испытания и приёмка?
Какие коммерческие позиции остаются специфичными для проекта?
Название машины покрывает лишь часть проекта. Подтвердите, кто поставляет сжатый воздух и его качество, электроэнергию и заземление, воду и дренаж, системы подачи продукта и контейнеров, вытяжку пара очистки и конвейеры, соединяющие наполнитель с остальным заводом. Эти коммуникации часто являются самым частым источником задержек, потому что пересекают границы поставщиков.
Записывайте обязанности в объём предложения и планировку, а не в переписку. Включите, кто отвечает за ограждения, маркировку CE или местного соответствия, обучение операторов, запчасти и первый интервал обслуживания. Когда каждая граница названа, покупатель может сравнивать предложения справедливо, а план пусконаладки можно составить, не обнаружив в первый день, что никто не заказал воздушный ресивер.