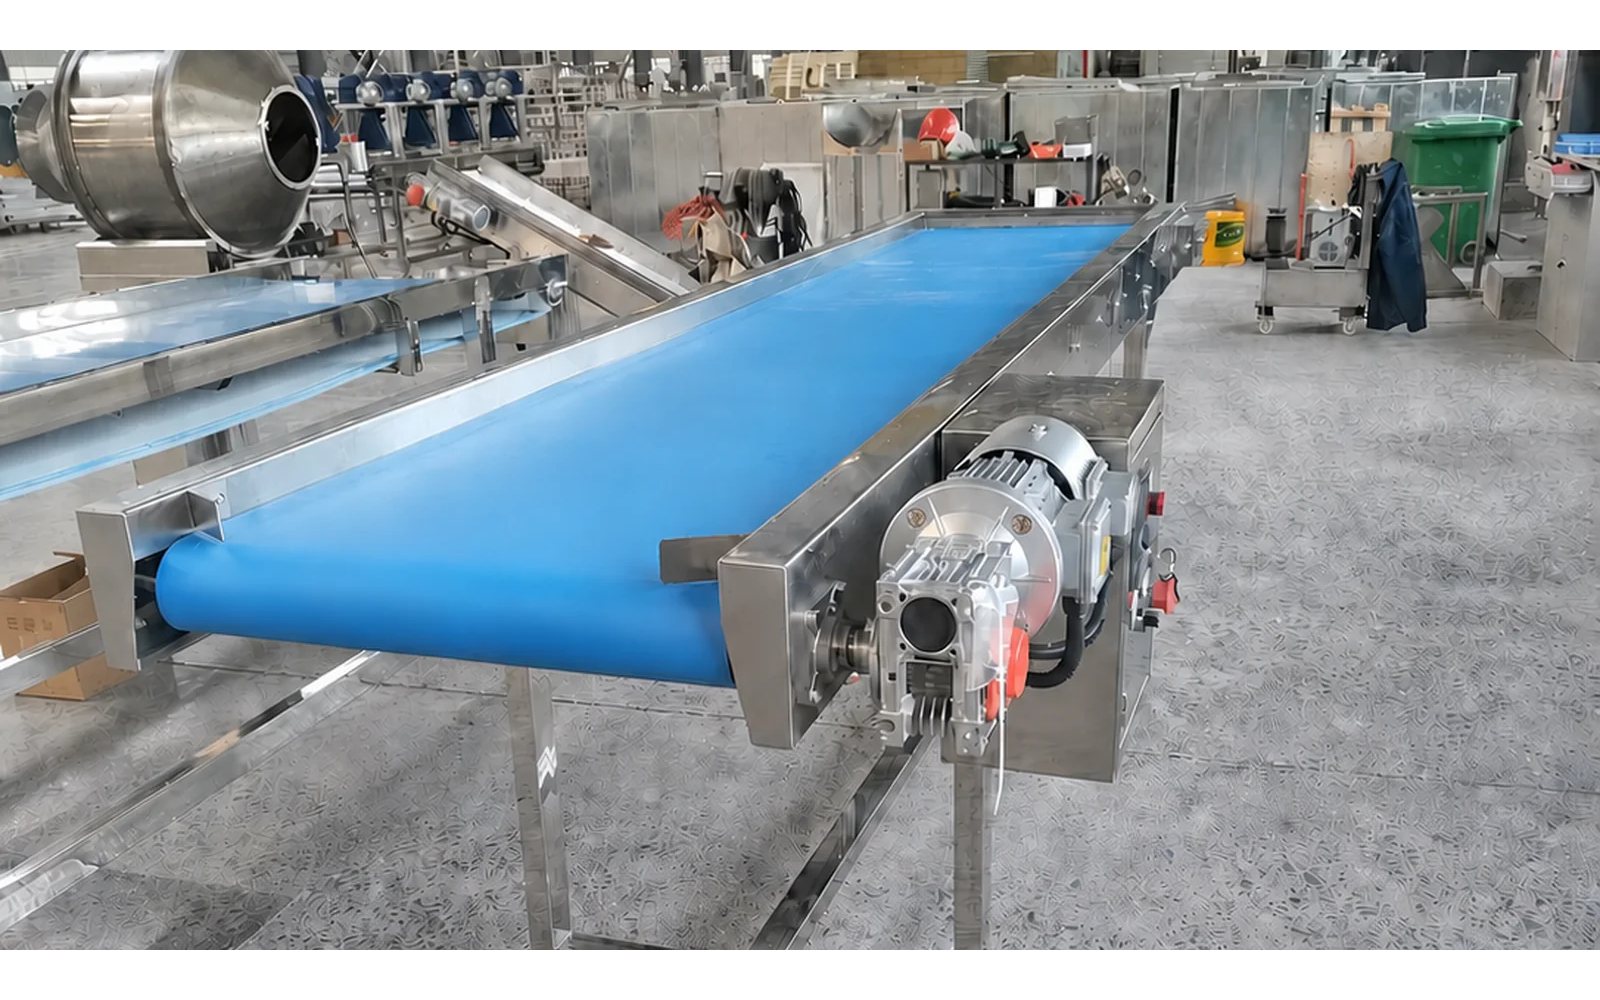
Оборудование инспекции упаковки и конца линии
Проверьте процесс, функции оборудования и границу проекта по одной определённой основе.
Подтвердите интерфейсы продукта, упаковки и линии до сравнения скорости
Сначала определите маршрут продукт-упаковка
Инспекция конца линии задаётся от отказа, который вы пытаетесь поймать, а не от общего желания больше проверок. Перечислите, что может пойти не так на вашей линии: недовесные или перевесные упаковки, металлические фрагменты, отсутствующая этикетка или код даты, неполный шов, протекающий пакет или опрокидывающийся контейнер. Каждый риск указывает на свой датчик, и одна комбинированная машина разумна только когда риски и логика отбраковки определены вместе.
Упаковка и интерфейсы линии задают практические пределы. Подтвердите размеры упаковки, диапазон веса, скорость линии, зазор между упаковками, ширину конвейера и то, приходят ли упаковки влажными, тёплыми, металлическими или электрически заряженными. Весовому контролю нужна устойчивая передача без вибрации; металлодетектору — шаг, чтобы избежать помех соседних упаковок; системе зрения — управляемое освещение. Зафиксируйте это до сравнения пропускной способности.
Приоритизируйте проверки, являющиеся подлинными критическими контролями, потому что каждый добавленный датчик также добавляет логику отбраковки, ложные отбраковки и усилия валидации, которые нужно поддерживать весь срок службы линии.
Пишите список отказов до списка датчиков, чтобы машина обнаруживала риски, которые реально стоят вам продукта.
Назовите отказы, которые вы ловите, и список датчиков последует из них.
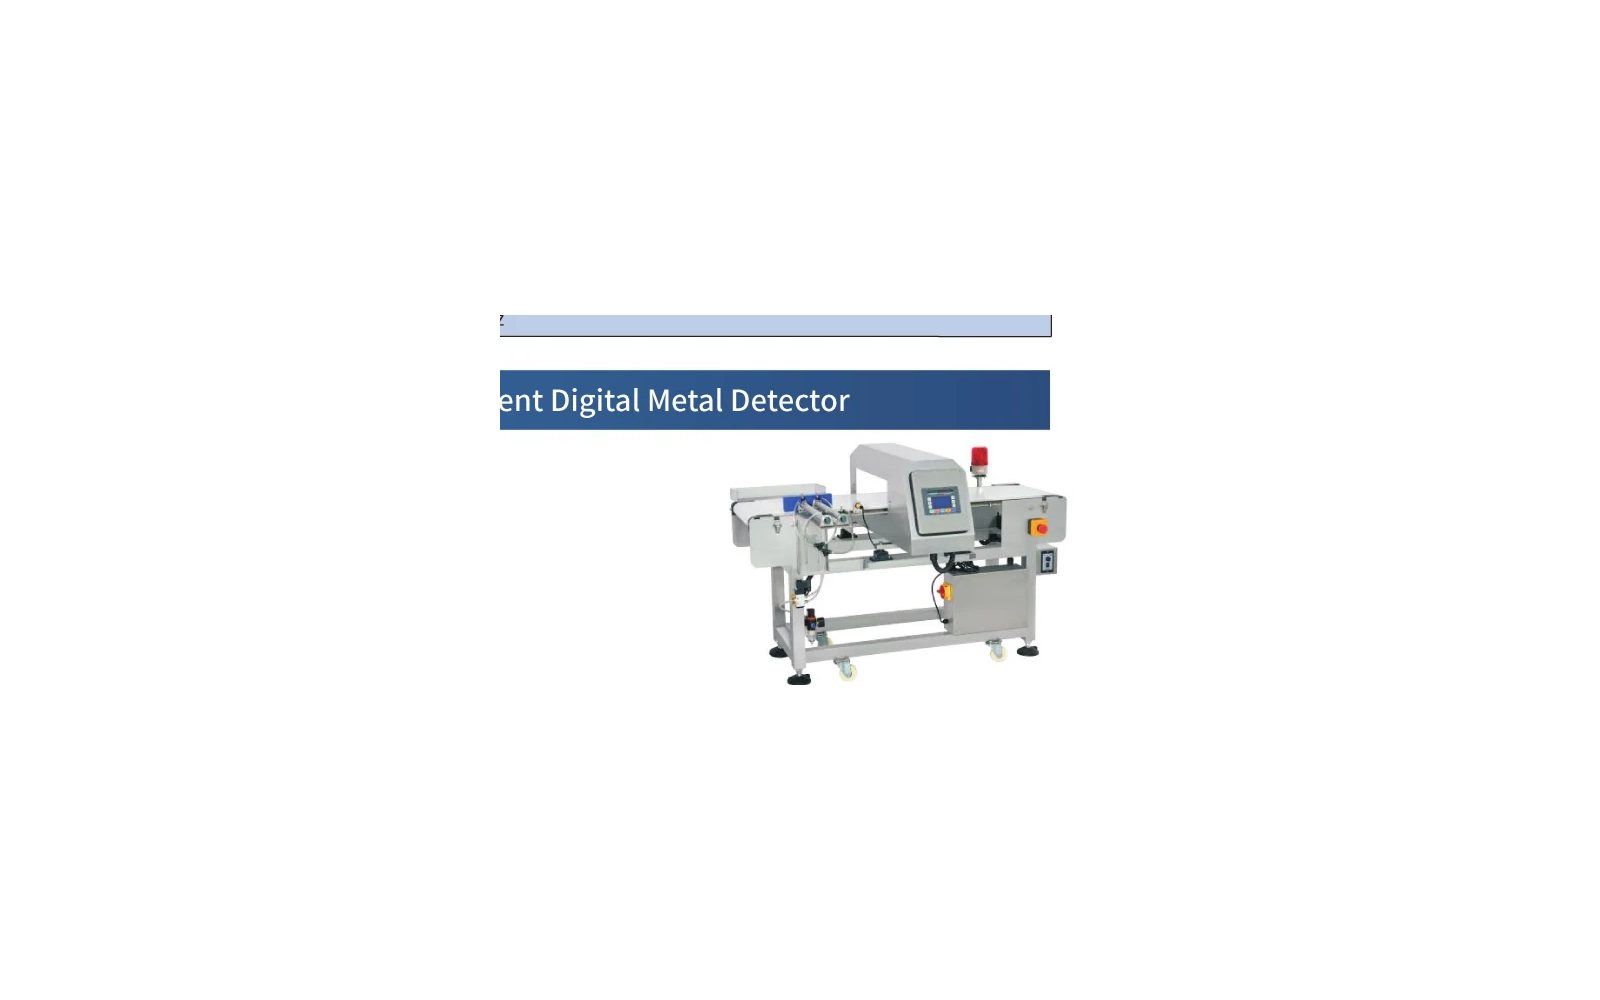
Сбалансируйте поток продукта, формирование упаковки и передачу линии
Маршрут упаковки и последствия параметров
Инспекционное оборудование — контрольная точка, поэтому его ритм должен совпадать с линией, иначе оно станет узким местом. Если весовой контроль проверяет 150 упаковок в минуту, а отбраковочная воздушная струя снимает только 90, не задевая соседние, практический предел — 90. Проектируйте подводящий и отводящий конвейеры так, чтобы упаковки были разделены, ориентированы и устойчивы до датчика.
Планируйте путь отбраковки с той же тщательностью, что и путь приёмки. Отбракованная упаковка должна уходить из потока в закрытый или чётко идентифицированный бункер, не попадая обратно в принятый продукт, а событие отбраковки должно считаться и записываться. Там, где оборудование ниже по потоку может останавливаться или буферизовать, подтвердите, вызывает ли отбраковка предупреждение или полную остановку линии и как оператор сбрасывает линию после события металлодетекции.
Дайте отбраковке определённое назначение и счётчик, поскольку инспекционная станция, обнаружившая проблему, но не способная сообщить, куда ушла плохая упаковка, сделала лишь половину работы.
Считаемый закрытый бункер отбраковки превращает инспекционную станцию из часового в запись качества.
Считаемый закрытый бункер отбраковки превращает инспекционную станцию в запись качества.
Считаемый бункер отбраковки — то, что превращает детекцию в запись качества.
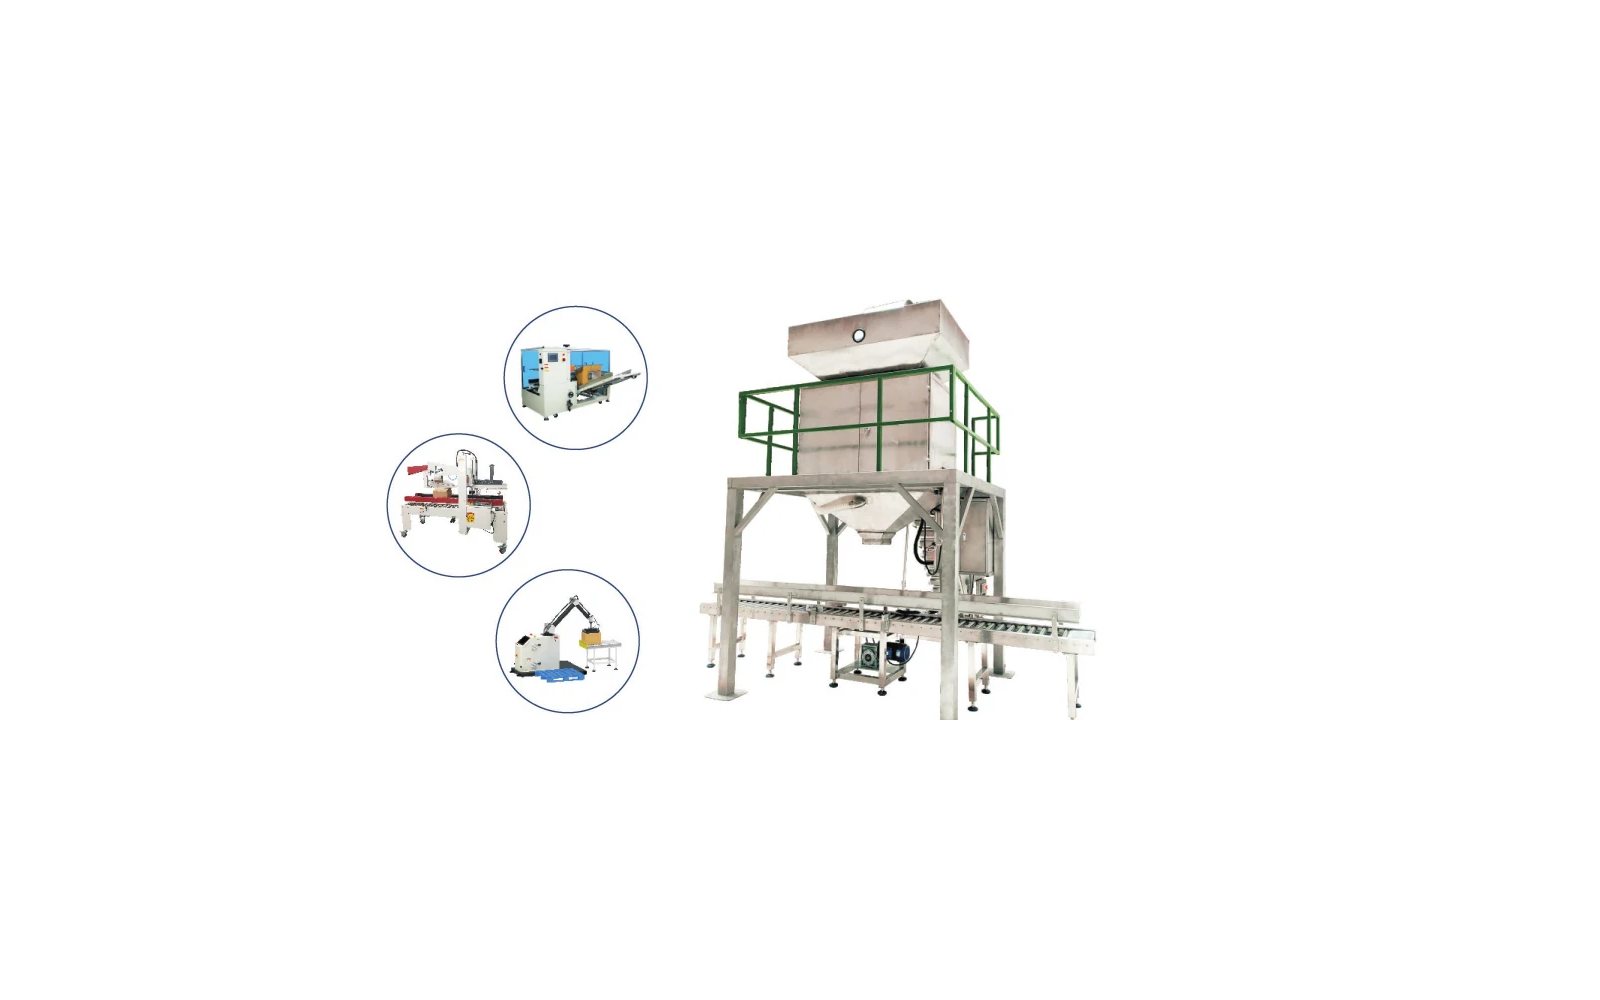
Сравнивайте каждую модель на одной основе продукт-упаковка
Модели и технические параметры
Сравнивайте инспекционные машины на одной основе продукт-упаковка: размеры упаковки, вес, скорость, шаг и конкретные обнаруживаемые дефекты. Весовой контроль, заявленный на 200 упаковок в минуту для короткой устойчивой коробки, поведёт себя иначе с высоким шатким пакетом, а чувствительность металлодетектора бессмысленна без эффекта продукта и размера апертуры, через которую она измерялась.
Просите чувствительность на вашем продукте, а не лабораторное показание сферы. Детекция металла выражается в размерах сфер из чёрного, цветного металла и нержавеющей стали через данную апертуру, с эффектом продукта, измеренным на вашей фактической упаковке. Проверки зрения и запайки должны котироваться по образцам изображений ваших реальных дефектов. Нормирование основы — то, что превращает список спецификаций в решение, которое можно защитить.
Измеряйте чувствительность со своим продуктом в апертуре и своими упаковками на конвейере, потому что лабораторная цифра не выдерживает эффекта продукта влажной, тёплой или солёной упаковки.
Важная чувствительность — измеренная с вашей упаковкой в апертуре, а не чистое лабораторное число.
Важная чувствительность — измеренная с вашей упаковкой в апертуре.
Измеряйте чувствительность со своей упаковкой, потому что это единственное число, которое имеет значение.
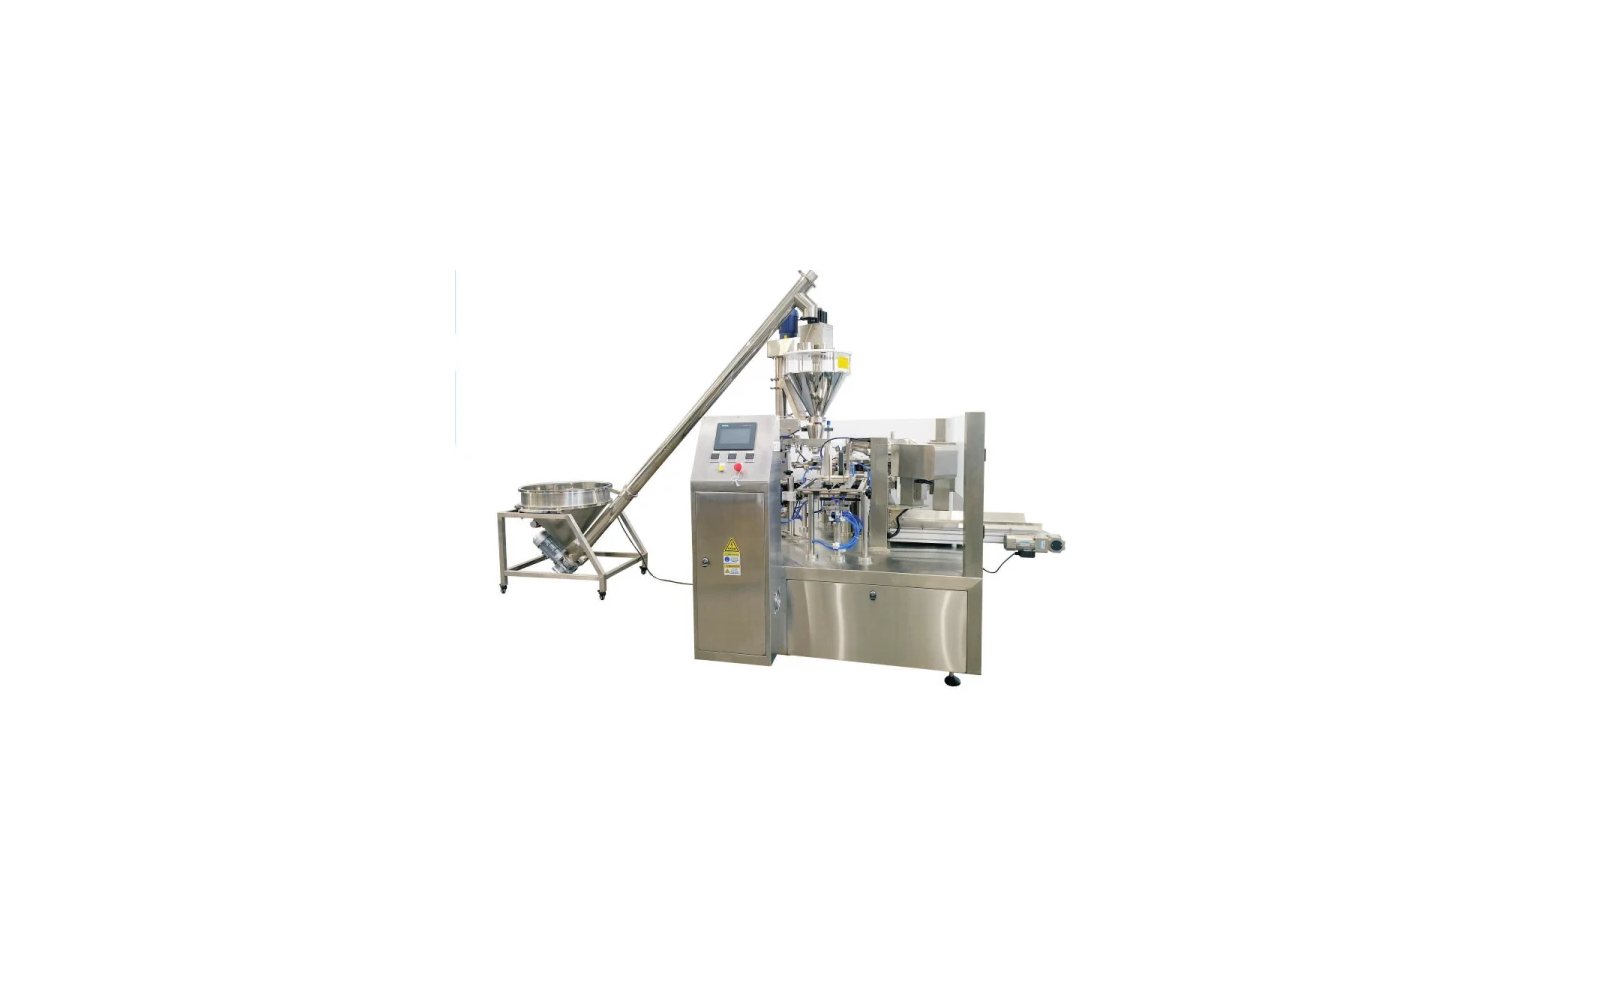
Примите четыре связанных решения до предложения
Логика выбора и граница конфигурации
- 01 / ПродуктОпределите поведение на границе дозирования.Зафиксируйте расход, температуру, пылеобразование, хрупкость, насыпную плотность там, где это важно, способ дозаправки и характерные колебания продукта.
- 02 / Дозирование и упаковкаДержите вместе целевую упаковку, емкость и материал.Подтвердите номинальную дозу, допуск, размеры упаковки, структуру пленки или пакета, закрытие, код, этикетку и требования к подаче.
- 03 / Герметизация и проверкаЗадайте наблюдаемое правило приемки упаковки.Определите условия герметизации, риск загрязнения, проверки утечек или закрытия, пределы веса или контроля, поведение при отбраковке и протоколы.
- 04 / Интерфейс линииСбалансируйте каждую передачу вверх и вниз по потоку.Выпустите подачу, дозаправку, подъем, буферизацию, выгрузку, накопление, ограждения, коммуникации, управление, данные и ответственных сторон.
Четыре решения предшествуют цене. Первое — какие проверки являются критическими контролями, а какие желательными, потому что добавление всех датчиков сразу усложняет логику отбраковки и нагрузку валидации. Второе — механизм отбраковки: воздушная струя, толкатель, откидная заслонка или остановка с извлечением, выбранные по устойчивости упаковки и скорости линии. Третье — данные: должна ли машина регистрировать веса, счётчики отбраковки и события для прослеживаемости. Четвёртое — валидация: как машина проверяется известными тестовыми упаковками и как часто.
Механизм отбраковки часто недооценивают. Воздушная струя, работающая для плоского пакета, может опрокинуть высокую бутылку в соседнюю дорожку, а толкателю нужны достаточный ход и устойчивый продукт. Решение по данным затем определяет архитектуру управления: простая отбраковка на реле дёшева, но сериализованная запись качества требует, чтобы машина общалась с системой управления линии, и это меняет электрический объём.
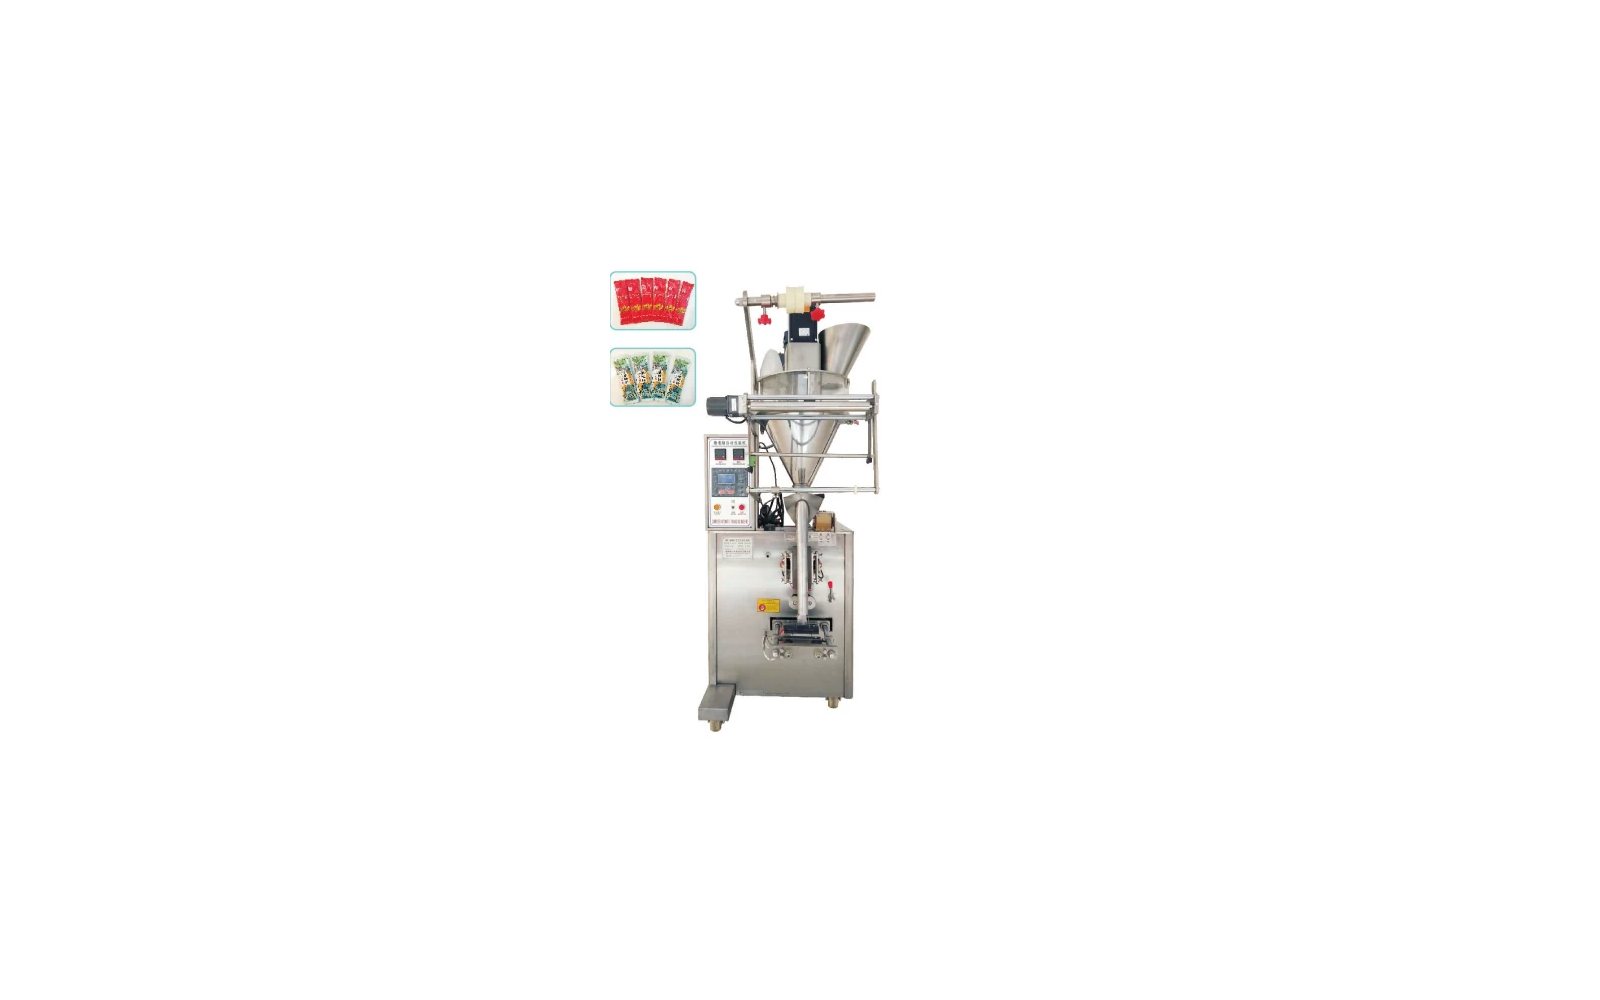
Превратите строку каталога в проверяемую запись проекта
Качество, испытания, доказательства и приёмка
План приёмки должен указывать, какие каталожные значения проверяются, какие функции демонстрируются, какие измерения продукта доступны на заводе и какие проверки возможны только после монтажа.
Строка модели, чертёж упаковки, материал, основа дозы, планировка, коммуникации, опции, интерфейсы, обязанности и план доказательств.
Идентификация, конструкция, управление, безопасность, путь продукта, оснастка, функции запайки, инспекция и согласованные записи сухого прогона.
Тестовый продукт и материал, условие пополнения, окно скорости, результат дозы, результат шва или закрытия, отбраковка и заявленные пределы.
Монтаж, коммуникации, баланс вверх и вниз по потоку, прогон продукта, рецептуры, обучение и закрытие открытых позиций.
Проверяемая запись начинается с письменного плана приёмки: тестовые упаковки, образцы дефектов, критерии прохода и число контрольных прогонов. Для весового контроля согласуйте эталоны веса, скорость ленты, требование повторяемости и то, как корректируется дрейф. Для металлодетектора согласуйте эталонные сферы и измерение эффекта продукта. Для машинного зрения согласуйте эталонные образцы, определяющие проход.
Проведите заводской тест с документированными упаковками, затем повторите его на площадке после монтажа с вашими операторами и обычным потоком продукта. Храните записи контрольных тестов, потому что это доказательство, которое просит аудитор: они показывают, что оборудование обнаруживает то, что должно, а не просто что оно было включено.
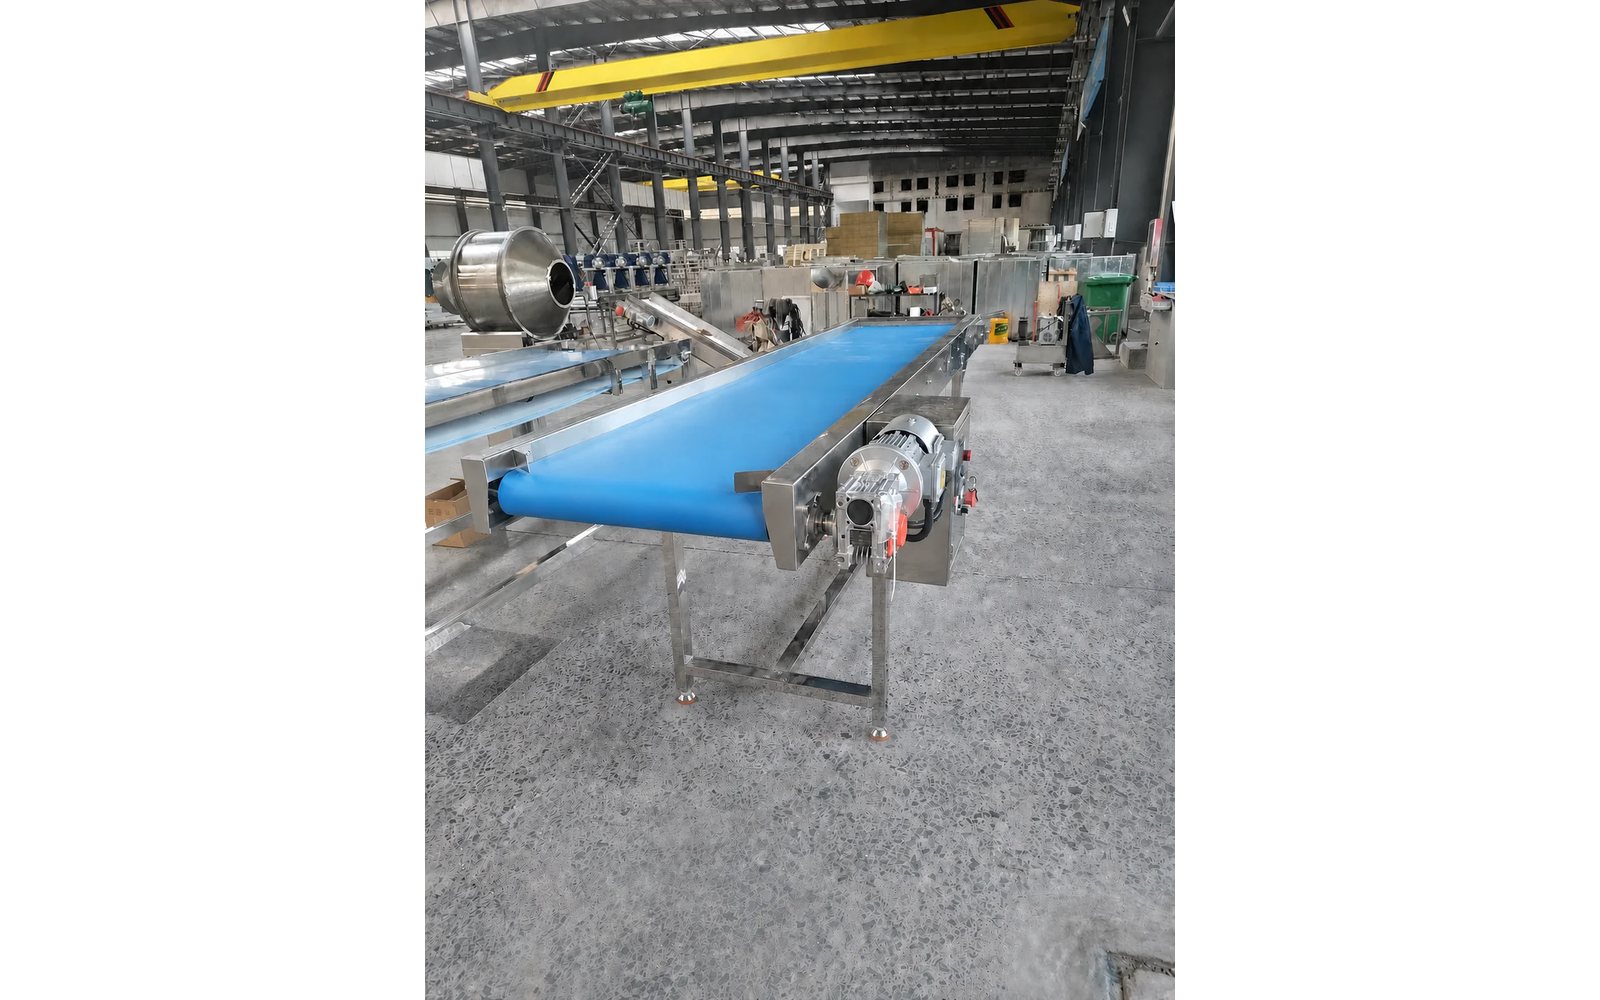
Подтвердите ответственность за пределами названия машины
Объём предложения, поставки и поддержки
Весовой контроль и инспекция
Выберите модель, чтобы посмотреть её размеры, задачу и коммуникации. Сравнивайте значения в рамках одного семейства и рабочей основы.
| Задача | Checkweigher |
|---|---|
| Диапазон или проём | 0.5-3 kg; 340×450 mm table |
| Точность или чувствительность | ±1 to ±3 g nominal |
| Скорость | 30-80 pieces/min |
| Подача | 220 V ±20% / 50 Hz |
| Ключевой интерфейс | Pusher reject with warning; 50 stored recipes |
| Задача | Metal detector |
|---|---|
| Диапазон или проём | 300×100 mm opening; 300 mm belt |
| Точность или чувствительность | Fe 0.5 / SUS 1.2 nominal |
| Скорость | Project-tested |
| Подача | Project supply |
| Ключевой интерфейс | Product-effect and test-piece validation required |
| Задача | Metal detector |
|---|---|
| Диапазон или проём | 460×100 mm opening; 400 mm belt |
| Точность или чувствительность | Fe 0.6 / SUS 1.5 nominal |
| Скорость | Project-tested |
| Подача | Project supply |
| Ключевой интерфейс | Product-effect and test-piece validation required |
| Задача | Metal detector |
|---|---|
| Диапазон или проём | 460×150 mm opening; 400 mm belt |
| Точность или чувствительность | Fe 0.8 / SUS 1.8 nominal |
| Скорость | Project-tested |
| Подача | Project supply |
| Ключевой интерфейс | Product-effect and test-piece validation required |
| Задача | Metal detector |
|---|---|
| Диапазон или проём | 460×200 mm opening; 400 mm belt |
| Точность или чувствительность | Fe 1.0 / SUS 2.0 nominal |
| Скорость | Project-tested |
| Подача | Project supply |
| Ключевой интерфейс | Product-effect and test-piece validation required |
| Задача | Metal detector |
|---|---|
| Диапазон или проём | 460×250 mm opening; 400 mm belt |
| Точность или чувствительность | Fe 1.2 / SUS 2.5 nominal |
| Скорость | Project-tested |
| Подача | Project supply |
| Ключевой интерфейс | Product-effect and test-piece validation required |
| Задача | Metal detector |
|---|---|
| Диапазон или проём | 560×250 mm opening; 500 mm belt |
| Точность или чувствительность | Fe 1.5 / SUS 3.5 nominal |
| Скорость | Project-tested |
| Подача | Project supply |
| Ключевой интерфейс | Product-effect and test-piece validation required |
| Задача | Metal detector |
|---|---|
| Диапазон или проём | 800×100 mm opening; 750 mm belt |
| Точность или чувствительность | Fe 1.2 / SUS 2.0 nominal |
| Скорость | Project-tested |
| Подача | Project supply |
| Ключевой интерфейс | Product-effect and test-piece validation required |
| Задача | Metal detector |
|---|---|
| Диапазон или проём | 1000×100 mm opening; 950 mm belt |
| Точность или чувствительность | Fe 1.2 / SUS 2.0 nominal |
| Скорость | Project-tested |
| Подача | Project supply |
| Ключевой интерфейс | Product-effect and test-piece validation required |
| Задача | X-ray inspection |
|---|---|
| Диапазон или проём | Max 160 mm height × 400 mm width |
| Точность или чувствительность | Catalog empty-machine references: stainless ball 0.3 mm, wire 0.2×2 mm, glass 1.0 mm, ceramic 1.0 mm |
| Скорость | 10-60 m/min belt |
| Подача | AC220 V |
| Ключевой интерфейс | Actual product and packaging validation required |
Запайка, обвязка и термоусадка
| Задача | Vertical bag sealing |
|---|---|
| Диапазон | Seal width 5-10 mm; thickness 0.02-0.08 mm; 0-300 °C |
| Скорость | 0-12 m/min |
| Мощность | 750 W |
| Подача | 220 V / 50 Hz |
| Габарит | 1100×610×1030 mm |
| Вес | 122 kg |
| Задача | Induction foil sealing |
|---|---|
| Диапазон | Ø10-60 / 30-75 / 60-140 mm |
| Скорость | 50-600 cans/min nominal |
| Мощность | 4000 W adjustable |
| Подача | AC200-240 V / 50-60 Hz |
| Габарит | Main unit 460×410×230 mm |
| Вес | 72 kg net |
| Задача | Automatic strapping |
|---|---|
| Диапазон | Strap 9-15 mm wide; 0.55-1 mm thick |
| Скорость | ≤2.5 s/ring |
| Мощность | 1000 W |
| Подача | AC380 V / 50 Hz |
| Габарит | 1400×628×1418 mm |
| Вес | 220 kg |
| Задача | L sealing and cutting |
|---|---|
| Диапазон | Max pack H≤100, L+2H≤550, W+2H≤450 mm |
| Скорость | 0-25 bags/min |
| Мощность | 1.3 kW |
| Подача | 220 V / 50-60 Hz |
| Габарит | 1700×900×1400 mm |
| Вес | 320 kg |
| Задача | Heat shrink |
|---|---|
| Диапазон | Max pack W×H 450×200 mm |
| Скорость | 0-15 m/min |
| Мощность | 8.5 kW |
| Подача | 380 V / 50-60 Hz |
| Габарит | 1600×730×1400 mm |
| Вес | 210 kg |
Кодирование и обработка коробов
| Задача | Laser printer |
|---|---|
| Основной диапазон | 30 or 50 W; 1064 nm; 100×100 mm marking range |
| Скорость или ёмкость | ≤7000 mm/s catalog line speed |
| Мощность | 500 W whole-machine reference |
| Подача | 220 V / 50 Hz |
| Габарит | Cabinet 1000×650×1400 mm |
| Вес | Split cabinet 55 kg |
| Задача | Carton opener |
|---|---|
| Основной диапазон | L250-450 × W150-400 × H120-400 mm |
| Скорость или ёмкость | ≤12 cartons/min; 100-carton magazine |
| Мощность | 200 W |
| Подача | 220 V single phase |
| Габарит | 2000×1900×1450 mm |
| Вес | 450 kg |
| Задача | Carton sealer |
|---|---|
| Основной диапазон | 200×150×130 to 600×500×500 mm |
| Скорость или ёмкость | 300-750 boxes/h |
| Мощность | 500 W |
| Подача | 220 V / 50 Hz |
| Габарит | 1700×900×1500 mm |
| Вес | 180 kg |
| HDF-CW — весовой контроль и инспекция | Duty: Checkweigher; Range or opening: 0.5-3 kg; 340×450 mm table; Accuracy or sensitivity: ±1 to ±3 g catalog reference; Speed: 30-80 pieces/min; Supply: 220 V ±20% / 50 Hz; Key interface: Pusher reject with warning; 50 stored recipes Catalog reference; PDF pp.15-19, printed pp.25-32 |
|---|---|
| HDF-0Z 3010 — весовой контроль и инспекция | Duty: Metal detector; Range or opening: 300×100 mm opening; 300 mm belt; Accuracy or sensitivity: Fe 0.5 / SUS 1.2 catalog reference; Speed: Project-tested; Supply: Project supply; Key interface: Product-effect and test-piece validation required Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-0Z 4010 — весовой контроль и инспекция | Duty: Metal detector; Range or opening: 460×100 mm opening; 400 mm belt; Accuracy or sensitivity: Fe 0.6 / SUS 1.5 catalog reference; Speed: Project-tested; Supply: Project supply; Key interface: Product-effect and test-piece validation required Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-0Z 4015 — весовой контроль и инспекция | Duty: Metal detector; Range or opening: 460×150 mm opening; 400 mm belt; Accuracy or sensitivity: Fe 0.8 / SUS 1.8 catalog reference; Speed: Project-tested; Supply: Project supply; Key interface: Product-effect and test-piece validation required Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-0Z 4020 — весовой контроль и инспекция | Duty: Metal detector; Range or opening: 460×200 mm opening; 400 mm belt; Accuracy or sensitivity: Fe 1.0 / SUS 2.0 catalog reference; Speed: Project-tested; Supply: Project supply; Key interface: Product-effect and test-piece validation required Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-0Z 4025 — весовой контроль и инспекция | Duty: Metal detector; Range or opening: 460×250 mm opening; 400 mm belt; Accuracy or sensitivity: Fe 1.2 / SUS 2.5 catalog reference; Speed: Project-tested; Supply: Project supply; Key interface: Product-effect and test-piece validation required Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-0Z 5025 — весовой контроль и инспекция | Duty: Metal detector; Range or opening: 560×250 mm opening; 500 mm belt; Accuracy or sensitivity: Fe 1.5 / SUS 3.5 catalog reference; Speed: Project-tested; Supply: Project supply; Key interface: Product-effect and test-piece validation required Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-0Z 8010 — весовой контроль и инспекция | Duty: Metal detector; Range or opening: 800×100 mm opening; 750 mm belt; Accuracy or sensitivity: Fe 1.2 / SUS 2.0 catalog reference; Speed: Project-tested; Supply: Project supply; Key interface: Product-effect and test-piece validation required Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-0Z 10010 — весовой контроль и инспекция | Duty: Metal detector; Range or opening: 1000×100 mm opening; 950 mm belt; Accuracy or sensitivity: Fe 1.2 / SUS 2.0 catalog reference; Speed: Project-tested; Supply: Project supply; Key interface: Product-effect and test-piece validation required Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-4016 — весовой контроль и инспекция | Duty: X-ray inspection; Range or opening: Max 160 mm height × 400 mm width; Accuracy or sensitivity: Catalog empty-machine references: stainless ball 0.3 mm, wire 0.2×2 mm, glass 1.0 mm, ceramic 1.0 mm; Speed: 10-60 m/min belt; Supply: AC220 V; Key interface: Actual product and packaging validation required Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-1100 — запайка, обвязка и термоусадка | Duty: Vertical bag sealing; Range: Seal width 5-10 mm; thickness 0.02-0.08 mm; 0-300 °C; Speed: 0-12 m/min; Power: 750 W; Supply: 220 V / 50 Hz; Envelope: 1100×610×1030 mm; Weight: 122 kg Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-1500A — запайка, обвязка и термоусадка | Duty: Induction foil sealing; Range: Ø10-60 / 30-75 / 60-140 mm; Speed: 50-600 cans/min catalog row; Power: 4000 W adjustable; Supply: AC200-240 V / 50-60 Hz; Envelope: Main unit 460×410×230 mm; Weight: 72 kg net Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-680 — запайка, обвязка и термоусадка | Duty: Automatic strapping; Range: Strap 9-15 mm wide; 0.55-1 mm thick; Speed: ≤2.5 s/ring; Power: 1000 W; Supply: AC380 V / 50 Hz; Envelope: 1400×628×1418 mm; Weight: 220 kg Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-FQ4050 — запайка, обвязка и термоусадка | Duty: L sealing and cutting; Range: Max pack H≤100, L+2H≤550, W+2H≤450 mm; Speed: 0-25 bags/min; Power: 1.3 kW; Supply: 220 V / 50-60 Hz; Envelope: 1700×900×1400 mm; Weight: 320 kg Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-RS4050 — запайка, обвязка и термоусадка | Duty: Heat shrink; Range: Max pack W×H 450×200 mm; Speed: 0-15 m/min; Power: 8.5 kW; Supply: 380 V / 50-60 Hz; Envelope: 1600×730×1400 mm; Weight: 210 kg Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-30W — кодирование и обработка коробов | Duty: Laser printer; Primary range: 30 or 50 W; 1064 nm; 100×100 mm marking range; Speed or capacity: ≤7000 mm/s catalog line speed; Power: 500 W whole-machine reference; Supply: 220 V / 50 Hz; Envelope: Cabinet 1000×650×1400 mm; Weight: Split cabinet 55 kg Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-40E — кодирование и обработка коробов | Duty: Carton opener; Primary range: L250-450 × W150-400 × H120-400 mm; Speed or capacity: ≤12 cartons/min; 100-carton magazine; Power: 200 W; Supply: 220 V single phase; Envelope: 2000×1900×1450 mm; Weight: 450 kg Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-50 — кодирование и обработка коробов | Duty: Carton sealer; Primary range: 200×150×130 to 600×500×500 mm; Speed or capacity: 300-750 boxes/h; Power: 500 W; Supply: 220 V / 50 Hz; Envelope: 1700×900×1500 mm; Weight: 180 kg Catalog reference; PDF pp.15-19, printed pp.25-32 |
Часто задаваемые вопросы
Как следует использовать каталожные значения инспекции упаковки и оборудования конца линии?
Гарантирует ли каталожная ёмкость чистый производственный выпуск?
Какие входные данные требуются до выбора модели?
Как определяются испытания и приёмка?
Какие коммерческие позиции остаются специфичными для проекта?
Назовите каждую границу вокруг инспекционной станции. Подтвердите, кто поставляет питающий её конвейер, бункер отбраковки и ограждения, сжатый воздух для отбраковочных струй, электропитание и подключение к системе данных линии. Инспекционное оборудование редко работает изолированно, и интерфейс с конвейерами вверх и вниз по потоку — это место, где начинается большинство задержек пусконаладки.
Зафиксируйте, кто владеет калибровкой и валидацией после передачи. Металлодетекторы и весовой контроль нуждаются в периодическом контрольном тестировании и, на регулируемых заводах, в документированной проверке обученным оператором. Согласуйте запчасти, обучение и первый сервисный визит, чтобы машина оставалась доказательно эффективной после гарантийного срока, а не незаметно теряла чувствительность.