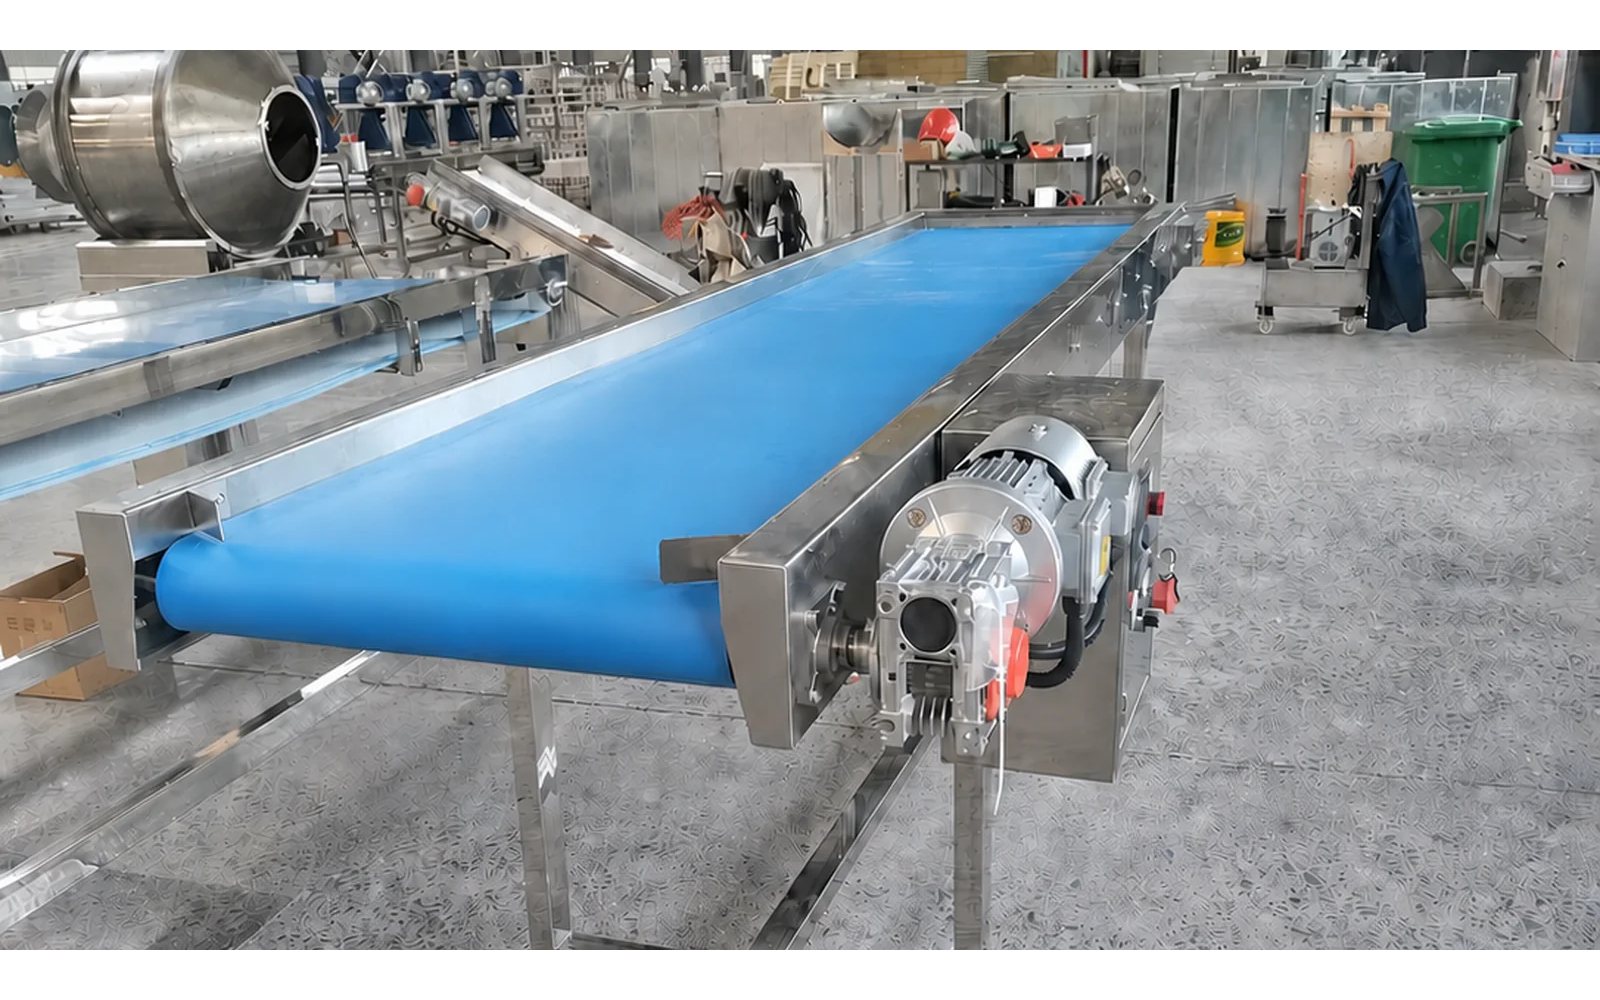
Equipos de inspección de envasado y fin de línea
Revise el proceso, las funciones del equipo y el límite del proyecto desde una base definida.
Confirme el producto, el envase y las interfaces de línea antes de comparar la velocidad
Defina primero la ruta producto-envase
La inspección de fin de línea se especifica a partir del fallo que intenta captar, no de un deseo genérico de más comprobaciones. Enumere qué puede salir mal en su línea: envases con peso bajo o alto, fragmentos de metal, una etiqueta o código de fecha ausente, un sellado incompleto, una bolsa que gotea o un envase que se vuelca. Cada riesgo apunta a un sensor distinto, y una sola máquina combinada solo tiene sentido cuando los riesgos y la lógica de rechazo se definen juntos.
El envase y las interfaces de línea fijan los límites prácticos. Confirme las dimensiones del envase, el rango de peso, la velocidad de línea, el espacio entre envases, el ancho del transportador y si los envases llegan húmedos, calientes, metálicos o cargados eléctricamente. Una báscula de control necesita una transferencia estable y sin vibración; un detector de metales necesita espaciado para evitar interferencia de envases adyacentes; un sistema de visión necesita iluminación controlada. Registre esto antes de comparar producción.
Priorice las comprobaciones que son controles críticos genuinos, porque cada sensor añadido también añade lógica de rechazo, falsos rechazos y esfuerzo de validación que deben mantenerse durante toda la vida de la línea.
Escriba la lista de fallos antes de la lista de sensores, para que la máquina detecte los riesgos que realmente le cuestan producto.
Nombre los fallos que está captando, y la lista de sensores sigue de ellos.
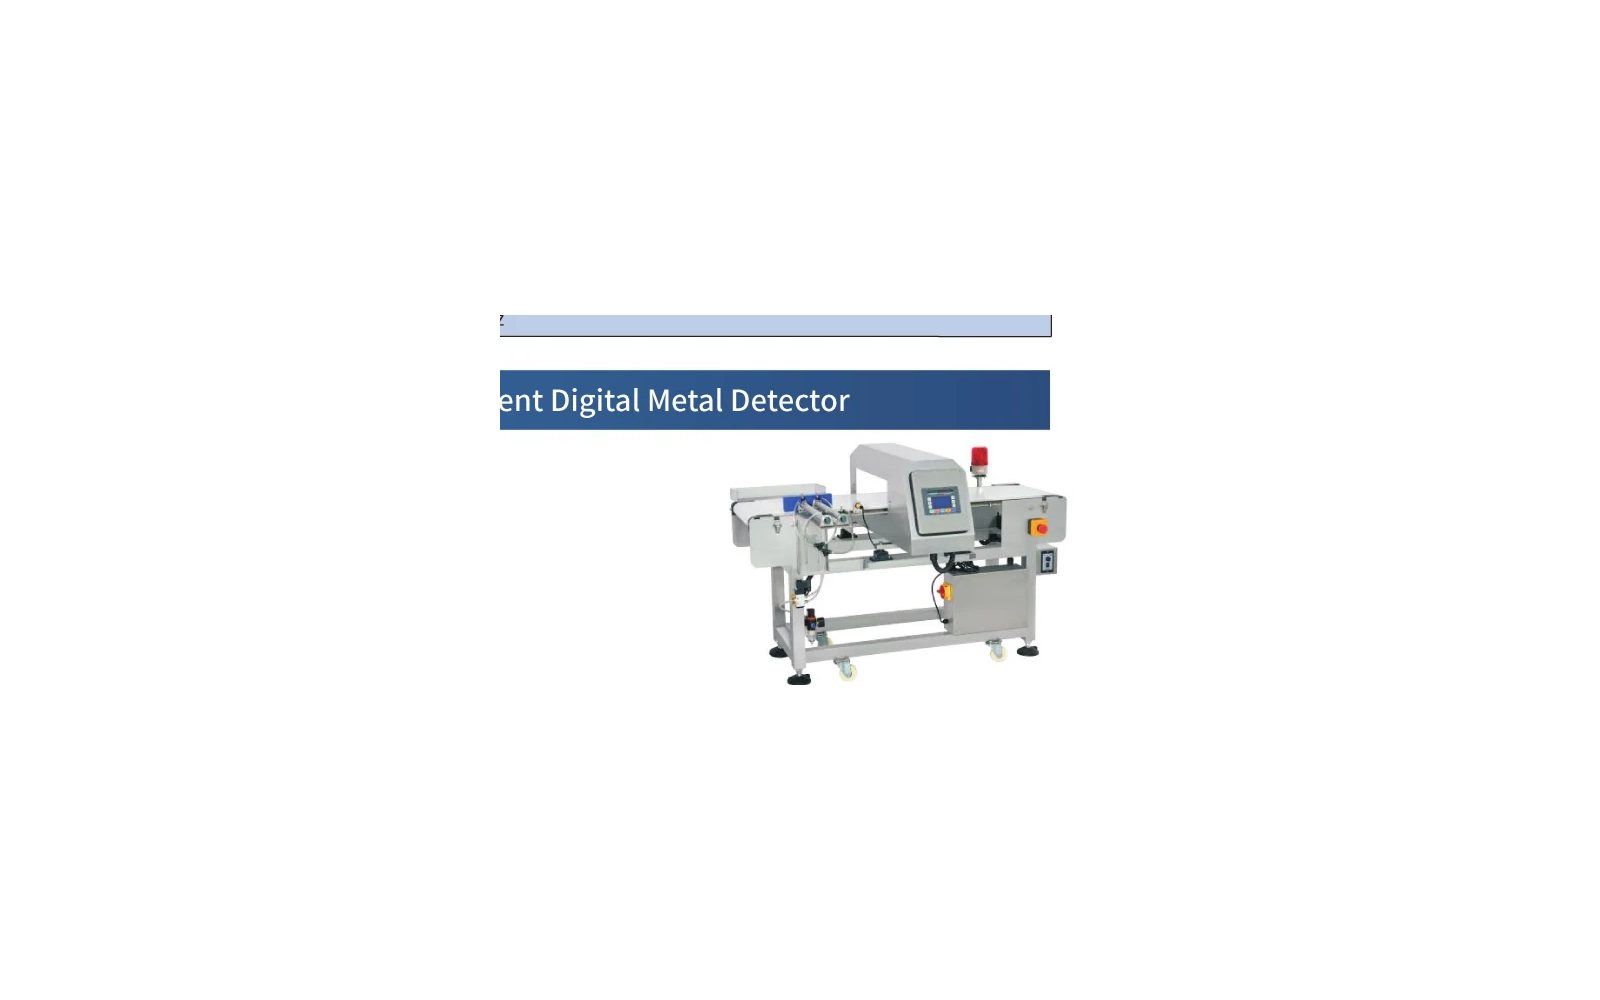
Equilibre el flujo de producto, la formación del envase y el traspaso de línea
Ruta de envasado y consecuencias de los parámetros
El equipo de inspección es un punto de compuerta, por lo que su ritmo debe coincidir con la línea o se convierte en el cuello de botella. Si la báscula de control puede inspeccionar 150 envases por minuto pero el chorro de aire de rechazo solo puede retirar 90 sin perturbar a los vecinos, el límite práctico es 90. Diseñe los transportadores de aproximación y salida para que los envases estén separados, orientados y estables antes de llegar al sensor.
Planifique la ruta de rechazo con el mismo cuidado que la ruta de aceptación. Un envase rechazado debe salir del flujo a un contenedor bloqueado o claramente identificado sin caer de nuevo en producto aceptado, y el evento de rechazo debe contarse y registrarse. Donde el equipo aguas abajo puede detenerse o amortiguar, confirme si un rechazo dispara una advertencia o una parada total de línea, y cómo reinicia el operario la línea tras un evento de detección de metales.
Dé a los rechazos un destino definido y un contador, ya que una estación de inspección que detecta un problema pero no puede decir a nadie a dónde fue el envase malo solo ha hecho la mitad de su trabajo.
Un contenedor de rechazo contado y bloqueado convierte una estación de inspección de centinela en un registro de calidad.
Un contenedor de rechazo contado y bloqueado convierte la estación de inspección en un registro de calidad.
El contenedor de rechazo contado es lo que convierte la detección en un registro de calidad.
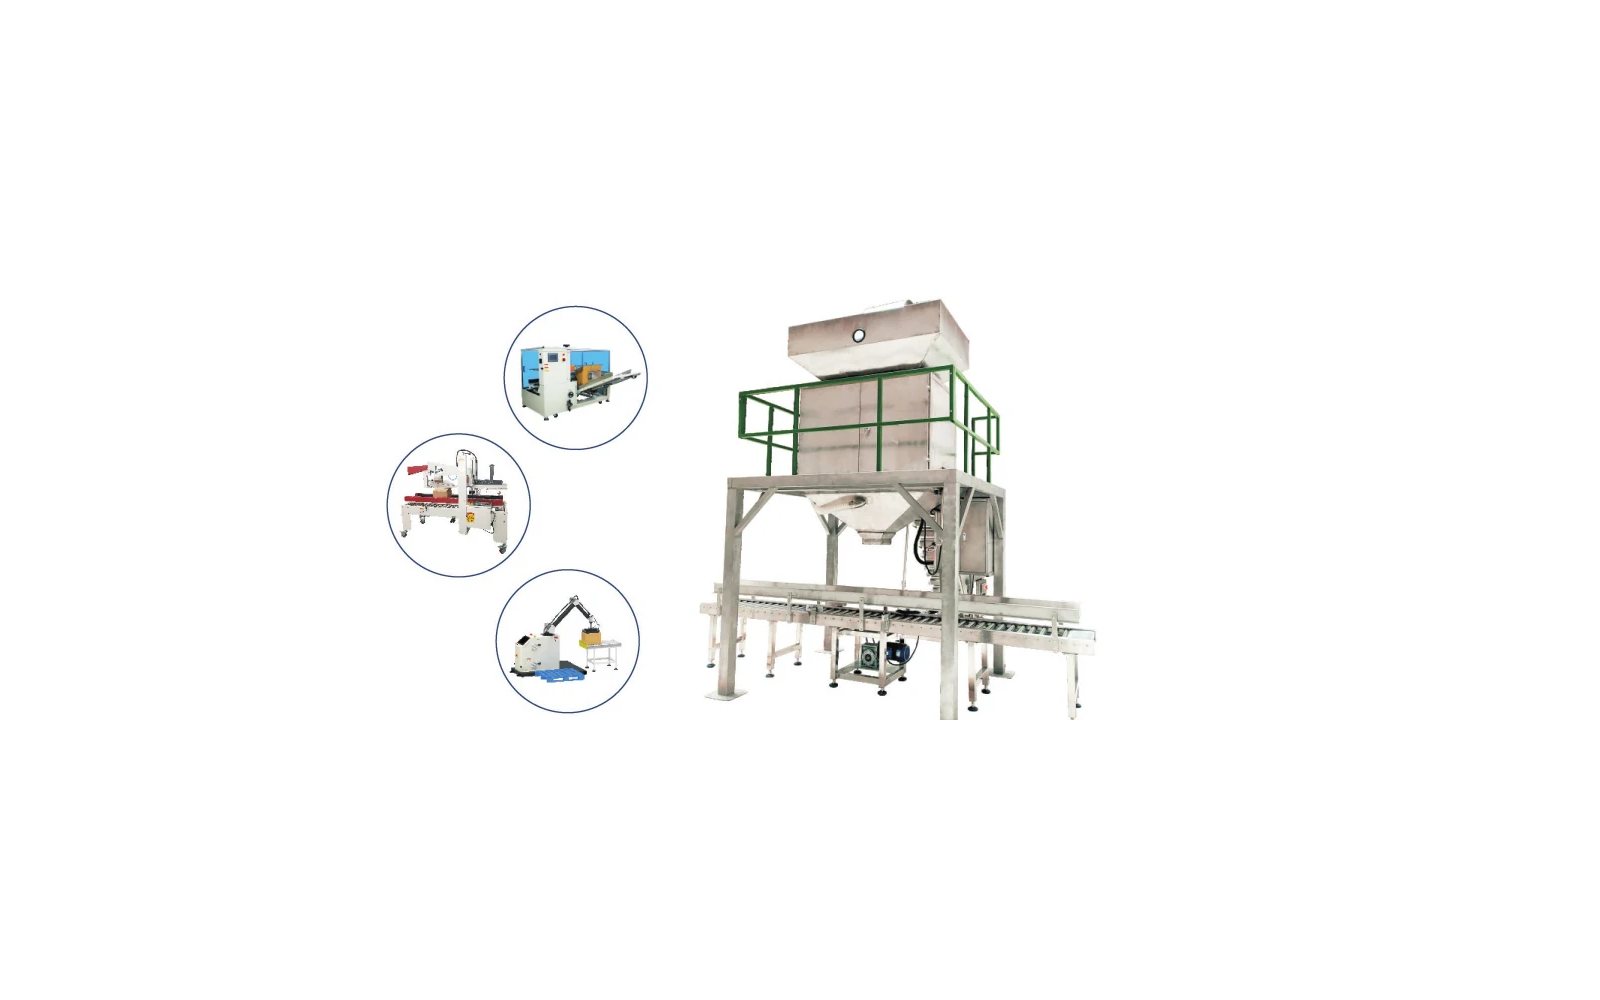
Compare cada modelo contra una base de producto-envase
Modelos y parámetros técnicos
Compare máquinas de inspección contra una base de producto-envase: dimensiones del envase, peso, velocidad, espaciado y los defectos específicos a detectar. Una báscula de control cotizada a 200 envases por minuto para una caja corta y estable se comportará distinto con una bolsa alta y tambaleante, y la sensibilidad de un detector de metales no significa nada sin el efecto del producto y el tamaño de apertura por el que se midió.
Pida la sensibilidad con su producto, no una lectura de esfera de laboratorio. La detección de metales se expresa en tamaños de esfera férrea, no férrea y de acero inoxidable a través de una apertura dada, con el efecto del producto medido en su envase real. Las comprobaciones de visión y sellado deben cotizarse contra imágenes de muestra de sus defectos reales. Normalizar la base es lo que convierte una lista de especificaciones en una decisión defendible.
Mida la sensibilidad con su producto en la apertura y sus envases en el transportador, porque una cifra de laboratorio no sobrevive al efecto del producto de un envase húmedo, caliente o salado.
La sensibilidad que importa es la medida con su envase en la apertura, no el número limpio de laboratorio.
La sensibilidad que importa es la medida con su envase en la apertura.
Mida la sensibilidad con su envase, porque ese es el único número que importa.
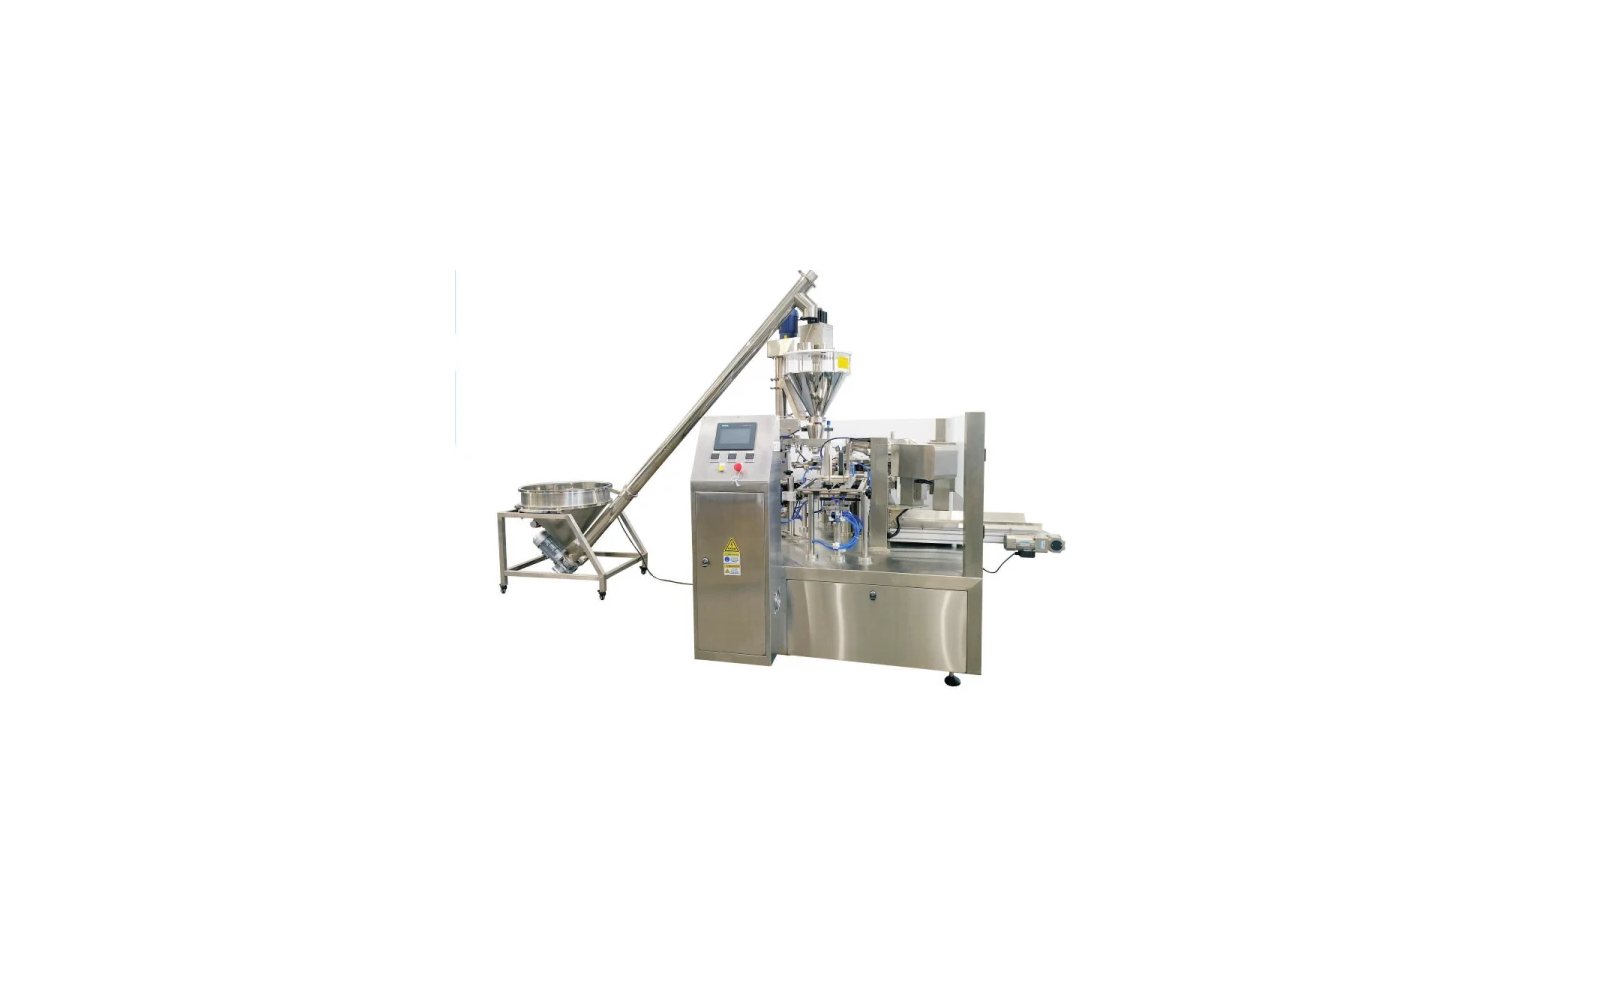
Resuelva cuatro decisiones conectadas antes de la cotización
Lógica de selección y límite de configuración
- 01 / Producto: defina el comportamiento en la interfaz de dosificación. Registre flujo, temperatura, polvo, fragilidad, densidad aparente cuando corresponda, método de rellenado y variación representativa del producto.
- 02 / Dosifique y envase: mantenga juntos el objetivo, el contenedor y el material. Confirme la dosis nominal, la tolerancia, las dimensiones del envase, la estructura de la película o el sobre, el cierre, el código, la etiqueta y los requisitos de presentación.
- 03 / Selle y verifique: establezca una regla observable de aceptación del envase. Defina las condiciones de sellado, el riesgo de contaminación, las verificaciones de fuga o cierre, los límites de peso o inspección, el comportamiento de rechazo y los registros.
- 04 / Interfaz de línea: equilibre cada traspaso aguas arriba y aguas abajo. Libere alimentación, rellenado, elevación, amortiguamiento, descarga, acumulación, protecciones, servicios, controles, datos y partes responsables.
Cuatro decisiones vienen antes del precio. Primera, qué comprobaciones son controles críticos y cuáles son opcionales, porque añadir cada sensor a la vez complica la lógica de rechazo y la carga de validación. Segunda, el mecanismo de rechazo: chorro de aire, empujador, trampilla de caída o parada y retirada, seleccionado por la estabilidad del envase y la velocidad de línea. Tercera, los datos: si la máquina debe registrar pesos, recuentos de rechazo y eventos para trazabilidad. Cuarta, la validación: cómo se desafía la máquina con envases de prueba conocidos y con qué frecuencia.
El mecanismo de rechazo suele subestimarse. Un chorro de aire que funciona para una bolsa plana puede volcar una botella alta a la línea adyacente, mientras un empujador necesita recorrido suficiente y producto estable. La decisión de datos determina luego la arquitectura de controles: un rechazo simple por relé es barato, pero un registro de calidad serializado requiere que la máquina hable con el sistema de control de la línea, y eso cambia el alcance eléctrico.
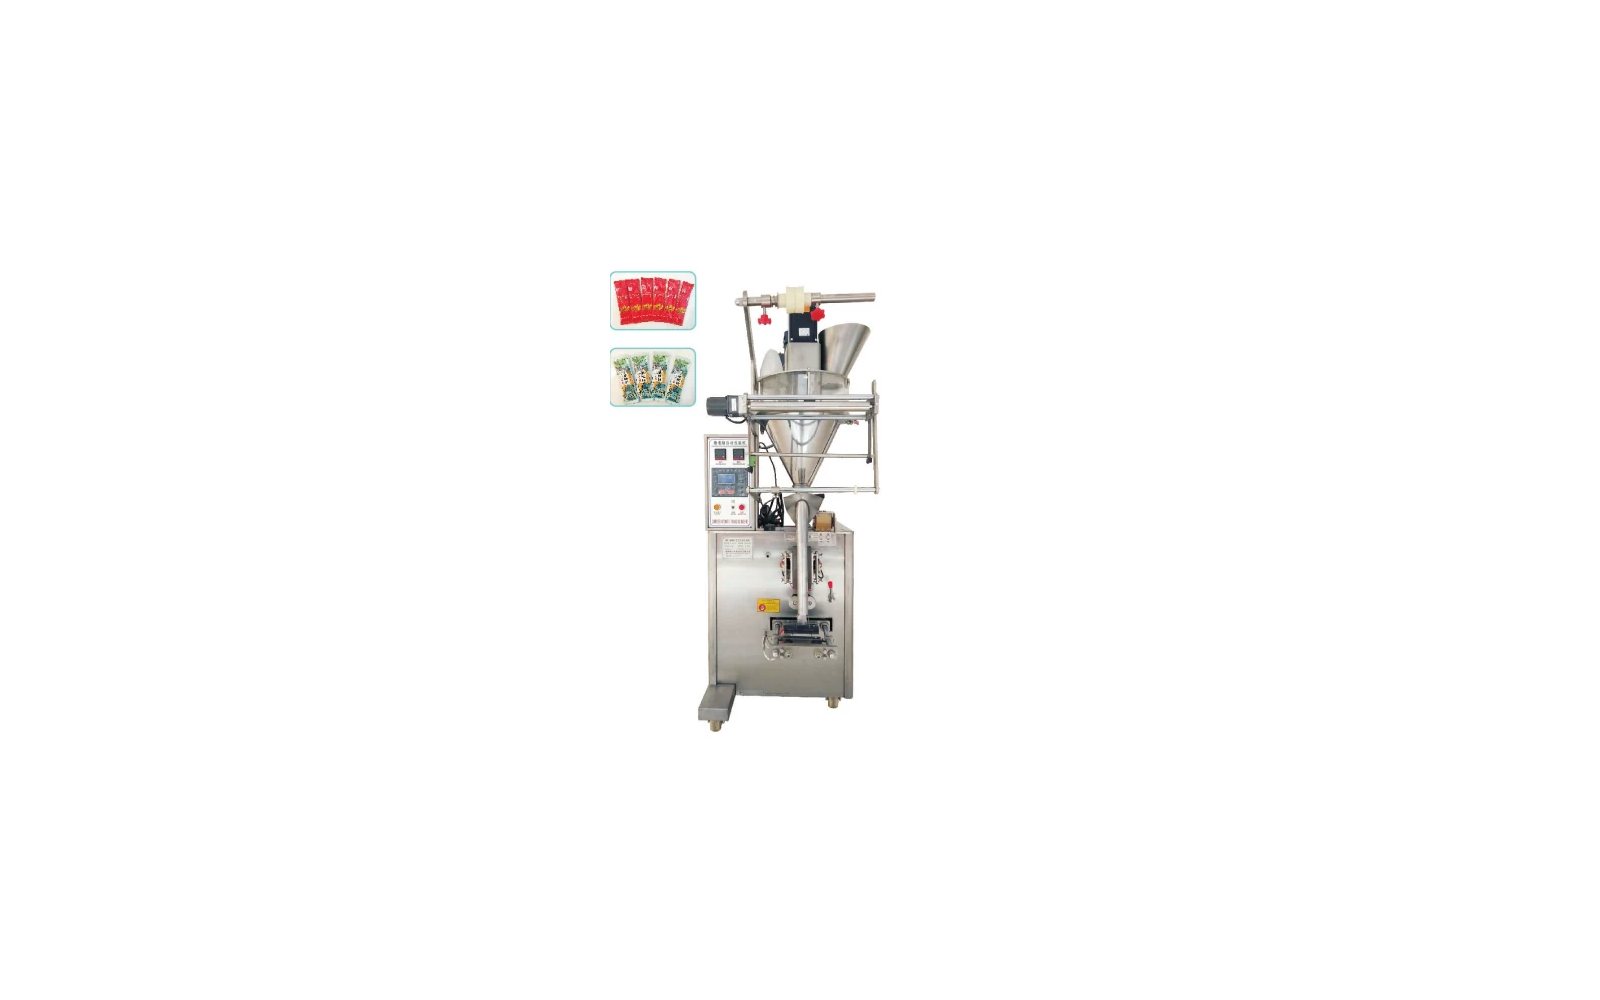
Convierta la fila del catálogo en un registro de proyecto comprobable
Calidad, pruebas, evidencia y aceptación
El plan de aceptación debe indicar qué valores de catálogo se inspeccionan, qué funciones se demuestran, qué mediciones de producto están disponibles en fábrica y qué comprobaciones solo pueden hacerse tras la instalación.
Fila de modelo, plano del envase, material, base de dosis, distribución, utilidades, opciones, interfaces, responsabilidades y plan de evidencia.
Identidad, construcción, controles, seguridad, ruta de producto, utillaje, funciones de sellado, inspección y registros acordados de corrida en seco.
Producto y material de prueba, condición de rellenado, ventana de velocidad, resultado de dosis, resultado de sellado o cierre, rechazos y límites declarados.
Instalación, utilidades, equilibrio aguas arriba y abajo, corrida de producto, recetas, formación y cierre de puntos abiertos.
Un registro comprobable empieza con un plan de aceptación escrito: los envases de prueba, las muestras de defecto, los criterios de aprobado y el número de corridas de desafío. Para una báscula de control, acuerde los estándares de peso, la velocidad de cinta, el requisito de repetibilidad y cómo se corrige la deriva. Para un detector de metales, acuerde las esferas de referencia y la medición del efecto del producto. Para visión, acuerde las muestras de oro que definen un aprobado.
Ejecute la prueba en fábrica con los envases documentados y repítala luego en obra tras la instalación con sus operarios y su flujo normal de producto. Conserve los registros de pruebas de desafío porque son la evidencia que pide un auditor: muestran que el equipo detecta lo que debe detectar, no solo que se encendió.
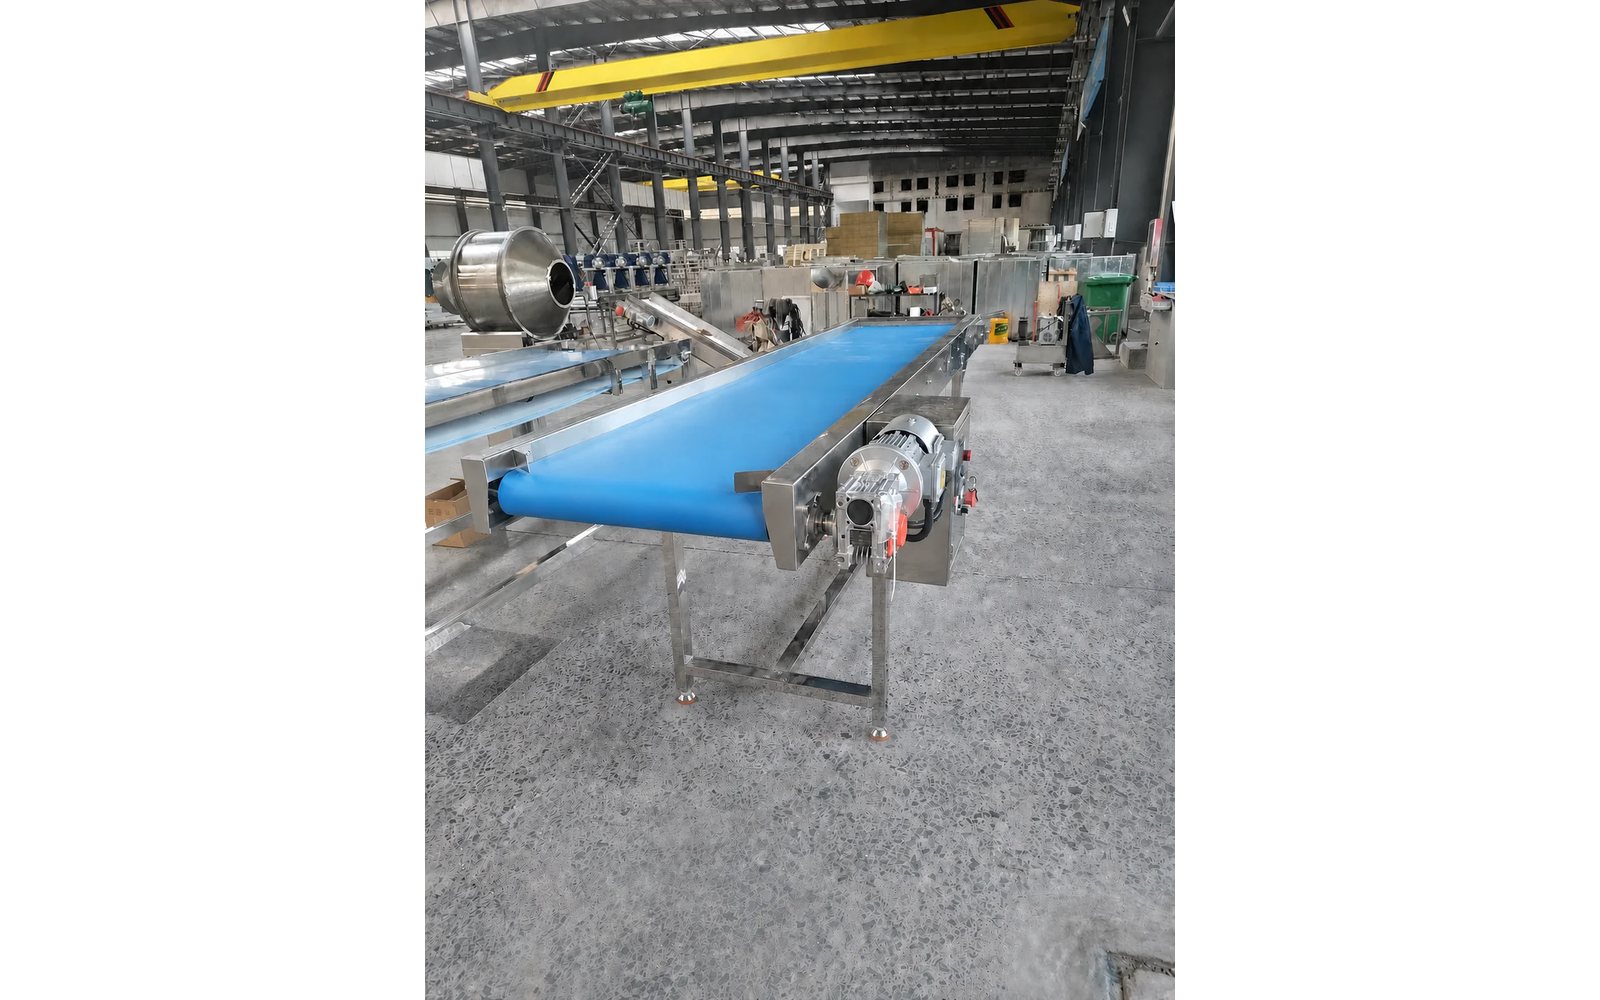
Confirme las responsabilidades más allá del nombre de la máquina
Alcance de cotización, entrega y soporte
Control de peso e inspección
Seleccione un modelo para inspeccionar sus dimensiones, función y suministros. Compare valores dentro de la misma familia y base operativa.
| Función | Checkweigher |
|---|---|
| Rango o apertura | 0.5-3 kg; 340×450 mm table |
| Precisión o sensibilidad | ±1 to ±3 g nominal |
| Velocidad | 30-80 pieces/min |
| Suministro | 220 V ±20% / 50 Hz |
| Interfaz clave | Pusher reject with warning; 50 stored recipes |
| Función | Metal detector |
|---|---|
| Rango o apertura | 300×100 mm opening; 300 mm belt |
| Precisión o sensibilidad | Fe 0.5 / SUS 1.2 nominal |
| Velocidad | Project-tested |
| Suministro | Project supply |
| Interfaz clave | Product-effect and test-piece validation required |
| Función | Metal detector |
|---|---|
| Rango o apertura | 460×100 mm opening; 400 mm belt |
| Precisión o sensibilidad | Fe 0.6 / SUS 1.5 nominal |
| Velocidad | Project-tested |
| Suministro | Project supply |
| Interfaz clave | Product-effect and test-piece validation required |
| Función | Metal detector |
|---|---|
| Rango o apertura | 460×150 mm opening; 400 mm belt |
| Precisión o sensibilidad | Fe 0.8 / SUS 1.8 nominal |
| Velocidad | Project-tested |
| Suministro | Project supply |
| Interfaz clave | Product-effect and test-piece validation required |
| Función | Metal detector |
|---|---|
| Rango o apertura | 460×200 mm opening; 400 mm belt |
| Precisión o sensibilidad | Fe 1.0 / SUS 2.0 nominal |
| Velocidad | Project-tested |
| Suministro | Project supply |
| Interfaz clave | Product-effect and test-piece validation required |
| Función | Metal detector |
|---|---|
| Rango o apertura | 460×250 mm opening; 400 mm belt |
| Precisión o sensibilidad | Fe 1.2 / SUS 2.5 nominal |
| Velocidad | Project-tested |
| Suministro | Project supply |
| Interfaz clave | Product-effect and test-piece validation required |
| Función | Metal detector |
|---|---|
| Rango o apertura | 560×250 mm opening; 500 mm belt |
| Precisión o sensibilidad | Fe 1.5 / SUS 3.5 nominal |
| Velocidad | Project-tested |
| Suministro | Project supply |
| Interfaz clave | Product-effect and test-piece validation required |
| Función | Metal detector |
|---|---|
| Rango o apertura | 800×100 mm opening; 750 mm belt |
| Precisión o sensibilidad | Fe 1.2 / SUS 2.0 nominal |
| Velocidad | Project-tested |
| Suministro | Project supply |
| Interfaz clave | Product-effect and test-piece validation required |
| Función | Metal detector |
|---|---|
| Rango o apertura | 1000×100 mm opening; 950 mm belt |
| Precisión o sensibilidad | Fe 1.2 / SUS 2.0 nominal |
| Velocidad | Project-tested |
| Suministro | Project supply |
| Interfaz clave | Product-effect and test-piece validation required |
| Función | X-ray inspection |
|---|---|
| Rango o apertura | Max 160 mm height × 400 mm width |
| Precisión o sensibilidad | Catalog empty-machine references: stainless ball 0.3 mm, wire 0.2×2 mm, glass 1.0 mm, ceramic 1.0 mm |
| Velocidad | 10-60 m/min belt |
| Suministro | AC220 V |
| Interfaz clave | Actual product and packaging validation required |
Sellado, flejado y retractilado
| Función | Vertical bag sealing |
|---|---|
| Rango | Seal width 5-10 mm; thickness 0.02-0.08 mm; 0-300 °C |
| Velocidad | 0-12 m/min |
| Potencia | 750 W |
| Suministro | 220 V / 50 Hz |
| Envolvente | 1100×610×1030 mm |
| Peso | 122 kg |
| Función | Induction foil sealing |
|---|---|
| Rango | Ø10-60 / 30-75 / 60-140 mm |
| Velocidad | 50-600 cans/min nominal |
| Potencia | 4000 W adjustable |
| Suministro | AC200-240 V / 50-60 Hz |
| Envolvente | Main unit 460×410×230 mm |
| Peso | 72 kg net |
| Función | Automatic strapping |
|---|---|
| Rango | Strap 9-15 mm wide; 0.55-1 mm thick |
| Velocidad | ≤2.5 s/ring |
| Potencia | 1000 W |
| Suministro | AC380 V / 50 Hz |
| Envolvente | 1400×628×1418 mm |
| Peso | 220 kg |
| Función | L sealing and cutting |
|---|---|
| Rango | Max pack H≤100, L+2H≤550, W+2H≤450 mm |
| Velocidad | 0-25 bags/min |
| Potencia | 1.3 kW |
| Suministro | 220 V / 50-60 Hz |
| Envolvente | 1700×900×1400 mm |
| Peso | 320 kg |
| Función | Heat shrink |
|---|---|
| Rango | Max pack W×H 450×200 mm |
| Velocidad | 0-15 m/min |
| Potencia | 8.5 kW |
| Suministro | 380 V / 50-60 Hz |
| Envolvente | 1600×730×1400 mm |
| Peso | 210 kg |
Codificación y manejo de cajas
| Función | Laser printer |
|---|---|
| Rango principal | 30 or 50 W; 1064 nm; 100×100 mm marking range |
| Velocidad o capacidad | ≤7000 mm/s catalog line speed |
| Potencia | 500 W whole-machine reference |
| Suministro | 220 V / 50 Hz |
| Envolvente | Cabinet 1000×650×1400 mm |
| Peso | Split cabinet 55 kg |
| Función | Carton opener |
|---|---|
| Rango principal | L250-450 × W150-400 × H120-400 mm |
| Velocidad o capacidad | ≤12 cartons/min; 100-carton magazine |
| Potencia | 200 W |
| Suministro | 220 V single phase |
| Envolvente | 2000×1900×1450 mm |
| Peso | 450 kg |
| Función | Carton sealer |
|---|---|
| Rango principal | 200×150×130 to 600×500×500 mm |
| Velocidad o capacidad | 300-750 boxes/h |
| Potencia | 500 W |
| Suministro | 220 V / 50 Hz |
| Envolvente | 1700×900×1500 mm |
| Peso | 180 kg |
| HDF-CW — control de peso e inspección | Duty: Checkweigher; Range or opening: 0.5-3 kg; 340×450 mm table; Accuracy or sensitivity: ±1 to ±3 g catalog reference; Speed: 30-80 pieces/min; Supply: 220 V ±20% / 50 Hz; Key interface: Pusher reject with warning; 50 stored recipes Catalog reference; PDF pp.15-19, printed pp.25-32 |
|---|---|
| HDF-0Z 3010 — control de peso e inspección | Duty: Metal detector; Range or opening: 300×100 mm opening; 300 mm belt; Accuracy or sensitivity: Fe 0.5 / SUS 1.2 catalog reference; Speed: Project-tested; Supply: Project supply; Key interface: Product-effect and test-piece validation required Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-0Z 4010 — control de peso e inspección | Duty: Metal detector; Range or opening: 460×100 mm opening; 400 mm belt; Accuracy or sensitivity: Fe 0.6 / SUS 1.5 catalog reference; Speed: Project-tested; Supply: Project supply; Key interface: Product-effect and test-piece validation required Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-0Z 4015 — control de peso e inspección | Duty: Metal detector; Range or opening: 460×150 mm opening; 400 mm belt; Accuracy or sensitivity: Fe 0.8 / SUS 1.8 catalog reference; Speed: Project-tested; Supply: Project supply; Key interface: Product-effect and test-piece validation required Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-0Z 4020 — control de peso e inspección | Duty: Metal detector; Range or opening: 460×200 mm opening; 400 mm belt; Accuracy or sensitivity: Fe 1.0 / SUS 2.0 catalog reference; Speed: Project-tested; Supply: Project supply; Key interface: Product-effect and test-piece validation required Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-0Z 4025 — control de peso e inspección | Duty: Metal detector; Range or opening: 460×250 mm opening; 400 mm belt; Accuracy or sensitivity: Fe 1.2 / SUS 2.5 catalog reference; Speed: Project-tested; Supply: Project supply; Key interface: Product-effect and test-piece validation required Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-0Z 5025 — control de peso e inspección | Duty: Metal detector; Range or opening: 560×250 mm opening; 500 mm belt; Accuracy or sensitivity: Fe 1.5 / SUS 3.5 catalog reference; Speed: Project-tested; Supply: Project supply; Key interface: Product-effect and test-piece validation required Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-0Z 8010 — control de peso e inspección | Duty: Metal detector; Range or opening: 800×100 mm opening; 750 mm belt; Accuracy or sensitivity: Fe 1.2 / SUS 2.0 catalog reference; Speed: Project-tested; Supply: Project supply; Key interface: Product-effect and test-piece validation required Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-0Z 10010 — control de peso e inspección | Duty: Metal detector; Range or opening: 1000×100 mm opening; 950 mm belt; Accuracy or sensitivity: Fe 1.2 / SUS 2.0 catalog reference; Speed: Project-tested; Supply: Project supply; Key interface: Product-effect and test-piece validation required Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-4016 — control de peso e inspección | Duty: X-ray inspection; Range or opening: Max 160 mm height × 400 mm width; Accuracy or sensitivity: Catalog empty-machine references: stainless ball 0.3 mm, wire 0.2×2 mm, glass 1.0 mm, ceramic 1.0 mm; Speed: 10-60 m/min belt; Supply: AC220 V; Key interface: Actual product and packaging validation required Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-1100 — sellado, flejado y retractilado | Duty: Vertical bag sealing; Range: Seal width 5-10 mm; thickness 0.02-0.08 mm; 0-300 °C; Speed: 0-12 m/min; Power: 750 W; Supply: 220 V / 50 Hz; Envelope: 1100×610×1030 mm; Weight: 122 kg Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-1500A — sellado, flejado y retractilado | Duty: Induction foil sealing; Range: Ø10-60 / 30-75 / 60-140 mm; Speed: 50-600 cans/min catalog row; Power: 4000 W adjustable; Supply: AC200-240 V / 50-60 Hz; Envelope: Main unit 460×410×230 mm; Weight: 72 kg net Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-680 — sellado, flejado y retractilado | Duty: Automatic strapping; Range: Strap 9-15 mm wide; 0.55-1 mm thick; Speed: ≤2.5 s/ring; Power: 1000 W; Supply: AC380 V / 50 Hz; Envelope: 1400×628×1418 mm; Weight: 220 kg Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-FQ4050 — sellado, flejado y retractilado | Duty: L sealing and cutting; Range: Max pack H≤100, L+2H≤550, W+2H≤450 mm; Speed: 0-25 bags/min; Power: 1.3 kW; Supply: 220 V / 50-60 Hz; Envelope: 1700×900×1400 mm; Weight: 320 kg Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-RS4050 — sellado, flejado y retractilado | Duty: Heat shrink; Range: Max pack W×H 450×200 mm; Speed: 0-15 m/min; Power: 8.5 kW; Supply: 380 V / 50-60 Hz; Envelope: 1600×730×1400 mm; Weight: 210 kg Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-30W — codificación y manipulación de cajas | Duty: Laser printer; Primary range: 30 or 50 W; 1064 nm; 100×100 mm marking range; Speed or capacity: ≤7000 mm/s catalog line speed; Power: 500 W whole-machine reference; Supply: 220 V / 50 Hz; Envelope: Cabinet 1000×650×1400 mm; Weight: Split cabinet 55 kg Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-40E — codificación y manipulación de cajas | Duty: Carton opener; Primary range: L250-450 × W150-400 × H120-400 mm; Speed or capacity: ≤12 cartons/min; 100-carton magazine; Power: 200 W; Supply: 220 V single phase; Envelope: 2000×1900×1450 mm; Weight: 450 kg Catalog reference; PDF pp.15-19, printed pp.25-32 |
| HDF-50 — codificación y manipulación de cajas | Duty: Carton sealer; Primary range: 200×150×130 to 600×500×500 mm; Speed or capacity: 300-750 boxes/h; Power: 500 W; Supply: 220 V / 50 Hz; Envelope: 1700×900×1500 mm; Weight: 180 kg Catalog reference; PDF pp.15-19, printed pp.25-32 |
Preguntas frecuentes
¿Cómo deben usarse los valores del catálogo de inspección de envasado y equipo de fin de línea?
¿Garantiza una capacidad de catálogo la producción neta?
¿Qué datos se requieren antes de la selección del modelo?
¿Cómo se definen las pruebas y la aceptación?
¿Qué partidas comerciales siguen siendo específicas del proyecto?
Nombre cada límite alrededor de la estación de inspección. Confirme quién suministra el transportador que la alimenta, el contenedor de rechazo y las protecciones, el aire comprimido para los chorros de rechazo, el suministro eléctrico y la conexión al sistema de datos de la línea. El equipo de inspección rara vez funciona aislado, y la interfaz con los transportadores aguas arriba y abajo es donde empiezan la mayoría de los retrasos de puesta en marcha.
Registre quién posee la calibración y la validación tras la entrega. Los detectores de metales y las básculas de control necesitan pruebas de desafío periódicas y, en plantas reguladas, verificación documentada por un operario formado. Acuerde los repuestos, la formación y la primera visita de mantenimiento, para que la máquina siga demostrablemente eficaz tras el periodo de garantía en lugar de perder sensibilidad silenciosamente.