Confirme el producto, el envase y las interfaces de línea antes de comparar la velocidad
Defina primero la ruta producto-envase
El envasado de polvos y gránulos empieza por el material, no por la máquina. Registre la densidad aparente, la distribución de tamaño de partícula, el comportamiento de flujo, la sensibilidad a la humedad y si el producto es de flujo libre, cohesivo, polvoriento, higroscópico o abrasivo. Un azúcar granulado de flujo libre se llena con una taza volumétrica simple, mientras una premezcla vitamínica pegajosa puede necesitar un tornillo con agitación y un cierre estanco al polvo, y los dos no pueden compararse por bolsas por minuto.
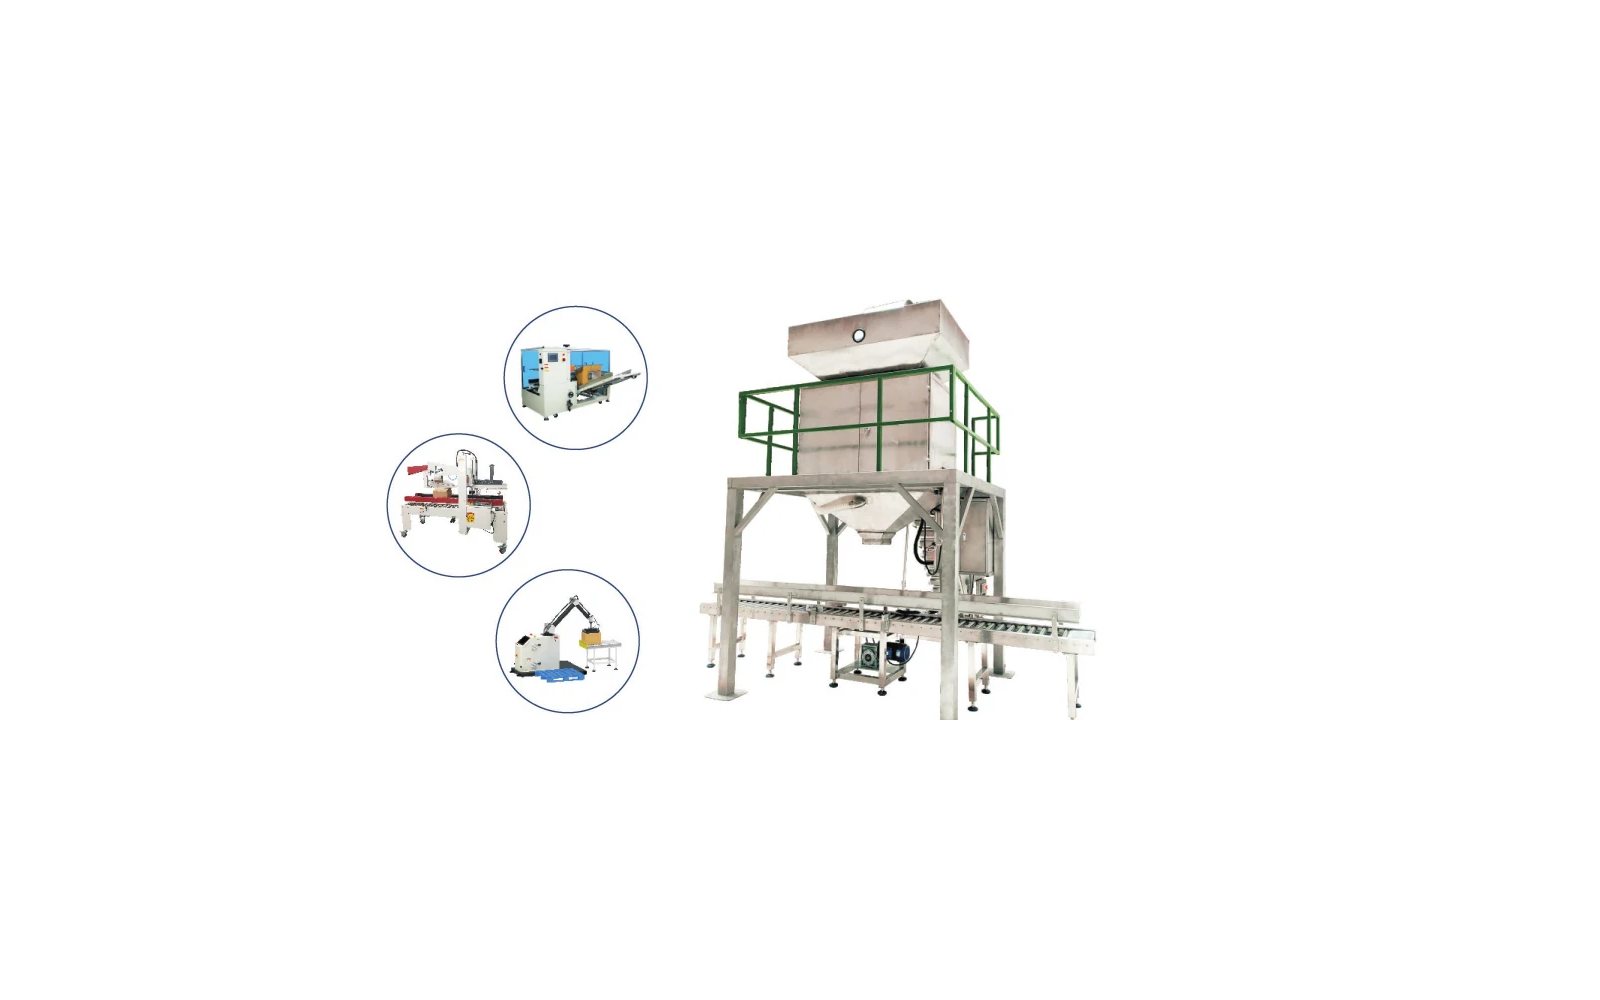
Defina el envase y sus interfaces al mismo tiempo. Lámina, bolsa prefabricada o botella; la tolerancia de peso de llenado; si el envase debe contener un barrido con gas inerte o un desecante; y cómo se transfiere el envase llenado al control de peso, sellado y encajado. Para polvos que se compactan o forman puente, confirme la geometría de tolva, el paso del tornillo de alimentación y el método de agitación con una muestra de material representativa y no con un promedio publicado.
Pruebe el comportamiento de flujo del polvo, no solo su densidad media, porque un material que forma puente en la tolva o se compacta bajo vibración forzará un sistema de alimentación distinto de un gránulo de flujo libre.
Registre el comportamiento del material bajo vibración y humedad, porque ambos cambian la tolva y la función de sellado.
Cuanto más exactamente se describa el material, más exactamente se puede emparejar la máquina.
Equilibre el flujo de producto, la formación del envase y el traspaso de línea
Ruta de envasado y consecuencias de los parámetros
Para el llenado a granel, el problema de equilibrio está entre la exactitud de dosificación y el ritmo de línea. La llenadora debe descargar una dosis exacta sin oleadas, puentes ni polvo, y la bolsa o botella debe formarse, presentarse y cerrarse a la misma cadencia. Un desajuste se manifiesta como dosis dobles, lámina rasgada, pesos cortos o polvo derramado sobre la zona de sellado, y suele aparecer tras un aumento de velocidad que parecía seguro sobre el papel.
Construya amortiguado y retroalimentación alrededor de la llenadora. Una báscula de control en retroalimentación permite a la llenadora ajustar la dosis continuamente en lugar de salirse de tolerancia, mientras una pequeña sección de acumulación absorbe empalmes de lámina y cambios de etiqueta. Encamine los envases rechazados lejos del flujo aceptado y especifique extracción de polvo en el punto de llenado para que el polvo en suspensión no se asiente en mordazas de sellado, sensores o el siguiente envase.
Controle el polvo en el punto de llenado y encamine los rechazos limpiamente, porque el polvo que se asienta en las mordazas de sellado o los sensores es la forma más rápida de convertir un pequeño error de dosificación en una serie de envases desperdiciados.
Mantenga el punto de llenado cerrado y los rechazos separados, o el polvo que escape se convertirá en la próxima parada.
Controle el polvo y los rechazos, y la línea mantiene su ritmo.
Compare cada modelo contra una base de producto-envase
Modelos y parámetros técnicos
Compare llenadoras a granel sobre una base declarada: producto, peso objetivo, dimensiones del envase, especificación de lámina o envase, exactitud expresada como desviación estándar y el patrón de producción con cambios incluidos. Las producciones publicadas suelen darse para un producto fácil de flujo libre a velocidad máxima de lámina, lo que dice poco sobre un polvo cohesivo en una bolsa con fuelle.
Normalice lo que significa la cifra de exactitud. Pregunte si la variación cotizada es para un cabezal de llenado o toda la máquina, si es una lectura a corto plazo o un registro de turno, y cómo responde la máquina a los cambios de densidad al vaciarse la tolva. Solicite una prueba con su producto y envase reales para que la velocidad, el nivel de polvo y la exactitud de llenado se midan juntos y no se ensamblen de folletos separados.
Pida la exactitud como desviación estándar en una corrida completa, no como una única mejor muestra, y confirme si la máquina compensa la deriva de densidad a medida que se vacía la tolva.
Una desviación estándar de turno completo con su propio polvo dice más que una cifra de folleto sobre un producto de referencia de flujo libre.
Una base escrita mantiene la comparación honesta en cada proveedor.
Mantenga esa base sin cambios en cada proveedor para que la comparación siga siendo honesta.
La base mantiene honesta la comparación.
Resuelva cuatro decisiones conectadas antes de la cotización
Lógica de selección y límite de configuración
01 / Producto: defina el comportamiento en la interfaz de dosificación. Registre flujo, temperatura, polvo, fragilidad, densidad aparente cuando corresponda, método de rellenado y variación representativa del producto.
02 / Dosifique y envase: mantenga juntos el objetivo, el contenedor y el material. Confirme la dosis nominal, la tolerancia, las dimensiones del envase, la estructura de la película o el sobre, el cierre, el código, la etiqueta y los requisitos de presentación.
03 / Selle y verifique: establezca una regla observable de aceptación del envase. Defina las condiciones de sellado, el riesgo de contaminación, las verificaciones de fuga o cierre, los límites de peso o inspección, el comportamiento de rechazo y los registros.
04 / Interfaz de línea: equilibre cada traspaso aguas arriba y aguas abajo. Libere alimentación, rellenado, elevación, amortiguamiento, descarga, acumulación, protecciones, servicios, controles, datos y partes responsables.
Cuatro decisiones dan forma a la cotización. Primera, el principio de dosificación: taza, tornillo, peso neto o una combinación, seleccionado por el comportamiento de flujo del producto y su objetivo de exactitud. Segunda, la tecnología de sellado y la especificación de lámina, porque un sellado pobre en un polvo polvoriento es una fuga esperando a una estantería de almacén. Tercera, el cambio y la limpieza, incluido cómo se purga la máquina entre productos y cuánto tarda. Cuarta, los controles: retroalimentación del control de peso, almacenamiento de recetas y trazabilidad de lotes.
Estas decisiones interactúan. Una llenadora de peso neto mejora la exactitud pero ralentiza el ciclo; un tornillo es rápido pero sensible a los cambios de densidad; una máquina vertical de formado-llenado-sellado cambia el ancho de lámina y el rango de formato al que debe comprometerse. Trabaje las cuatro elecciones con el producto real antes de comparar precios, para que la cotización incluya la configuración que puede ejecutar el material y no la que ganó la hoja de cálculo.
Convierta la fila del catálogo en un registro de proyecto comprobable
Calidad, pruebas, evidencia y aceptación
El plan de aceptación debe indicar qué valores de catálogo se inspeccionan, qué funciones se demuestran, qué mediciones de producto están disponibles en fábrica y qué comprobaciones solo pueden hacerse tras la instalación.
Fila de modelo, plano del envase, material, base de dosis, distribución, utilidades, opciones, interfaces, responsabilidades y plan de evidencia.
Identidad, construcción, controles, seguridad, ruta de producto, utillaje, funciones de sellado, inspección y registros acordados de corrida en seco.
Producto y material de prueba, condición de rellenado, ventana de velocidad, resultado de dosis, resultado de sellado o cierre, rechazos y límites declarados.
Instalación, utilidades, equilibrio aguas arriba y abajo, corrida de producto, recetas, formación y cierre de puntos abiertos.
Convierta el modelo elegido en un registro comprobable escribiendo el producto, el peso de llenado, el envase, la velocidad, la exactitud y el método de medición antes de que empiece la prueba. Para una bolsa de 1 kg de gránulos, indique si la aceptación es una comprobación de peso medio, un requisito legal de peso mínimo, un objetivo de desviación estándar o las tres, y quién suministra el producto y la lámina para la corrida.
Acuerde una prueba de aceptación en fábrica que registre una secuencia completa de llenados con báscula calibrada y registre rechazos, polvo y paradas, seguida de una prueba en obra en sus condiciones. Para productos regulados o de alto valor, mantenga juntos el protocolo de cualificación y los datos de aceptación para que la cadena de evidencia de la máquina respalde el sistema de seguridad alimentaria en lugar de duplicarlo.
Confirme las responsabilidades más allá del nombre de la máquina
Alcance de cotización, entrega y soporte
Llenadoras de polvo semiautomáticas
Seleccione un modelo para inspeccionar sus dimensiones, función y suministros. Compare valores dentro de la misma familia y base operativa.
Datos de referencia
Rango
10-5000 g
Método
Auger
Nivel de precisión
1.0 catalog level
Velocidad
1200-2500 bags/h
Potencia
2000 W / 220 or 380 V
Tolva
50 L
Control
Button screen
Peso
200 kg
Envolvente
800×750×2000 mm
Datos de referencia
Rango
10-5000 g
Método
Auger
Nivel de precisión
1.0 catalog level
Velocidad
1200-2500 bags/h
Potencia
2000 W / 220 or 380 V
Tolva
50 L
Control
PLC touch screen
Peso
200 kg
Envolvente
800×750×2000 mm
Datos de referencia
Rango
10-5000 g
Método
Auger
Nivel de precisión
1.0 catalog level
Velocidad
400-1000 bags/h
Potencia
2000 W / 220 or 380 V
Tolva
70 L
Control
PLC touch screen
Peso
260 kg
Envolvente
900×900×3000 mm
Datos de referencia
Rango
5-25 kg
Método
Screw impulse filling
Nivel de precisión
≤±3% nominal
Velocidad
1-2 bags/min
Potencia
5 kW / 380 V
Tolva
50-70 L option
Control
Project-selected
Peso
450 kg
Envolvente
1280×1150×3200 mm
Envasadoras de báscula para gránulos
Datos de referencia
Rango
100-2500 g
Potencia
2.2 kW
Error
≤±1%
Velocidad
600-1500 bags/h
Peso
170 kg
Envolvente
720×720×1900 mm
Datos de referencia
Rango
100-3000 g
Potencia
2.5 kW
Error
≤±1%
Velocidad
500-1200 bags/h
Peso
200 kg
Envolvente
1120×900×2150 mm
Datos de referencia
Rango
100-5000 g
Potencia
3 kW
Error
≤±1%
Velocidad
350-1000 bags/h
Peso
280 kg
Envolvente
810×780×2200 mm
Datos de referencia
Rango
10-800 g
Potencia
0.75 kW
Error
±1%
Velocidad
1200-1800 bags/h
Peso
160 kg
Envolvente
1250×1000×2100 mm
Datos de referencia
Rango
20-1000 g
Potencia
4 kW
Error
±1%
Velocidad
1200-2200 bags/h
Peso
280 kg
Envolvente
1250×1000×2100 mm
Datos de referencia
Rango
1-5 kg
Potencia
1 kW
Error
±1%
Velocidad
300-1000 bags/h
Peso
160 kg
Envolvente
1050×690×2370 mm
Datos de referencia
Rango
1-8 kg
Potencia
1 kW
Error
±1%
Velocidad
300-900 bags/h
Peso
180 kg
Envolvente
1150×730×2400 mm
Datos de referencia
Rango
1-12 kg
Potencia
1.3 kW
Error
±1%
Velocidad
300-800 bags/h
Peso
200 kg
Envolvente
1300×730×2500 mm
Datos de referencia
Rango
10-50 kg
Potencia
1.5 kW
Error
±3%
Velocidad
3-10 bags/min
Peso
500 kg
Envolvente
Project layout
Datos de referencia
Rango
20-50 kg
Potencia
0.4 kW
Error
±1%
Velocidad
300-500 bags/h
Peso
350 kg
Envolvente
1050×730×2400 mm
Datos de referencia
Rango
10-50 kg
Potencia
3.5 kW
Error
±0.3% nominal
Velocidad
3-6 bags/min
Peso
280 kg
Envolvente
1040×1200×2550 mm
Mezcladoras horizontales
Datos de referencia
Motor
3 kW
Tensión
380 V
Volumen
0.28 m³
Tamaño de tanque
1.5×0.5×0.6 m
Reductor
200
Calentamiento
6 kW
Datos de referencia
Motor
4 kW
Tensión
380 V
Volumen
0.48 m³
Tamaño de tanque
1.2×0.65×0.7 m
Reductor
250
Calentamiento
6 kW
Datos de referencia
Motor
5.5 kW
Tensión
380 V
Volumen
0.7 m³
Tamaño de tanque
1.22×0.73×0.85 m
Reductor
250
Calentamiento
18 kW
Datos de referencia
Motor
7.5 kW
Tensión
380 V
Volumen
1.5 m³
Tamaño de tanque
1.8×0.9×1.05 m
Reductor
350
Calentamiento
18 kW
Datos de referencia
Motor
11 kW
Tensión
380 V
Volumen
2.1 m³
Tamaño de tanque
2×1×1.15 m
Reductor
350
Calentamiento
18 kW
Datos de referencia
Motor
11-15 kW
Tensión
380 V
Volumen
3.2 m³
Tamaño de tanque
2.2×1.2×1.35 m
Reductor
350
Calentamiento
18 kW
Datos de referencia
Motor
15-18.5 kW
Tensión
380 V
Volumen
4.3 m³
Tamaño de tanque
2.5×1.26×1.45 m
Reductor
350
Calentamiento
30 kW
Datos de referencia
Motor
22 kW
Tensión
380 V
Volumen
6.4 m³
Tamaño de tanque
2.9×1.5×1.65 m
Reductor
400
Calentamiento
36 kW
Alimentadores de vacío
Datos de referencia
Producción
400 kg/h
Tipo de fuente de gas
Whirlpool pump
Motor
1.5 kW
Tamaño estándar
Ø220×820 mm
Aire comprimido
0.6 MPa
Datos de referencia
Producción
600 kg/h
Tipo de fuente de gas
Whirlpool pump
Motor
2.2 kW
Tamaño estándar
Ø220×820 mm
Aire comprimido
0.6 MPa
Datos de referencia
Producción
1200 kg/h
Tipo de fuente de gas
Whirlpool pump
Motor
3 kW
Tamaño estándar
Ø290×950 mm
Aire comprimido
0.6 MPa
Datos de referencia
Producción
2000 kg/h
Tipo de fuente de gas
Whirlpool pump
Motor
4 kW
Tamaño estándar
Ø420×1350 mm
Aire comprimido
0.6 MPa
Datos de referencia
Producción
2500 kg/h
Tipo de fuente de gas
Roots blower
Motor
5.5 kW
Tamaño estándar
Ø420×1450 mm
Aire comprimido
0.6 MPa
Datos de referencia
Producción
3000 kg/h
Tipo de fuente de gas
Roots blower
Motor
5.5 kW
Tamaño estándar
Ø420×1450 mm
Aire comprimido
0.6 MPa
Datos de referencia
Producción
5000 kg/h
Tipo de fuente de gas
Roots blower
Motor
7.5 kW
Tamaño estándar
Ø600×1645 mm
Aire comprimido
0.6 MPa
Datos de referencia
Producción
6000 kg/h
Tipo de fuente de gas
Roots blower
Motor
11 kW
Tamaño estándar
Ø800×2000 mm
Aire comprimido
0.6 MPa
Elevadores y transportadores
Datos de referencia
Función
Round-hopper screw elevator
Volumen o ancho
100 L
Producción o velocidad
1000-3000 kg/h
Potencia
1.5 kW
Izado o envolvente
1.65 m lift; 880×650×810 mm
Peso
70 kg
Datos de referencia
Función
Square-hopper screw elevator
Volumen o ancho
118 L
Producción o velocidad
1000-3000 kg/h
Potencia
1.5 kW
Izado o envolvente
1.65 m lift; 880×850×810 mm
Peso
60 kg
Datos de referencia
Función
Bucket elevator
Volumen o ancho
0.15 m³
Producción o velocidad
1200 kg/h
Potencia
1.3 or 3 kW
Izado o envolvente
1.9 m lift; 820×820×900 mm
Peso
180 kg
Datos de referencia
Función
Z elevator
Volumen o ancho
40 L
Producción o velocidad
4 m³/h
Potencia
1.3 kW
Izado o envolvente
2.3 m lift; 3000×650×2950 mm
Peso
350 kg
Datos de referencia
Función
Slope bucket elevator
Volumen o ancho
0.13 m³
Producción o velocidad
2 m³/h
Potencia
750 W
Izado o envolvente
2.3 m lift; 2700×850×3000 mm
Peso
180 kg
Datos de referencia
Función
Chain conveyor
Volumen o ancho
114 mm
Producción o velocidad
30 m/min
Potencia
120 W
Izado o envolvente
3000×130×700 mm
Peso
35 kg
Datos de referencia
Función
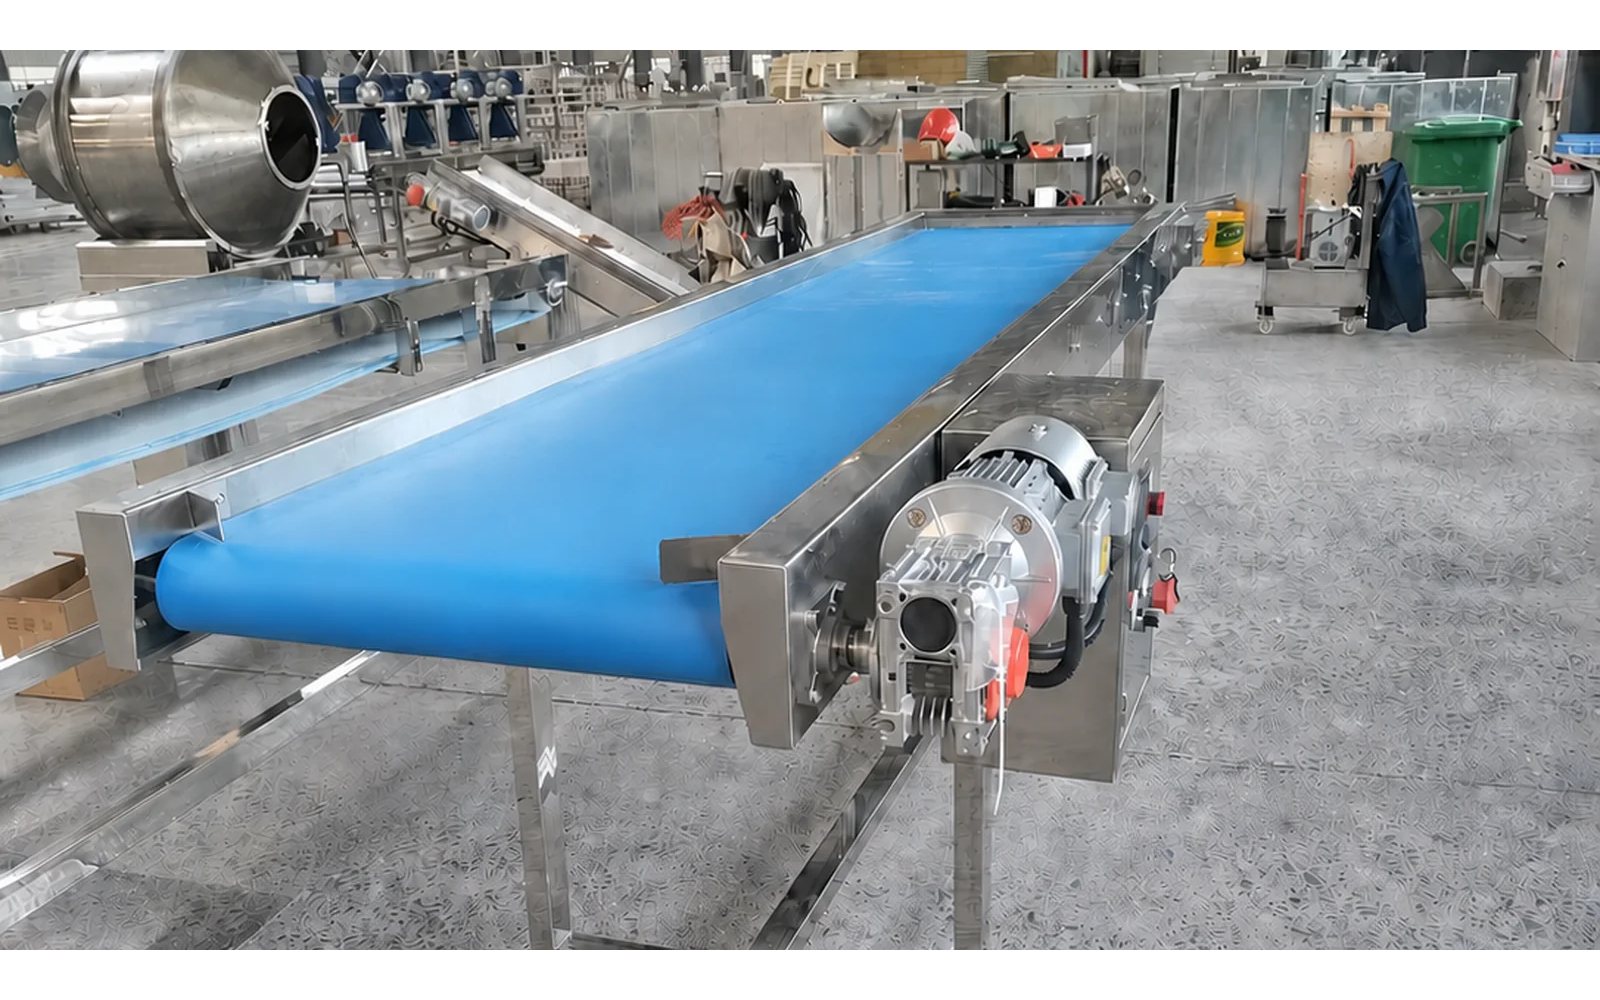
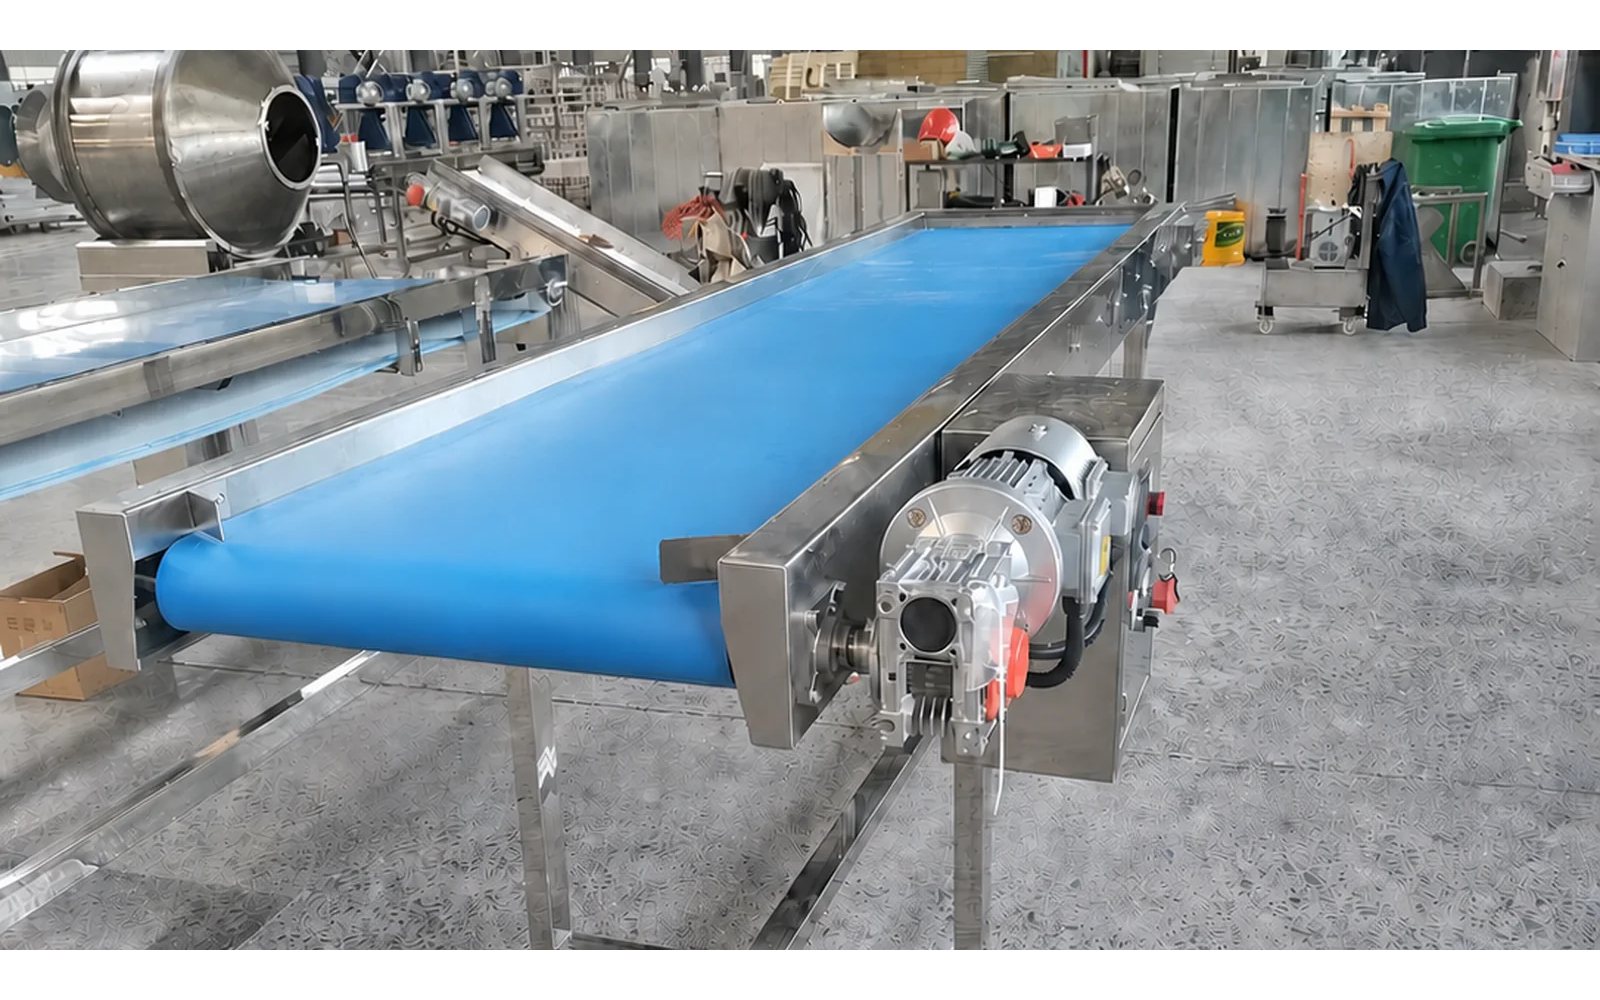
Belt conveyor
Volumen o ancho
300 mm
Producción o velocidad
30 m/min
Potencia
750 W
Izado o envolvente
2000×300×400 mm
Peso
40 kg
Datos de referencia
Función
Finished-product conveyor
Volumen o ancho
300 mm
Producción o velocidad
30 m/min
Potencia
400 W
Izado o envolvente
2110×130×700 mm
Peso
20 kg
Referencias técnicas
HDF-F01BT — llenadoras de polvo semiautomáticas
Range: 10-5000 g; Method: Auger; Accuracy level: 1.0 catalog level; Speed: 1200-2500 bags/h; Power: 2000 W / 220 or 380 V; Hopper: 50 L; Control: Button screen; Weight: 200 kg; Envelope: 800×750×2000 mm Catalog reference; PDF pp.8-14, printed pp.10-23
HDF-F01AT — llenadoras de polvo semiautomáticas
Range: 10-5000 g; Method: Auger; Accuracy level: 1.0 catalog level; Speed: 1200-2500 bags/h; Power: 2000 W / 220 or 380 V; Hopper: 50 L; Control: PLC touch screen; Weight: 200 kg; Envelope: 800×750×2000 mm Catalog reference; PDF pp.8-14, printed pp.10-23
HDF-F01SD — llenadoras de polvo semiautomáticas
Range: 10-5000 g; Method: Auger; Accuracy level: 1.0 catalog level; Speed: 400-1000 bags/h; Power: 2000 W / 220 or 380 V; Hopper: 70 L; Control: PLC touch screen; Weight: 260 kg; Envelope: 900×900×3000 mm Catalog reference; PDF pp.8-14, printed pp.10-23
Duty: Round-hopper screw elevator; Volume or width: 100 L; Throughput or speed: 1000-3000 kg/h; Power: 1.5 kW; Lift or envelope: 1.65 m lift; 880×650×810 mm; Weight: 70 kg Catalog reference; PDF pp.8-14, printed pp.10-23
HDF-T01 — elevadores y transportadores
Duty: Square-hopper screw elevator; Volume or width: 118 L; Throughput or speed: 1000-3000 kg/h; Power: 1.5 kW; Lift or envelope: 1.65 m lift; 880×850×810 mm; Weight: 60 kg Catalog reference; PDF pp.8-14, printed pp.10-23
HDF-DT03 — elevadores y transportadores
Duty: Bucket elevator; Volume or width: 0.15 m³; Throughput or speed: 1200 kg/h; Power: 1.3 or 3 kW; Lift or envelope: 1.9 m lift; 820×820×900 mm; Weight: 180 kg Catalog reference; PDF pp.8-14, printed pp.10-23
HDF-ZT01 — elevadores y transportadores
Duty: Z elevator; Volume or width: 40 L; Throughput or speed: 4 m³/h; Power: 1.3 kW; Lift or envelope: 2.3 m lift; 3000×650×2950 mm; Weight: 350 kg Catalog reference; PDF pp.8-14, printed pp.10-23
HDF-PT02 — elevadores y transportadores
Duty: Slope bucket elevator; Volume or width: 0.13 m³; Throughput or speed: 2 m³/h; Power: 750 W; Lift or envelope: 2.3 m lift; 2700×850×3000 mm; Weight: 180 kg Catalog reference; PDF pp.8-14, printed pp.10-23
HDF-SS01 — elevadores y transportadores
Duty: Chain conveyor; Volume or width: 114 mm; Throughput or speed: 30 m/min; Power: 120 W; Lift or envelope: 3000×130×700 mm; Weight: 35 kg Catalog reference; PDF pp.8-14, printed pp.10-23
HDF-SS02 — elevadores y transportadores
Duty: Belt conveyor; Volume or width: 300 mm; Throughput or speed: 30 m/min; Power: 750 W; Lift or envelope: 2000×300×400 mm; Weight: 40 kg Catalog reference; PDF pp.8-14, printed pp.10-23
HDF-SS03 — elevadores y transportadores
Duty: Finished-product conveyor; Volume or width: 300 mm; Throughput or speed: 30 m/min; Power: 400 W; Lift or envelope: 2110×130×700 mm; Weight: 20 kg Catalog reference; PDF pp.8-14, printed pp.10-23
Preguntas frecuentes
¿Cómo deben usarse los valores del catálogo de sistemas de envasado de polvos y gránulos a granel?
Use cada valor solo con la familia de modelo y la fila de origen nombradas. La idoneidad final del producto, las opciones, los suministros y el alcance de suministro se confirman en el calendario técnico aprobado.
¿Garantiza una capacidad de catálogo la producción neta?
No. La producción neta depende del producto declarado, la carga o llenado, el calendario operativo, el equilibrio aguas arriba y abajo, los cambios, la limpieza y el método de aceptación acordado.
¿Qué datos se requieren antes de la selección del modelo?
Proporcione el producto o muestra representativa, el resultado requerido, la tasa de lote o línea, el calendario operativo, el envase donde corresponda, los suministros, la distribución, el destino y las prioridades de aceptación.
¿Cómo se definen las pruebas y la aceptación?
El registro del proyecto identifica el material de prueba, la configuración de la máquina, los suministros, la carga, la duración de la corrida, las mediciones, las reglas de rechazo, la evidencia disponible en fábrica y las comprobaciones solo en obra.
¿Qué partidas comerciales siguen siendo específicas del proyecto?
El precio, la entrega, los materiales, las opciones, los controles, la documentación, la evidencia de certificación, el embalaje, el flete, el soporte de instalación, la puesta en marcha, la formación, los repuestos, la garantía y el alcance posventa siguen la cotización vigente.
Más allá de la llenadora, nombre los límites. Confirme quién suministra la lámina, el compresor de aire y su clase de filtración, el sistema de extracción de polvo, el transportador de alimentación de la tolva, la báscula de control y el encajador. Para polvos, el alcance de recogida de polvo es una brecha común: una llenadora que ventea a un sistema subdimensionado esparcirá producto por la sala y fallará una auditoría de higiene.
Registre quién es responsable del marcado de protecciones y cumplimiento, la conexión eléctrica, la formación, los repuestos y el primer intervalo de servicio. Cuando el alcance se escribe en la cotización y la distribución, el comprador puede comparar propuestas en igualdad de condiciones y el equipo de instalación puede llegar con las utilidades correctas en lugar de descubrir aire o extracción ausentes durante la puesta en marcha.
Utilice el formulario para una línea nueva, una etapa del proceso, una ampliación de capacidad o la sustitución de un equipo. El mensaje se abre en WhatsApp y la página de origen se incluye automáticamente.