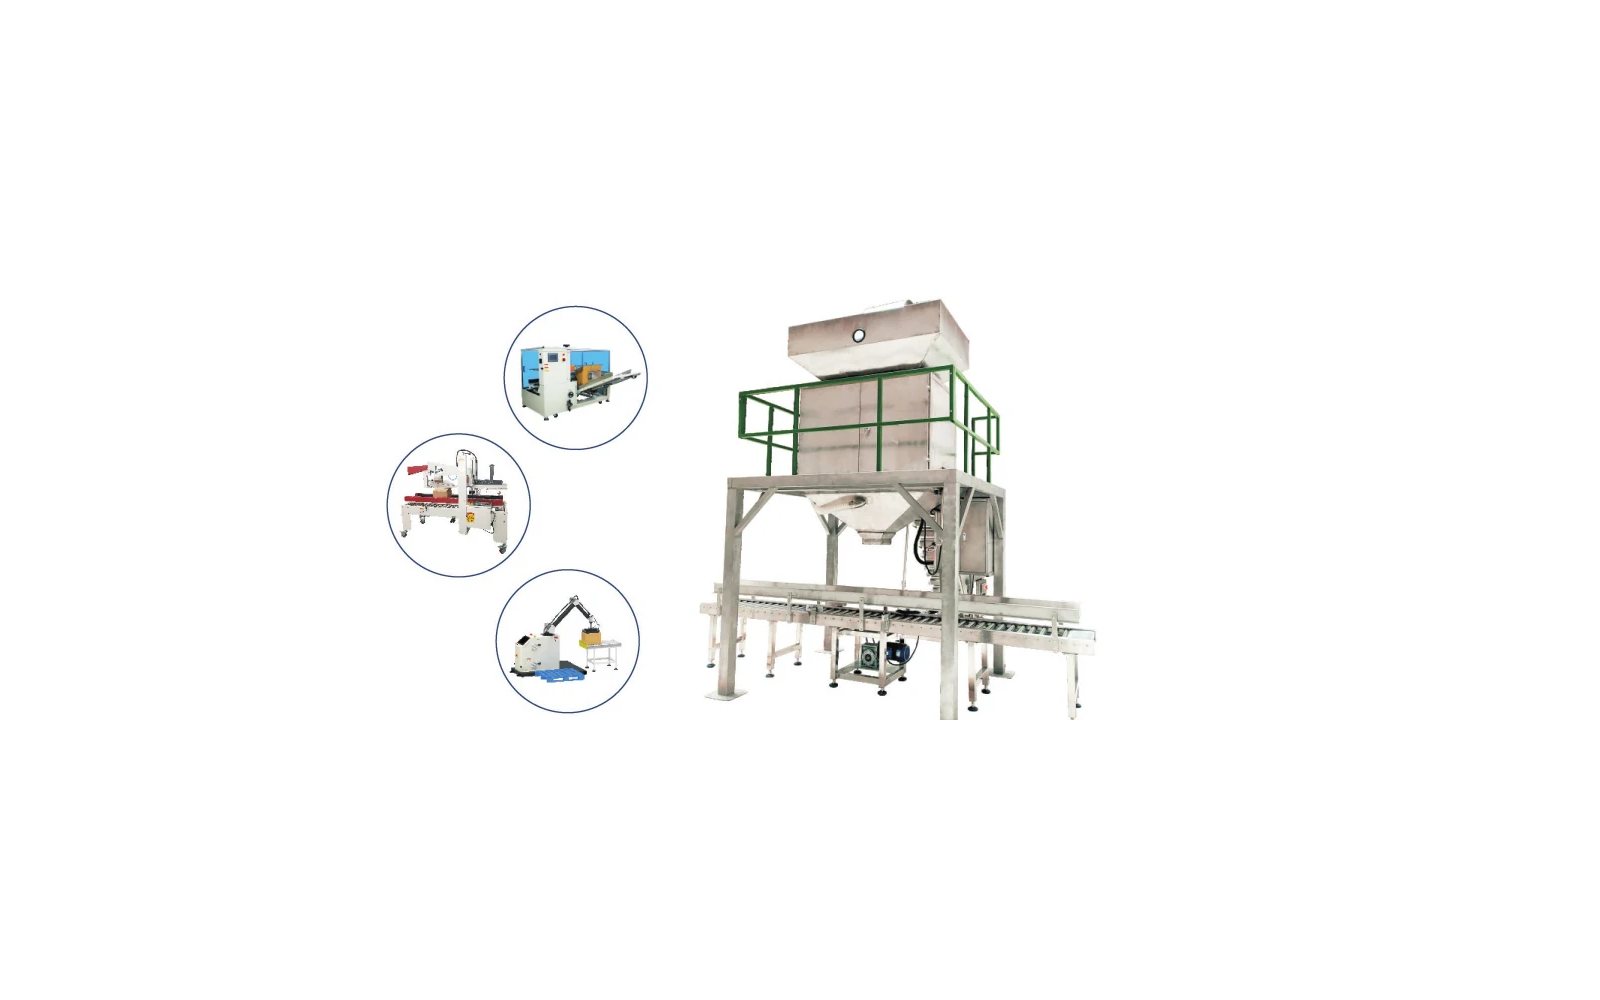
Máquinas de envasado de sobres preformados
Revise el proceso, las funciones del equipo y el límite del proyecto desde una base definida.
Confirme el producto, el envase y las interfaces de línea antes de comparar la velocidad
Defina primero la ruta producto-envase
Una máquina de bolsas prefabricadas se elige en torno a la bolsa y el producto juntos. Registre el estilo, tamaño y material de la bolsa, si tiene cierre, pico o base de pie, y cómo debe abrirse, llenarse y sellarse. Luego registre el producto: su comportamiento de flujo, tamaño de pieza, temperatura, polvosidad y si debe llenarse por peso o volumen. La misma llenadora rotativa se comportará muy distinto con una mezcla de snack seca y una salsa con trozos.
Las interfaces de línea importan desde el principio. Confirme cómo se cargan, orientan y fechan las bolsas vacías, cómo se transfiere la bolsa llenada al sellado y si hay una báscula de control o inspección de sellado aguas abajo. Para productos que deben purgarse con nitrógeno o sellarse al vacío, el suministro de gas y la prueba de calidad del sellado forman parte de la función de la máquina y deben estar en la especificación antes de cotizar velocidad alguna.
Especifique las características de bolsa que impulsan el ciclo, como cierres, picos y bases de pie, porque cada una añade una estación y cambia la producción realista.
Los cierres, picos y bases de pie añaden cada uno una estación, y cada uno cambia la producción que la máquina puede mantener honestamente.
Los cierres, picos y bases de pie añaden cada uno una estación, y cada uno cambia la producción honesta.
Equilibre el flujo de producto, la formación del envase y el traspaso de línea
Ruta de envasado y consecuencias de los parámetros
Una llenadora de bolsas tiene tres ritmos que equilibrar: recogida y apertura de bolsa, dosificación del producto y sellado y descarga. Si la apertura es más lenta que la dosificación, la llenadora espera; si el sellado es más lento que ambas, la línea corre a la tasa de sellado. Especifique el amortiguado y la acumulación alrededor de la máquina y compruebe cómo se detecta y rechaza una recogida de bolsa fallida o un sellado fallido sin interrumpir el resto del ciclo rotativo.
Planifique los rechazos como un flujo de primera clase. Una bolsa que no se abre, un llenado corto o un sellado débil deben salir de la máquina a un contenedor bloqueado o identificado, y el recuento de rechazos debe registrarse. Para bolsas con fuelle o inestables, confirme las pinzas de transferencia y la orientación de descarga para que la bolsa sellada llegue a la báscula de control de pie y correctamente espaciada.
Confirme la lógica de rechazo para una bolsa que no se abre o no se sella, y asegúrese de que la máquina registre esos eventos en lugar de pasar silenciosamente un envase vacío o sin sellar aguas abajo.
Cuente las recogidas fallidas y los sellados débiles como pérdidas de producción, no como excepciones de la máquina.
Cuente las recogidas fallidas y los sellados débiles como pérdidas, no como excepciones de la máquina.
Esas pérdidas son la diferencia entre una máquina que funciona y una línea que despacha.
Compare cada modelo contra una base de producto-envase
Modelos y parámetros técnicos
Compare máquinas de bolsas sobre una base: las dimensiones y estilo de la bolsa, el peso de llenado, el producto, el número de estaciones y la producción medida en un turno realista con cambios. Una máquina rotativa cotizada a 60 bolsas por minuto para una bolsa cojín pequeña y simple no mantendrá esa tasa en una bolsa de pie grande con cierre y polvo.
Pregunte qué excluye la velocidad publicada. ¿Incluye el tiempo de carga de bolsas, el barrido con nitrógeno, el enfriamiento del sellado y la manipulación de rechazos? ¿Es una cifra por estación o por máquina? Solicite una prueba con su bolsa y producto reales y mida juntos la exactitud de llenado, la resistencia del sellado y la tasa de rechazo, porque una máquina que llena rápido pero produce sellados débiles no es una ganga.
Pregunte si la velocidad cotizada incluye la carga de bolsas, el barrido con gas y el enfriamiento del sellado, ya que esos pasos son donde una cifra halagadora se ajusta silenciosamente a algo menos impresionante.
Pregunte si la cifra sobrevive a un barrido con gas y a un paso de enfriamiento del sellado, porque ahí es donde una velocidad publicada se desvanece silenciosamente.
Pregunte si la cifra sobrevive al barrido con gas y al paso de enfriamiento del sellado, porque ahí es donde una velocidad publicada se desvanece silenciosamente.
Pregunte si la cifra sobrevive al barrido con gas, porque ahí es donde una velocidad publicada se desvanece.
Resuelva cuatro decisiones conectadas antes de la cotización
Lógica de selección y límite de configuración
- 01 / Producto: defina el comportamiento en la interfaz de dosificación. Registre flujo, temperatura, polvo, fragilidad, densidad aparente cuando corresponda, método de rellenado y variación representativa del producto.
- 02 / Dosifique y envase: mantenga juntos el objetivo, el contenedor y el material. Confirme la dosis nominal, la tolerancia, las dimensiones del envase, la estructura de la película o el sobre, el cierre, el código, la etiqueta y los requisitos de presentación.
- 03 / Selle y verifique: establezca una regla observable de aceptación del envase. Defina las condiciones de sellado, el riesgo de contaminación, las verificaciones de fuga o cierre, los límites de peso o inspección, el comportamiento de rechazo y los registros.
- 04 / Interfaz de línea: equilibre cada traspaso aguas arriba y aguas abajo. Libere alimentación, rellenado, elevación, amortiguamiento, descarga, acumulación, protecciones, servicios, controles, datos y partes responsables.
Cuatro decisiones deben fijarse antes del precio. Primera, la tecnología de dosificación: tornillo, taza, báscula o pistón, ajustada al flujo del producto y su objetivo de exactitud. Segunda, la tecnología de sellado y su verificación, incluido el control de temperatura y la prueba de resistencia del sellado. Tercera, el cambio: cuántas pinzas, guías y mordazas de sellado cambian entre tamaños de bolsa y cómo prueba la máquina que el formato nuevo es correcto. Cuarta, los controles y datos: almacenamiento de recetas, registro de rechazos y conexión a la línea.
Cada elección condiciona la siguiente. Una bolsa con cierre requiere una estación de apertura y cierre del cierre; una bolsa con pico requiere inserción de pico y manipulación de tapa; un barrido con nitrógeno requiere un sistema de gas y una comprobación de oxígeno residual. Resuelva esto con la bolsa real antes de comparar cotizaciones, para que la configuración elegida pueda realmente ejecutar el formato y no solo llenar el más barato.
Convierta la fila del catálogo en un registro de proyecto comprobable
Calidad, pruebas, evidencia y aceptación
El plan de aceptación debe indicar qué valores de catálogo se inspeccionan, qué funciones se demuestran, qué mediciones de producto están disponibles en fábrica y qué comprobaciones solo pueden hacerse tras la instalación.
Fila de modelo, plano del envase, material, base de dosis, distribución, utilidades, opciones, interfaces, responsabilidades y plan de evidencia.
Identidad, construcción, controles, seguridad, ruta de producto, utillaje, funciones de sellado, inspección y registros acordados de corrida en seco.
Producto y material de prueba, condición de rellenado, ventana de velocidad, resultado de dosis, resultado de sellado o cierre, rechazos y límites declarados.
Instalación, utilidades, equilibrio aguas arriba y abajo, corrida de producto, recetas, formación y cierre de puntos abiertos.
Convierta la entrada de catálogo en un registro comprobable escribiendo el producto, la bolsa, el peso de llenado, la velocidad, la exactitud y los criterios de sellado en un plan de aceptación. Para una bolsa de pie con cierre, acuerde la prueba de ancho y resistencia del sellado, la comprobación de estallido o fuga y la frecuencia de muestreo, e indique quién suministra las bolsas, el producto y las utilidades para la prueba.
Ejecute una prueba de aceptación en fábrica que registre llenados, sellados y rechazos en una corrida definida, y repita luego la medición en obra en condiciones de producción. Si la bolsa protege un producto sensible, conserve los datos de barrido con gas y oxígeno residual con el registro de aceptación para que la evidencia de la máquina respalde la afirmación de vida útil que hace a sus clientes.
Confirme las responsabilidades más allá del nombre de la máquina
Alcance de cotización, entrega y soporte
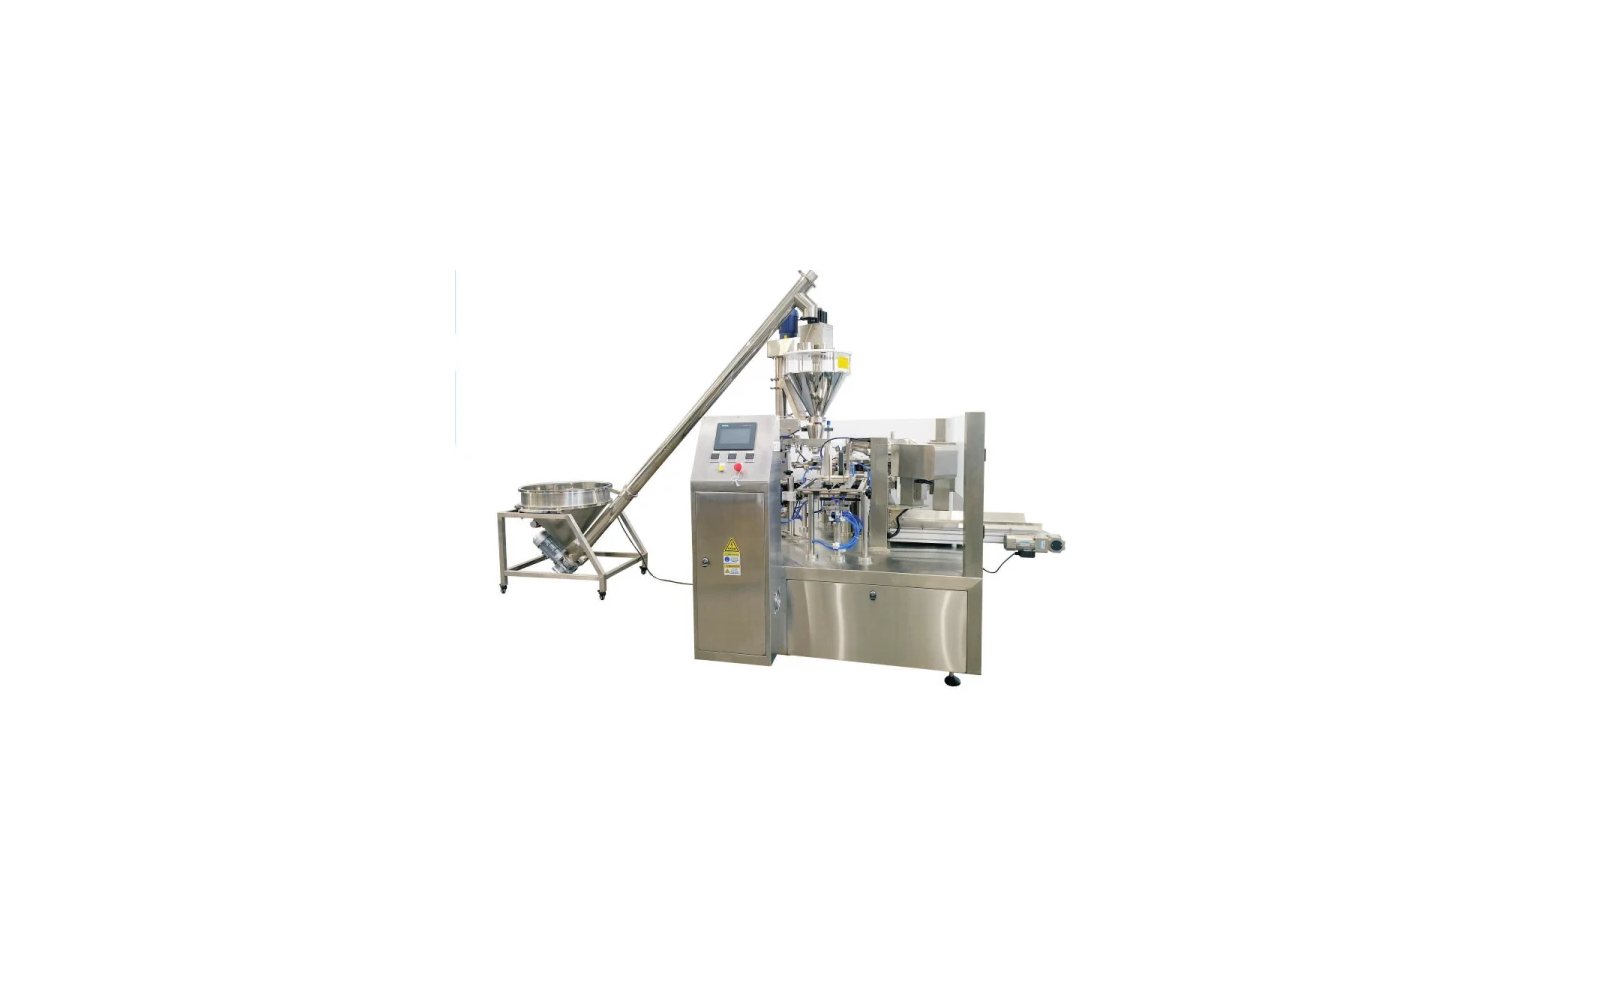
Referencia de doypack para polvo
Seleccione un modelo para inspeccionar sus dimensiones, función y suministros. Compare valores dentro de la misma familia y base operativa.
| Tipos de bolsa | Stand-up, zipper, three/four-side seal, gusset |
|---|---|
| Tamaño de bolsa | W80-200 × L80-300 mm |
| Velocidad | 25-45 bags/min |
| Precisión | ≤±1% nominal |
| Dosis | 10-2000 g |
| Potencia | 2.5 kW |
| Aire | ≥0.4 m³/min |
| Peso | 1000 kg |
| Envolvente | 1530×1350×1450 mm |
Línea de bolsa prefabricada para gránulos
| Modelo | HDF-A10 |
|---|---|
| Rango | 100-500 g |
| Velocidad | 30-65 weighments/min |
| Potencia | 220 V / 50-60 Hz |
| Tamaño de tolva o bolsa | 1600 ml hopper |
| Peso | 420 kg |
| Aire o dimensiones | 1482×1080×1116 mm |
| Modelo | KY-K8-200 |
|---|---|
| Rango | 100-1000 g |
| Velocidad | ≤45 bags/min |
| Potencia | 380 V three-phase / 2000 W |
| Tamaño de tolva o bolsa | W80-200 × L100-350 mm |
| Peso | 1100 kg |
| Aire o dimensiones | 0.9 m³/min air |
Referencia de alimentación horizontal de bolsas
| Tamaño de bolsa | W80-210 × L80-310 mm |
|---|---|
| Dosis | 20-1000 g |
| Precisión | ±1% nominal |
| Velocidad | 10-30 bags/min |
| Tolva | 2 L |
| Tipos de bolsa | Four-side seal, stand-up, zipper, PE or PVC |
| Potencia | 220 V / 50-60 Hz |
| Envolvente | 1300×750×1100 mm |
| HDF-F8/1 — referencia de doypack para polvo | Bag types: Stand-up, zipper, three/four-side seal, gusset; Bag size: W80-200 × L80-300 mm; Speed: 25-45 bags/min; Accuracy: ≤±1% catalog reference; Dose: 10-2000 g; Power: 2.5 kW; Air: ≥0.4 m³/min; Weight: 1000 kg; Envelope: 1530×1350×1450 mm Catalog reference; PDF pp.4 and 7, printed pp.2-3 and 8-9 |
|---|---|
| Pesaje — línea de bolsa prefabricada para gránulos | Model: HDF-A10; Range: 100-500 g; Speed: 30-65 weighments/min; Power: 220 V / 50-60 Hz; Hopper or bag size: 1600 ml hopper; Weight: 420 kg; Air or dimensions: 1482×1080×1116 mm Catalog reference; PDF pp.4 and 7, printed pp.2-3 and 8-9 |
| Llenado y sellado — línea de bolsa prefabricada para gránulos | Model: KY-K8-200; Range: 100-1000 g; Speed: ≤45 bags/min; Power: 380 V three-phase / 2000 W; Hopper or bag size: W80-200 × L100-350 mm; Weight: 1100 kg; Air or dimensions: 0.9 m³/min air Catalog reference; PDF pp.4 and 7, printed pp.2-3 and 8-9 |
| Serie horizontal HDF — referencia de alimentación horizontal de bolsas | Bag size: W80-210 × L80-310 mm; Dose: 20-1000 g; Accuracy: ±1% catalog reference; Speed: 10-30 bags/min; Hopper: 2 L; Bag types: Four-side seal, stand-up, zipper, PE or PVC; Power: 220 V / 50-60 Hz; Envelope: 1300×750×1100 mm Catalog reference; PDF pp.4 and 7, printed pp.2-3 and 8-9 |
Preguntas frecuentes
¿Cómo deben usarse los valores del catálogo de máquinas de envasado de bolsas prefabricadas?
¿Garantiza una capacidad de catálogo la producción neta?
¿Qué datos se requieren antes de la selección del modelo?
¿Cómo se definen las pruebas y la aceptación?
¿Qué partidas comerciales siguen siendo específicas del proyecto?
Más allá de la máquina, nombre los límites. Confirme quién suministra el sistema de alimentación de bolsas, el suministro de aire comprimido y gas, la báscula de control, los contenedores de rechazo y el transportador de descarga. Para envases con barrido de nitrógeno, la calidad y el flujo del gas son una responsabilidad compartida que debe escribirse en el alcance, o la máquina será culpada por sellados que fallaron porque el suministro de gas era incorrecto.
Registre quién posee protecciones y cumplimiento, conexión eléctrica, formación del operario, repuestos y el primer intervalo de mantenimiento. Escribir estos límites en la cotización y la distribución es lo que permite una comparación justa entre proveedores y un plan de puesta en marcha que empieza con las utilidades correctas ya en su sitio.