Procesado de patata congelada / Ruta completa
Línea de producción de papas fritas congeladas
Revise el proceso, las funciones del equipo y el límite del proyecto desde una base definida.
Siga la tira de la recepción a la alimentación del envase congelado
Cada etapa expone una condición de producto, una función de equipo y un punto de evidencia necesarios antes de poder equilibrar la línea completa.
Retire la tierra y los defectos sin perder la base de producto.
Defina la condición de recepción, el almacenamiento, el resultado de lavado, el método de pelado, la responsabilidad de recorte y la ruta de residuos.
- Evidencia: muestra entrante y método de inspección
- Interfaz: agua, drenaje y residuo de piel
- Punto abierto: alcance final de pelado y clasificación
Cree una carga de tiras estable para cada etapa aguas abajo.
Las dimensiones de tira, la distribución de longitudes, las piezas rotas y la separación fuera de especificación deben acordarse.
- Evidencia: referencia de utillaje y muestra de corte
- Interfaz: orientación de alimentación y ruta de enjuague
- Punto abierto: tolerancia de tira actual
Fije la condición de la tira que entra en el aceite.
El tratamiento, la base térmica, el enfriamiento y la retirada de agua superficial definidos por el comprador afectan a la carga de fritura y al resultado del producto.
- Evidencia: registro de tiempo-temperatura y producto
- Interfaz: vapor o calor, enfriamiento y drenaje
- Punto abierto: base de receta y tratamiento
Revise juntos la función térmica, la base de residencia y el bucle de aceite.
La producción del catálogo no es capacidad de línea independiente del producto. Se requieren pruebas de producto o evidencia aprobada.
- Evidencia: producto aprobado y resultado térmico
- Interfaz: calentamiento, filtración, extracción y controles
- Punto abierto: modelo seleccionado y alcance de aceite
Entregue una carga definida al congelador.
El desaceitado, el enfriamiento, la carga de cinta y el tiempo de retención fijan la temperatura y la distribución del producto a la entrada del congelador.
- Evidencia: registro de temperatura de interfaz y carga
- Interfaz: extracción y medio de enfriamiento
- Punto abierto: tolerancia de amortiguado y retención
Traspaso de congelación rápida y envasado
Confirme el punto final de congelación y la responsabilidad de refrigeración.
El congelador, el paquete de refrigeración, el desescarche, el condensado, la transferencia de congelado y el alcance de envasado siguen siendo específicos del proyecto.
- Evidencia: método de aceptación de congelado definido por el comprador
- Interfaz: refrigeración, sala y alimentación de envase
- Punto abierto: matriz de responsabilidad del lado frío
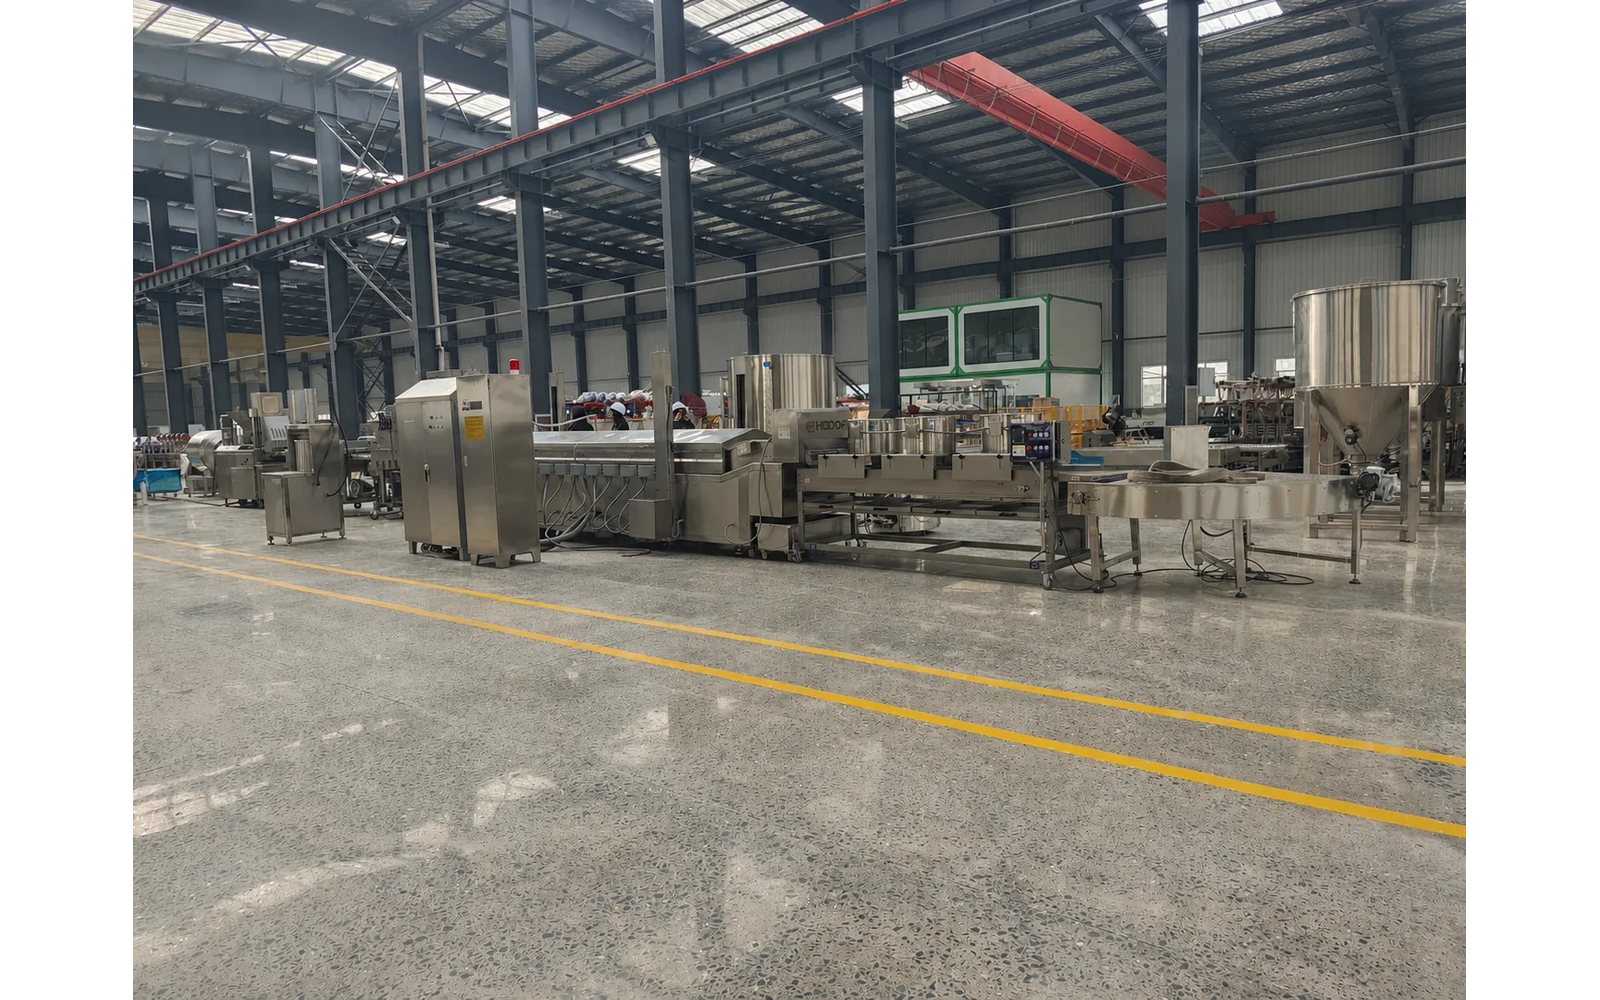
Siga la tira desde la recepción hasta la alimentación del envase congelado, porque la línea de patatas fritas es una ruta conectada. El lavado, el pelado, el corte, el escaldado, el secado, la fritura, la congelación y el envasado cambian cada uno la tira, y la línea funciona cuando cada etapa entrega a la siguiente una condición definida. Un corte que varía de grosor escaldará, freirá y congelará de manera desigual, y esa variación se crea en la cortadora y se paga en el congelador.
Registre la variedad de patata, las dimensiones de corte y el objetivo de producto acabado. La materia seca y el contenido de azúcar de la variedad controlan el color y la textura, y cambian con la temporada, por lo que la línea debe configurarse para la materia prima que recibirá realmente. La tira, no el equipo, es el hilo que recorre la revisión.
Cuatro condiciones controlan el rendimiento neto de la línea
Estos valores deben medirse en las interfaces, no asumirse de nombres de máquinas individuales.
- 01Distribución de tirasTamaño, defectos y carga al entrar al acondicionamiento. Inspección de corte
- 02Condición de superficieAgua, temperatura y uniformidad al entrar en la freidora. Registro de prefritura
- 03Descarga del lado calienteTemperatura, arrastre de aceite y carga de cinta al salir del enfriamiento. Registro de alimentación al congelador
- 04Traspaso congeladoPunto final, integridad y condición de alimentación al envase definidos por el comprador. Registro de aceptación
Distribución de tiras
Tamaño, defectos y carga al entrar al acondicionamiento.
Condición de superficie
Agua, temperatura y uniformidad al entrar en la freidora.
Descarga del lado caliente
Temperatura, arrastre de aceite y carga de cinta al salir del enfriamiento.
Traspaso congelado
Punto final, integridad y condición de alimentación al envase definidos por el comprador.
Combinación de equipos respaldada por catálogo
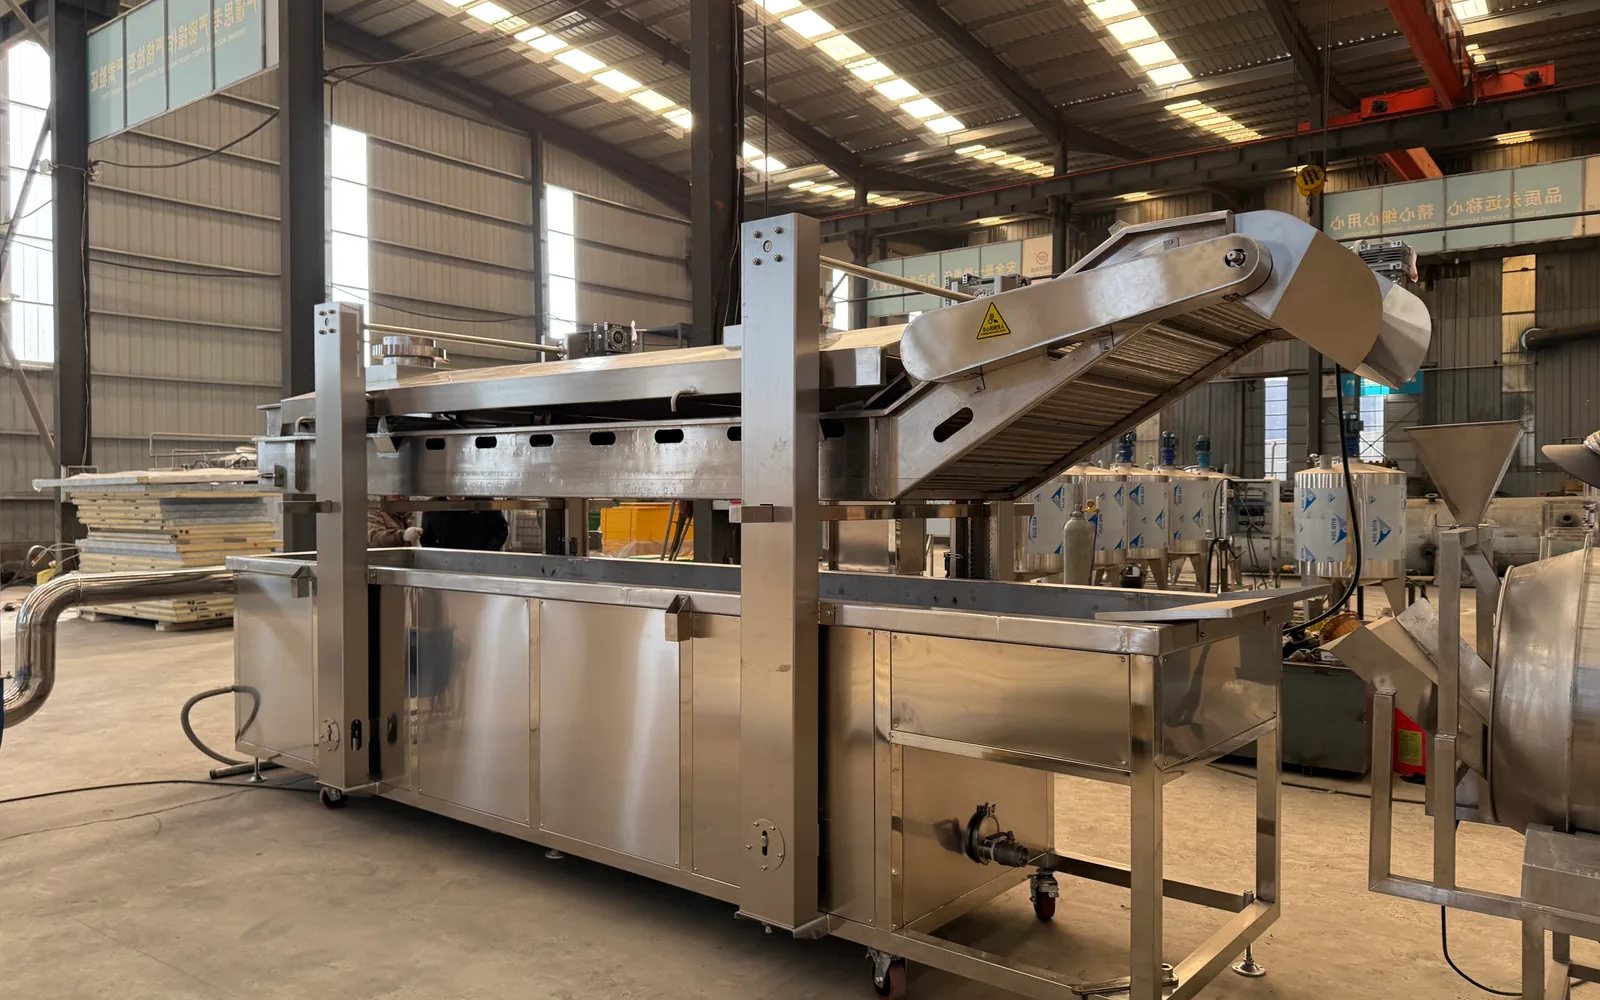
Cuatro condiciones controlan el rendimiento neto de la línea: la uniformidad de corte, la humedad superficial antes de freír, las condiciones de la freidora y la carga del congelador. Cada una limita la producción y la calidad, y mejorar una ignorando las demás simplemente mueve el problema. Una freidora no puede arreglar un corte pobre, y un congelador no puede arreglar una tira húmeda.
Mida cada condición en lugar de asumirla. Registre la distribución de longitud de corte, el agua superficial después del secado, la temperatura del aceite y la residencia, y la carga del lecho y la temperatura del aire del congelador. Esas mediciones son lo que convierte una línea que debería funcionar en una línea que se demuestra que funciona.
Mejorar una condición ignorando las demás simplemente mueve el problema a otra etapa.
Compare las funciones de máquina contra una base de línea
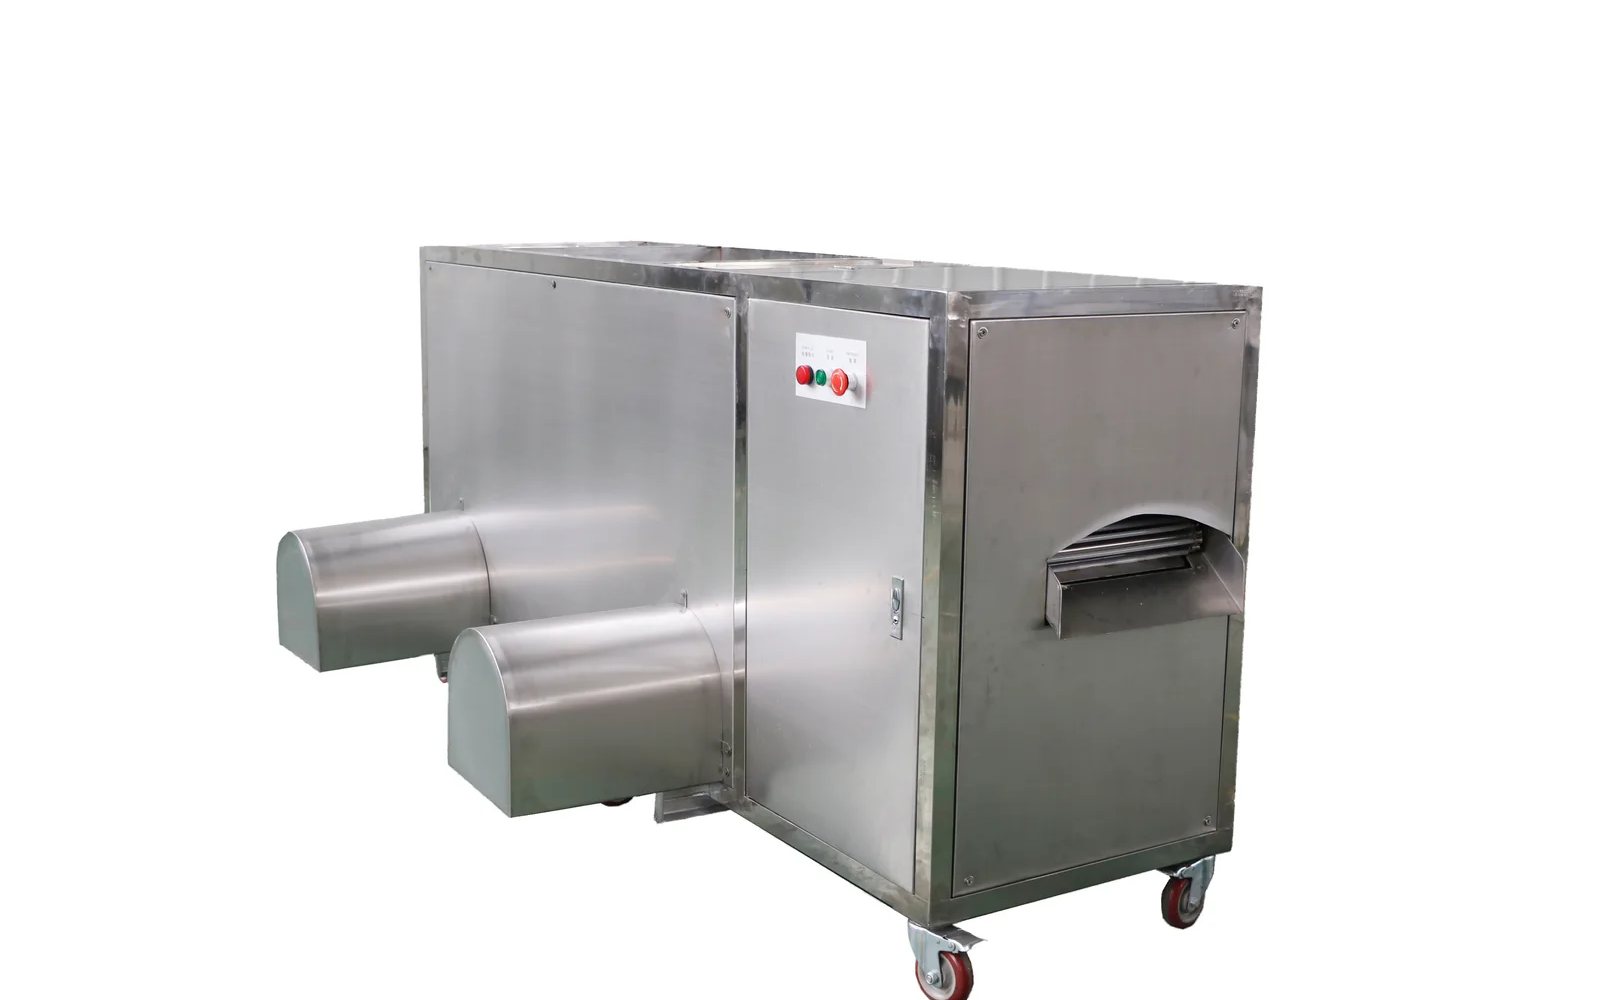
La combinación de equipos usa información de modelos publicada de Hadof. Reconforme los datos actuales, la idoneidad del producto y las utilidades antes de cotizar.
Lavado por burbujeo
W600-2.5M / W600-3M / B600-6M
Corte de raíz
Rebanadora de alta velocidad 301 / rebanadora de bulbo 680
Prefritura continua eléctrica
HDF-4000 / 5000 / 6000 / 8000
Ruta de lecho fluidizado
Configuración de una, dos etapas o cuatro barras
Compare cada máquina contra una base de línea, no contra su mejor caso. Fije las dimensiones de tira, la producción horaria y la humedad, aceite y temperatura acabados, y pida a cada máquina cotizar contra esa base. Una freidora cotizada para otro corte o un congelador cotizado para otra carga no dice nada sobre cómo funcionará la línea junta.
Normalice los números a lo largo de la línea. Convierta la producción de cada máquina a los mismos kilogramos por hora y la misma tira, y compruebe que las etapas pueden realmente correr a la misma tasa. La producción de la línea es la etapa más lenta, y la comparación debe exponer cuál es esa etapa antes de comprar el equipo.
La comparación debe exponer qué etapa es el cuello de botella antes de comprar el equipo.
Fije las dimensiones de tira, la producción horaria y la humedad, aceite y temperatura acabados antes de pedir cotización a máquina alguna.
La producción de la línea es la etapa más lenta, y la comparación expone cuál es.
Cierre el límite entre el lado caliente y el lado frío
Use una distribución acotada y una matriz de responsabilidad para coordinar utilidades, salas, extracción, drenaje, refrigeración y envasado.
Servicios
Potencia, agua, drenaje, fuente de calentamiento, medio de enfriamiento y aire comprimido.
Aceite y extracción
Almacenamiento y filtración de aceite, escape, aire de reposición y responsabilidades de seguridad contra incendios.
Refrigeración
Refrigerante, compresores, función del evaporador, desescarche, condensado y controles.
Distribución y acceso
Salas, niveles de suelo, puertas, holguras de mantenimiento, transferencia de congelado y alimentación de envase.
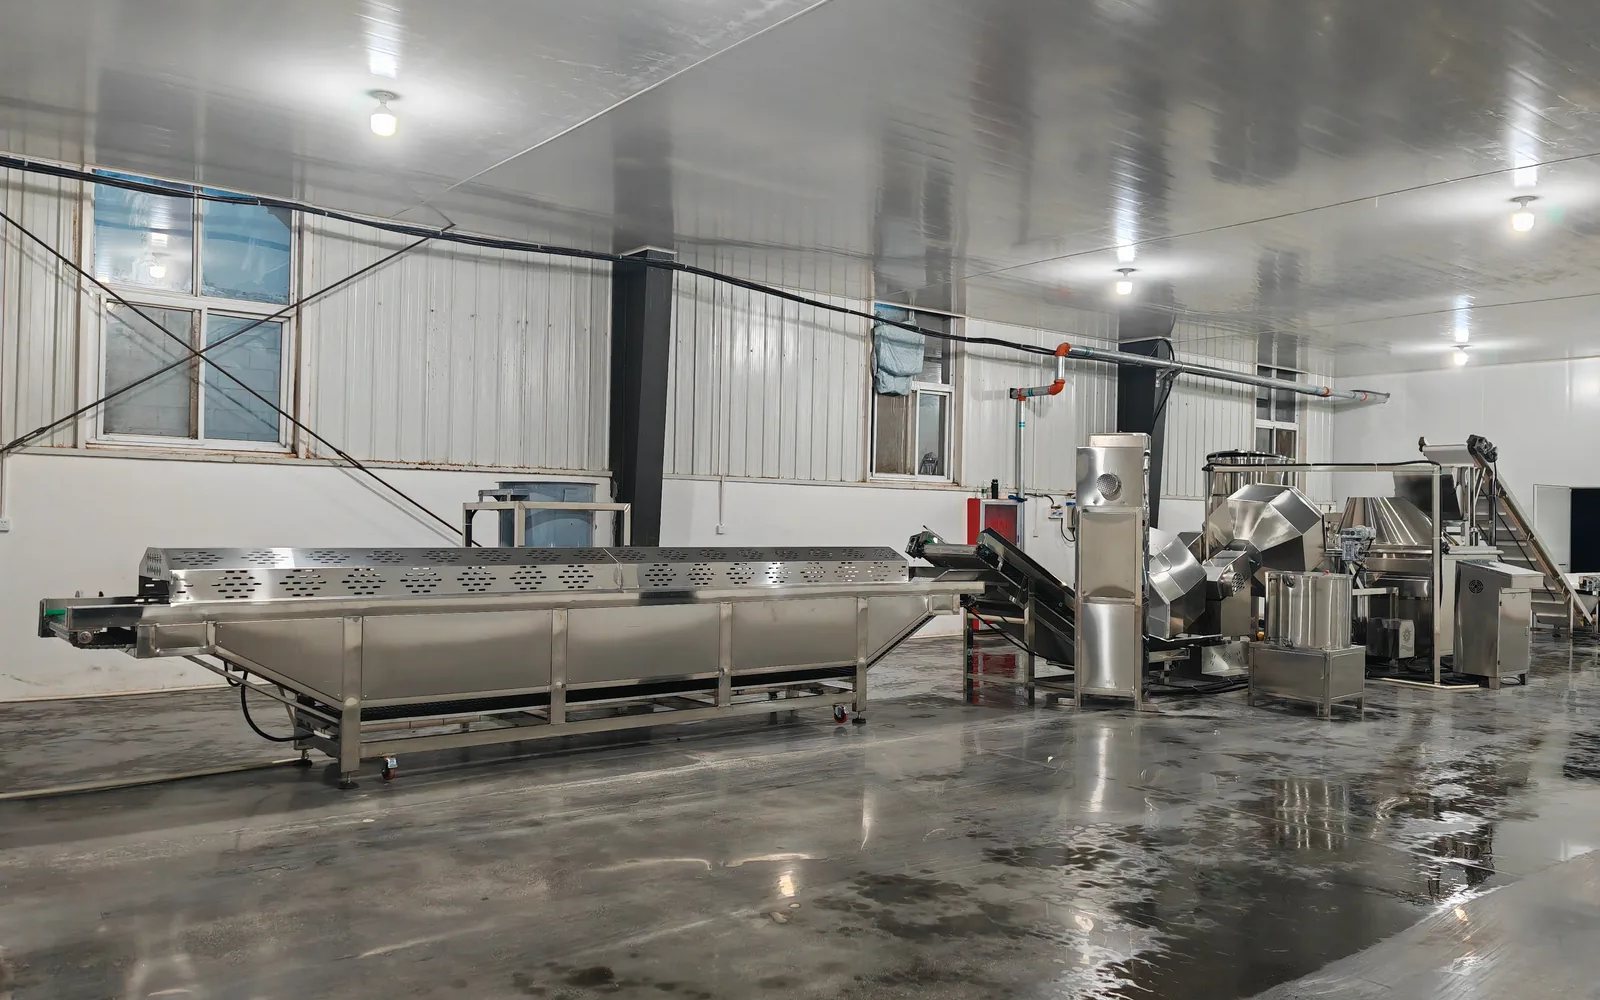
Cierre el límite entre el lado caliente y el lado frío de la línea. El lado caliente cocina y seca la tira; el lado frío la congela y envasa. Entre ellos la tira debe enfriarse y desaceitarse, y el traspaso no debe dejar que el producto se caliente o se aglomere. El límite es donde una línea de patatas fritas tiene éxito o fracasa.
Defina la transferencia explícitamente. Confirme la temperatura y el contenido de aceite de la tira al salir de la freidora, cómo se enfría y desaceita, y cómo entra en el congelador como un lecho separado de una sola capa. Cuando el límite está cerrado, los lados caliente y frío pueden especificarse y ponerse en marcha como una línea y no como dos.
Cuando ese límite está cerrado, los lados caliente y frío pueden ponerse en marcha como una línea y no como dos.
Confirme la temperatura y el contenido de aceite de la tira al salir de la freidora, y cómo entra en el congelador como un lecho separado de una sola capa.
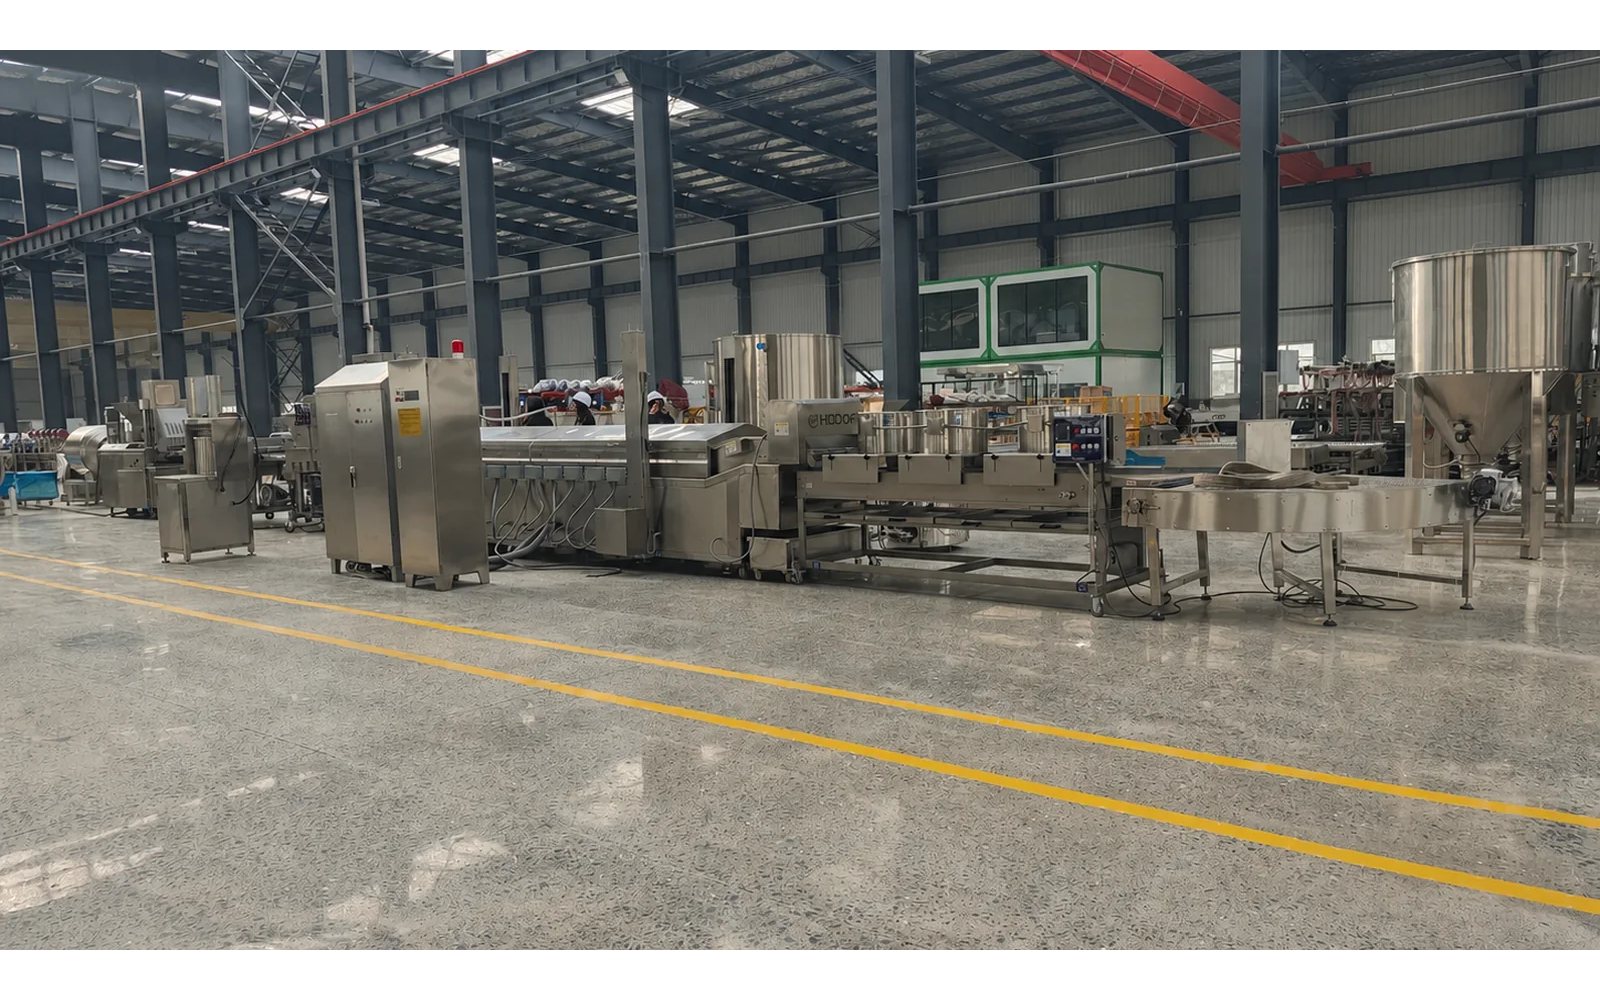
Apruebe la base de prueba antes del resultado de la prueba
La capacidad y el resultado del producto requieren una materia prima, un periodo operativo, ajustes, método de muestreo y límite de responsabilidad acordados.
| Base de alimentación | Potato specification, strip size, incoming temperature and operating pattern. |
|---|---|
| Base de producto | Buyer-defined pre-fry and frozen endpoints with inspection methods. |
| Base de capacidad | Stage-by-stage mass balance, allowable buffers and planned interruptions. |
| Base del alcance | Utilities, refrigeration, extraction, installation, commissioning and documentation. |
Sistemas de procesamiento de alimentos congelados
Revise los límites de adquisición de carga de producto y refrigeración.
Equilibrio de rendimiento IQF
Conecte las condiciones del lado caliente con la carga del lado frío.
Lista de verificación de riesgos de cotización
Compruebe las suposiciones, exclusiones y responsabilidades de aceptación.
| Referencias de lavadoras de burbujeo | W600-2.5M / W600-3M / B600-6M |
|---|---|
| Referencias de freidora continua | HDF-4000 / HDF-5000 / HDF-6000 / HDF-8000 |
| Rango de producción de freidora del catálogo | 600-1500 kg/h |
Preguntas frecuentes
¿Qué información de producto se requiere para configurar una línea de patatas fritas congeladas?
¿Igualan las producciones individuales de máquina la producción neta de la línea de patatas fritas congeladas?
¿Se incluye el paquete de refrigeración con el congelador IQF?
Apruebe la base de prueba antes del resultado de la prueba. Indique la variedad de patata, el corte, la producción, las condiciones de fritura y congelación y la humedad, aceite y color acabados que acepta, y acuerde cómo se medirá cada uno. Una prueba sin base escrita produce una bandeja de patatas fritas pero ninguna evidencia sobre cómo funcionará la línea en producción.
Ejecute la prueba con patatas representativas a la tasa de producción y registre los resultados contra los objetivos. Lleve luego la misma base a la puesta en marcha y la aceptación, para que la línea se juzgue en los mismos términos en que se seleccionó. La base escrita es lo que hace significativo el resultado de la prueba.
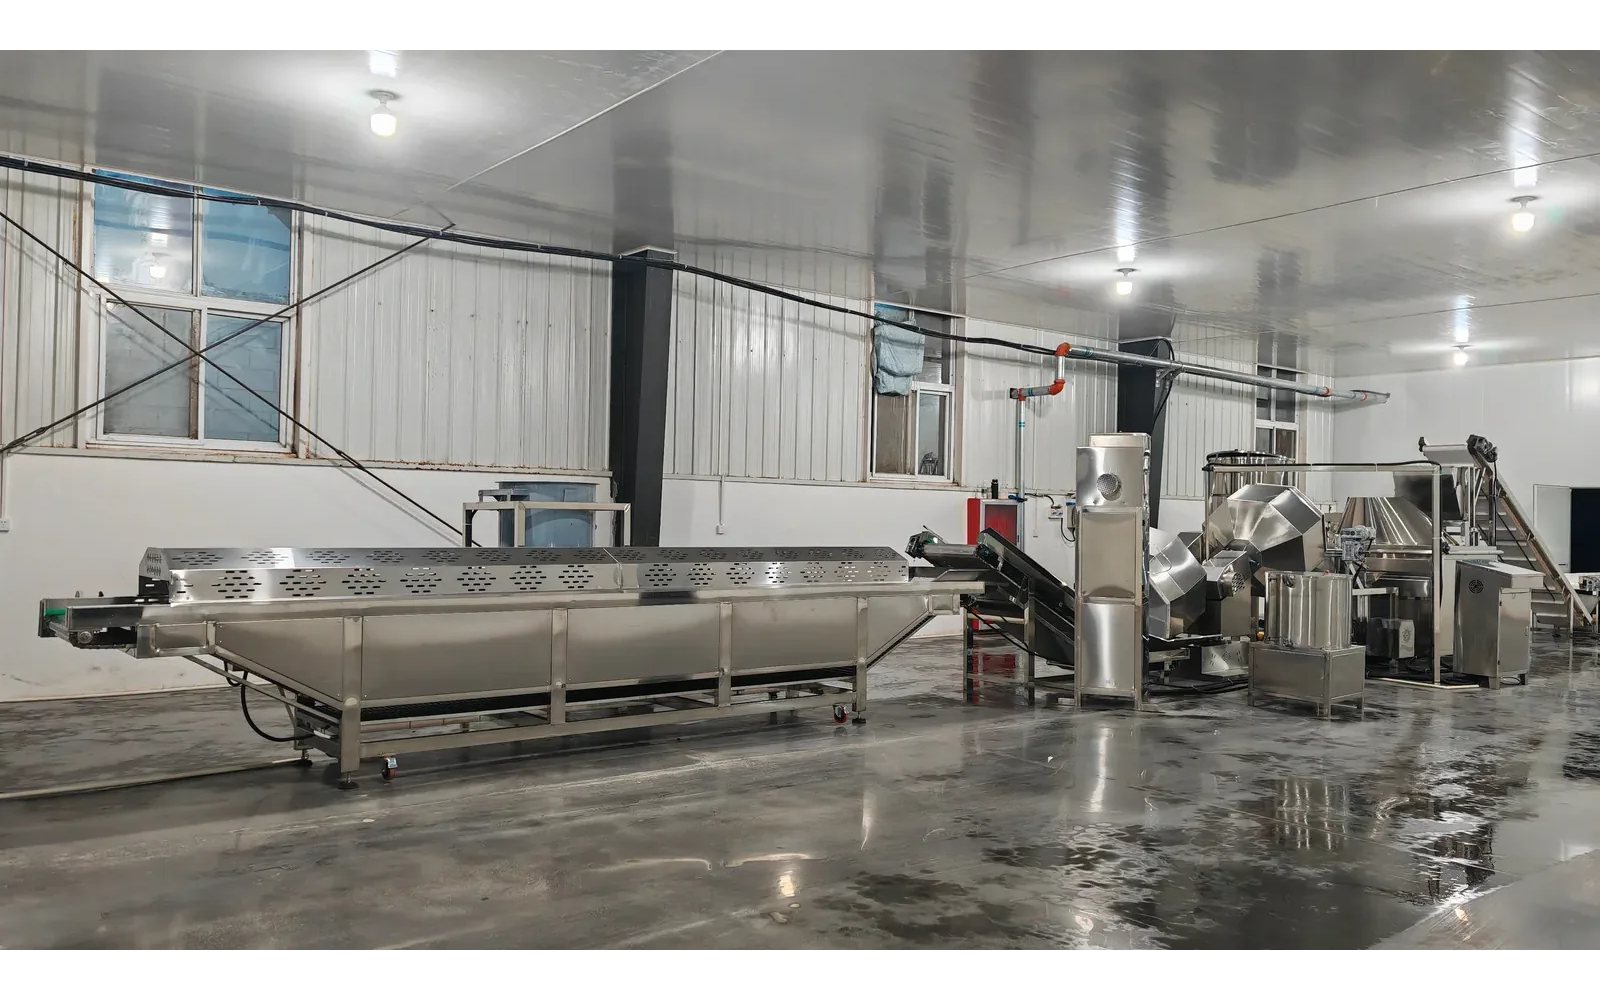
Lleve la base de tiras a la cadena de frío
Una base de tiras de la prueba al envase congelado
Lleve la base de tiras a la cadena de frío, porque la línea no termina en el congelador. Las tiras congeladas deben pesarse, envasarse y moverse al almacenamiento en frío sin descongelarse ni aglomerarse, y la línea de envasado debe seguir el ritmo del congelador. Un congelador que descarga más rápido de lo que acepta el envasador retendrá el producto demasiado tiempo y perderá calidad.
Confirme la temperatura y el formato de envase en el traspaso. La caja envasada debe entrar en el almacenamiento en frío a la temperatura acordada, y la sala de envasado debe estar lo bastante fría para evitar la condensación. Cuando la base de tiras viaja a la cadena de frío, la línea se entrega como una ruta completa al almacén, no como máquinas que se detienen en el congelador.
La línea se entrega como una ruta completa al almacén, no como máquinas que se detienen en el congelador.
Confirme la temperatura y el formato de envase en el traspaso, y mantenga la sala de envasado lo bastante fría para evitar la condensación sobre el producto congelado.
La caja envasada debe entrar en el almacenamiento en frío a la temperatura acordada, y la línea solo está completa cuando el producto está seguro en el almacén.
La cadena de frío es donde finalmente se protege la calidad ganada en la freidora y el congelador.