Preguntas de decisión
Revisión de estabilidad de línea de snacks de papa
Revise el proceso, las funciones del equipo y el límite del proyecto desde una base definida.
¿Qué variable impulsa realmente la variación de chips de papa?
Pregunta técnica y base de fuente
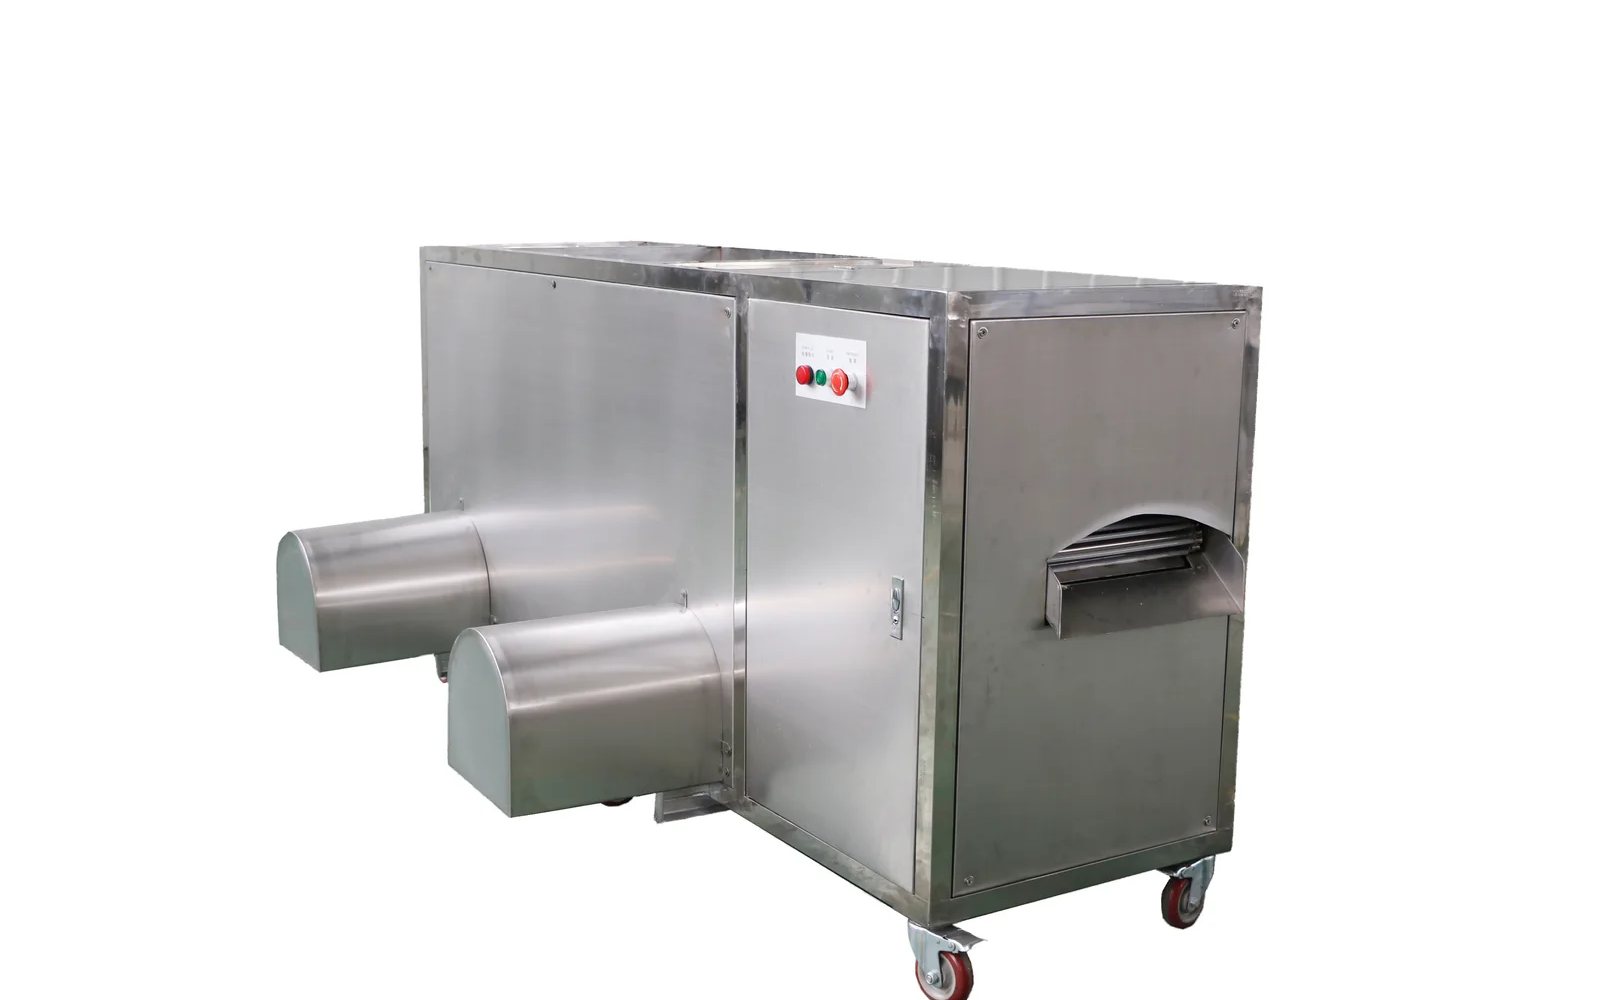
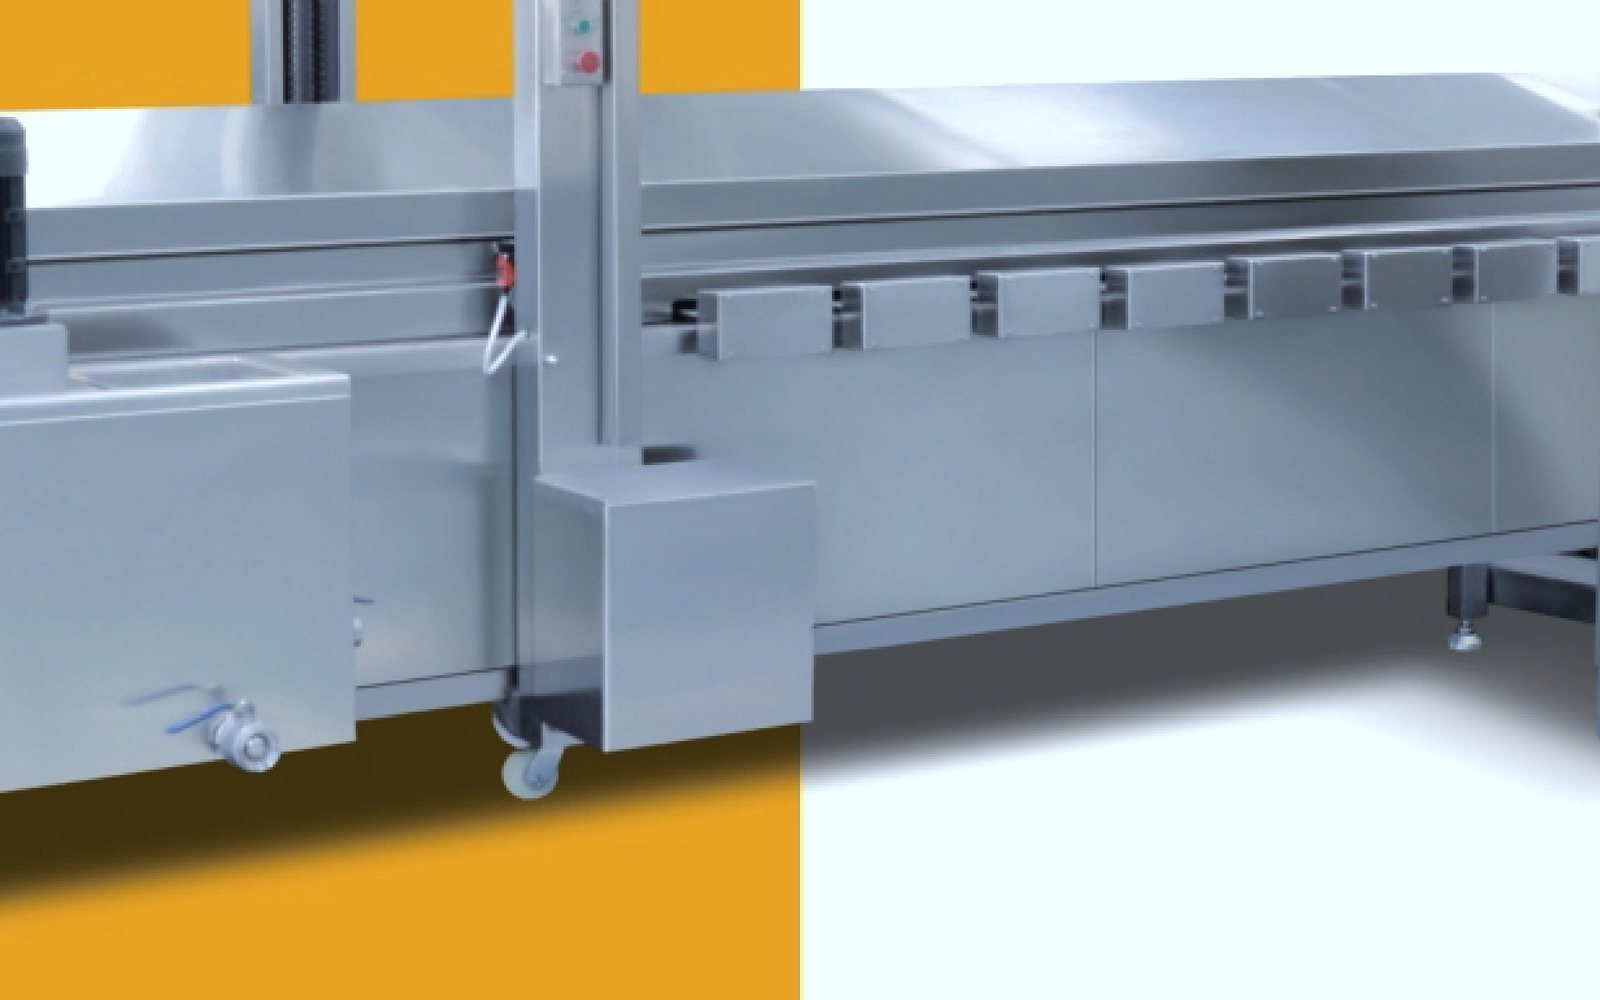
El color, la textura, el arrastre de aceite, la rotura y el comportamiento de sazonado pueden cambiar por la condición de la papa cruda, la geometría de corte, el enjuague, el agua superficial, la carga de alimentación, la función térmica, la circulación de aceite, el desaceitado, el enfriamiento o la entrega de envasado. La información publicada de productos Hadof identifica referencias de freidoras continuas y funciones de proceso de fritos relacionadas, pero no proporciona una receta universal ni garantía de producto terminado.
La tarea técnica es, por tanto, mantener constantes el producto y el método de observación, rastrear la variación en cada entrega y cambiar una variable de revisión a la vez.
Averigüe qué variable impulsa realmente la variación antes de ajustar la línea, porque una línea de chips tiene muchas entradas que interactúan. El espesor de corte, la humedad superficial, la temperatura de la freidora y la condición del aceite mueven la chips final, y ajustar una mientras el impulsor real es otra solo añade ruido. El primer paso es el diagnóstico, no el ajuste.
Mida los candidatos al mismo tiempo y busque el que se mueve con el resultado. Un cambio de color que sigue a la temperatura del aceite señala a la freidora, mientras que un cambio de contenido de aceite que sigue a la humedad superficial señala a la etapa de secado. Los datos, no el hábito, identifican el impulsor.
Congele la base de revisión antes de ajustar la línea
Entradas de producto y operación requeridas
Variedad o lote de suministro, rango de tamaño, condición de almacenamiento, sólidos medidos donde estén disponibles y muestra representativa.
Base de pelado, geometría de corte nominal, variación permitida, ruta de enjuague o acondicionamiento y condición de superficie antes de la fritura.
Alimentación normal y pico, turnos, secuencia de receta, base operativa del sistema de aceite, limpieza y cambios.
Color, textura, humedad u otro punto final acordado, observación de arrastre de aceite, rotura y condición de envasado.
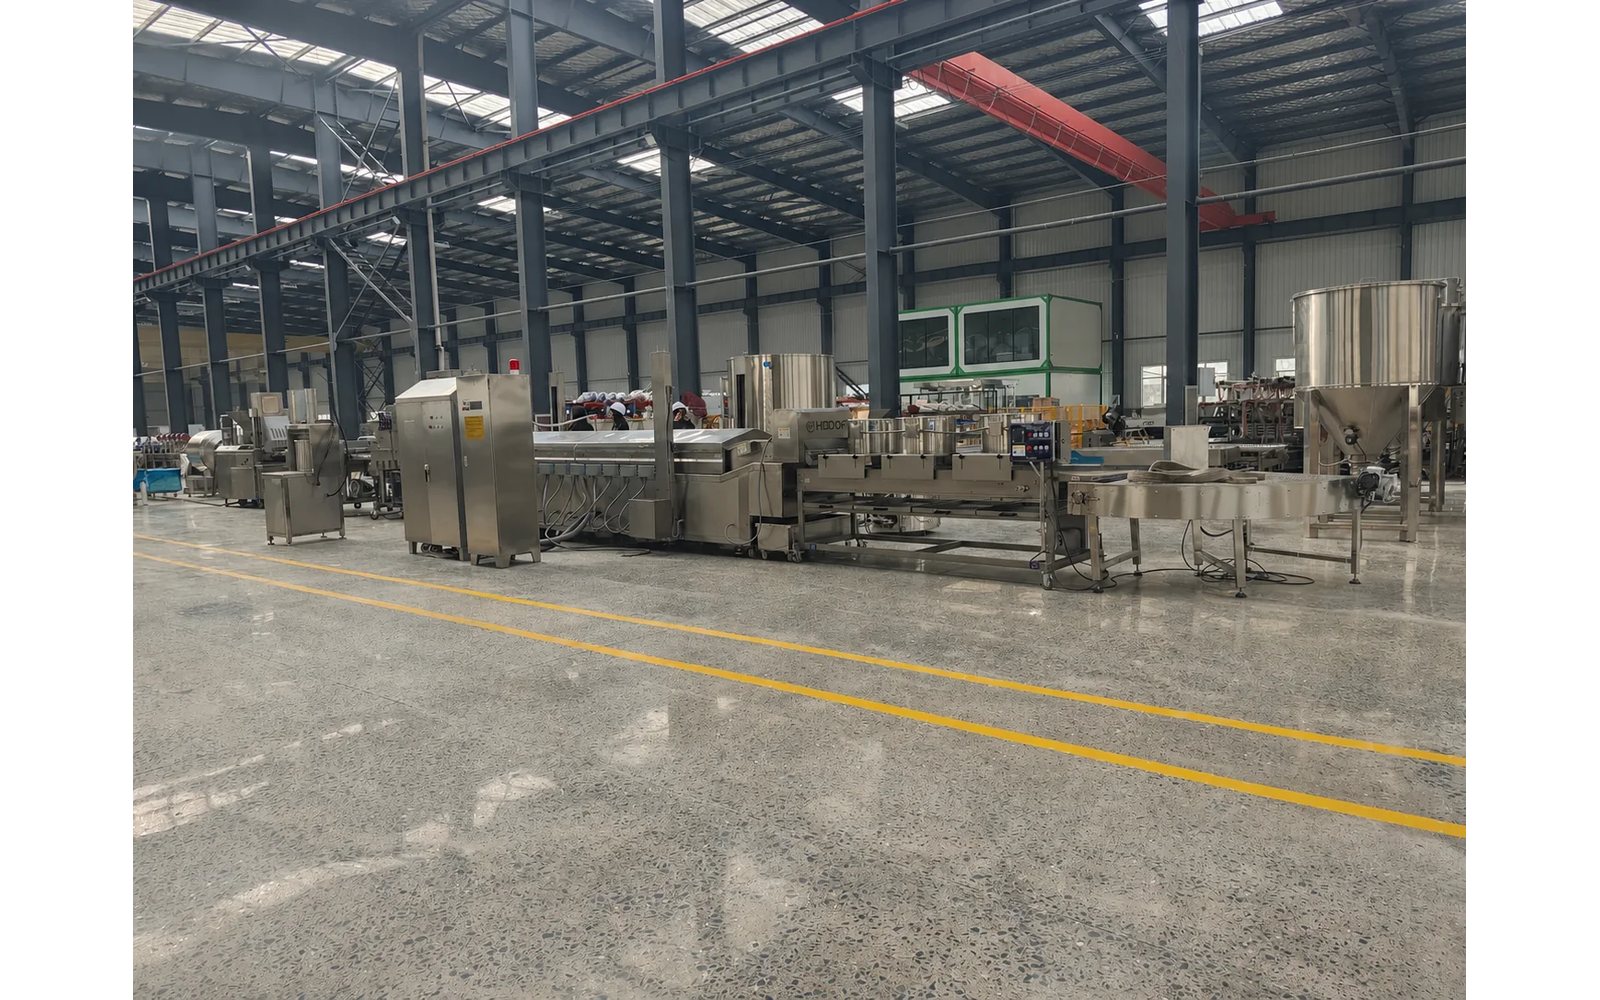
Congele la base de revisión antes de ajustar la línea, porque un ajuste solo tiene sentido contra un objetivo fijo. Indique la variedad de papa, el corte, la humedad y aceite objetivo y el método de medición, y manténgalos constantes mientras se ajusta la línea. Sin una base fija, el operador persigue un resultado en movimiento.
Registre la base al inicio de cada turno de revisión. La variedad y la condición de la materia prima cambian de entrega a entrega, y la base debe restablecerse para cada una. Una base congelada convierte un conjunto de ajustes en un experimento controlado y no en una secuencia de conjeturas.
Indique la variedad de papa, el corte, la humedad y aceite objetivo y el método de medición, y manténgalos constantes mientras se ajusta la línea.
La variedad y la condición de la materia prima cambian de entrega a entrega, y la base debe restablecerse para cada una.
Conecte cada ajuste con su efecto aguas arriba y abajo
Consecuencias de parámetros y riesgo de selección
Una distribución de espesor más amplia cambia la carga térmica y puede producir observaciones de punto final mezcladas en una muestra.
El arrastre del enjuague cambia la condición al entrar al aceite y debe estabilizarse antes de interpretar un cambio de ajuste de la freidora.
La carga desigual o excesiva cambia la exposición del producto, el comportamiento de residencia y la consistencia de descarga aunque la tasa promedio parezca aceptable.
Calentamiento, circulación, nivel, filtración y limpieza son decisiones conectadas. Cambiar una sin registrar las otras debilita el diagnóstico.
La transferencia, el desaceitado y el enfriamiento pueden alterar la rotura, el arrastre de aceite y la absorción de sazonado tras la descarga de la freidora.
La ubicación, tiempo, tamaño y período de acondicionamiento de la muestra cambian lo que representa el resultado y deben permanecer consistentes.
Riesgo de selección equivocada: reemplazar la freidora o aumentar la capacidad nominal antes de probar la restricción controladora puede conservar la inestabilidad original y añadir un nuevo desequilibrio de línea.
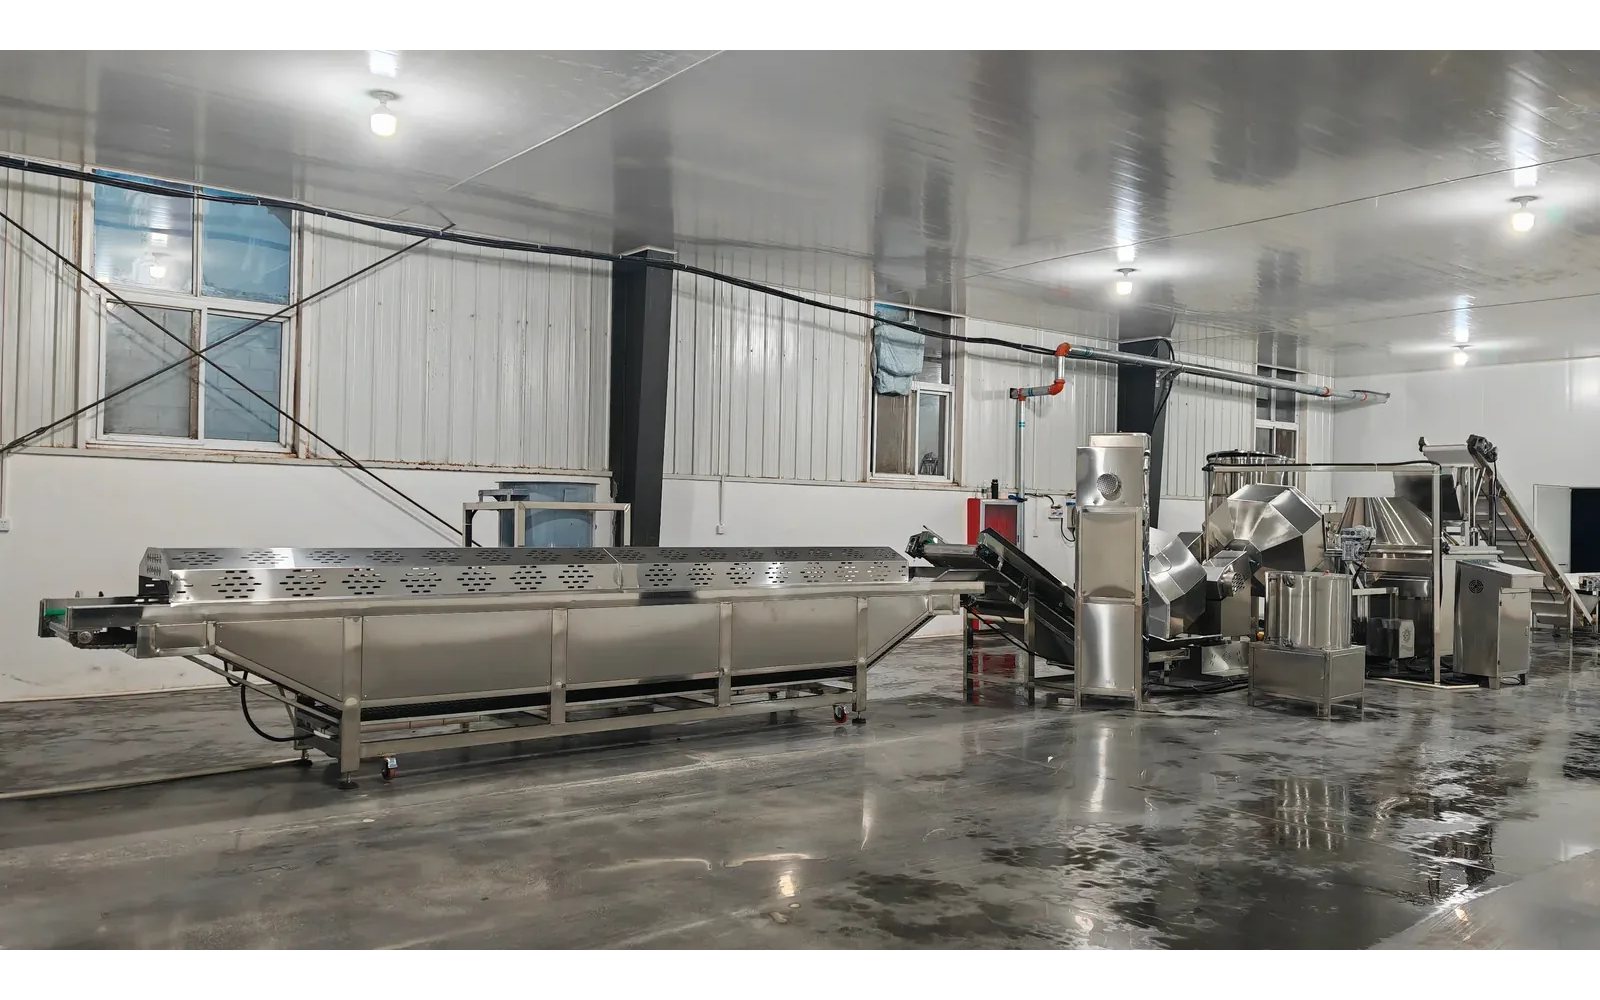
Conecte cada ajuste con su efecto aguas arriba y abajo antes de hacerlo. Cambiar la cortadora cambia el tiempo de fritura; cambiar la freidora cambia la absorción de aceite; cambiar el secador cambia la humedad que entra a la freidora. Un ajuste hecho en una etapa se paga en otra, y la línea debe leerse como un sistema conectado.
Prediga el efecto, haga un cambio y mida el resultado antes del siguiente. Múltiples ajustes simultáneos hacen imposible saber cuál funcionó, mientras que un solo cambio con resultado medido construye comprensión. La disciplina de un cambio a la vez estabiliza la línea.
Separe revisiones estándar, de mayor exigencia y personalizadas
Límite de configuración
Revisión estándar
Una papa y rango de corte definidos, alimentación continua estable, una referencia de freidora revisada y una entrega de acabado clara.
Revisión de mayor exigencia
Mayor variación de materia prima, gama de productos más amplia, campañas más largas, consistencia final más estricta o manejo de aceite más exigente.
Revisión de proyecto personalizada
Múltiples recetas, adaptación de línea existente, pretratamiento especial, servicios térmicos compartidos, controles integrados o un límite de congelación opcional.
Separe las revisiones estándar, de mayor exigencia y personalizadas para una línea de papa, porque llevan evidencia y precios distintos. Una revisión estándar cubre un producto dentro de la envolvente publicada; una de mayor exigencia estira una condición, como un corte más grueso o mayor producción; una personalizada cambia la arquitectura. Pedir una necesitando otra produce el presupuesto equivocado.
Indique la vía de revisión antes de solicitar una propuesta y mantenga la base de producto adjunta. El proveedor sabe entonces si la línea es una configuración estándar o un trabajo de ingeniería personalizado, y el comprador sabe qué evidencia y qué precio aplican. La separación mantiene honesta la revisión.
Indique la vía de revisión antes de solicitar una propuesta y mantenga la base de producto adjunta.
El proveedor sabe entonces si la línea es una configuración estándar o un trabajo de ingeniería personalizado, y el comprador sabe qué evidencia y qué precio aplican.
La separación mantiene honesta la revisión y el precio emparejado con el trabajo de ingeniería.
Una revisión estándar cubre un producto dentro de la envolvente publicada, una de mayor exigencia estira una condición y una personalizada cambia la arquitectura, y pedir una necesitando otra produce el presupuesto equivocado.
Acepte una ventana operativa registrada, no una muestra única sin control
Base de prueba, FAT y mantenimiento
- Apruebe el lote de producto, el rango de corte, la ruta de preparación y la duración de prueba.
- Registre la alimentación, los ajustes operativos y las condiciones del sistema de aceite incluidas en la prueba.
- Muestree en entregas y tiempos acordados usando el mismo método de observación o medición.
- Indique si FAT usa producto representativo y qué condiciones de fábrica o sitio quedan fuera de la prueba.
- Confirme el acceso de limpieza, la inspección del circuito de aceite y las instrucciones de mantenimiento específicas del modelo en el paquete de entrega.
- Cierre las desviaciones con un dueño, fecha límite y registro de evidencia nombrado.
Fije intervalos de mantenimiento y objetivos de resultado para el modelo, producto y ventana operativa seleccionados; no aplique un valor universal a cada línea.
Acepte una ventana operativa registrada en lugar de una muestra única sin control. Una bolsa buena de chips no prueba nada de la línea; una ejecución registrada que mantiene la humedad, aceite y color objetivo durante un turno es evidencia. La ventana operativa es el rango de condiciones y resultados que la línea puede sostener, y eso es lo que debe aceptarse.
Defina la ventana antes de la ejecución: el producto, los ajustes y la variación permitida, y el plan de muestreo. Luego registre la ejecución y compare los resultados con la ventana. La aceptación es una comparación de una ventana registrada con una escrita, no un juicio de una muestra única.
Un registro de decisión, no una afirmación universal de rendimiento
Evidencia relacionada y salida de revisión
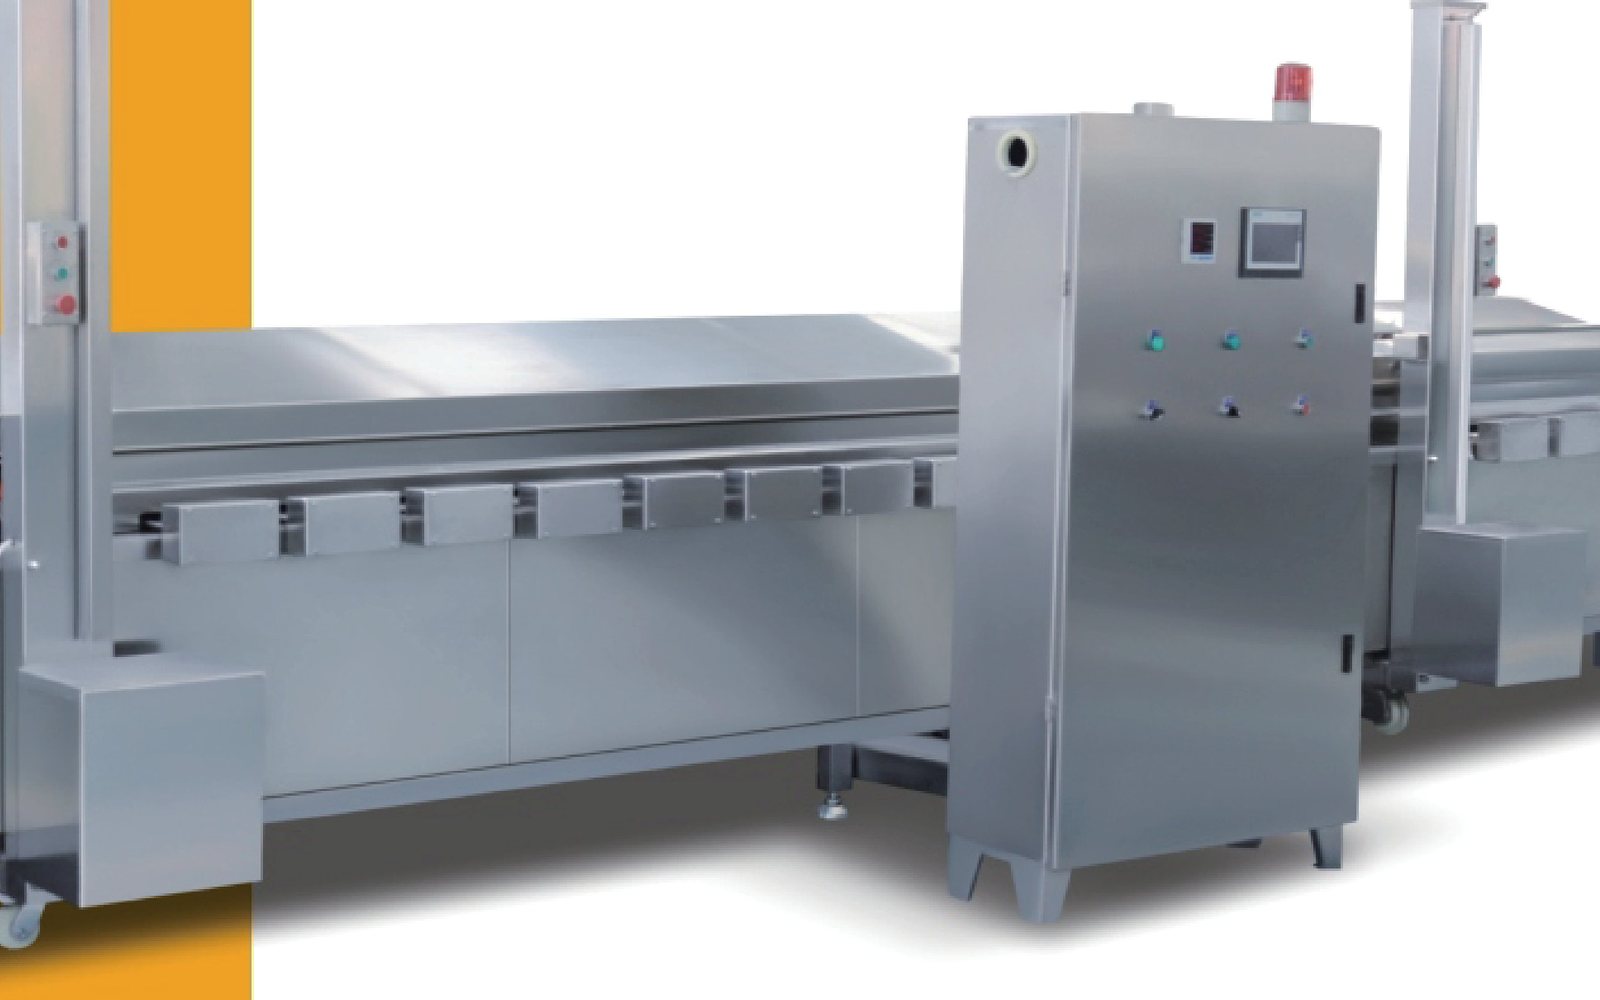
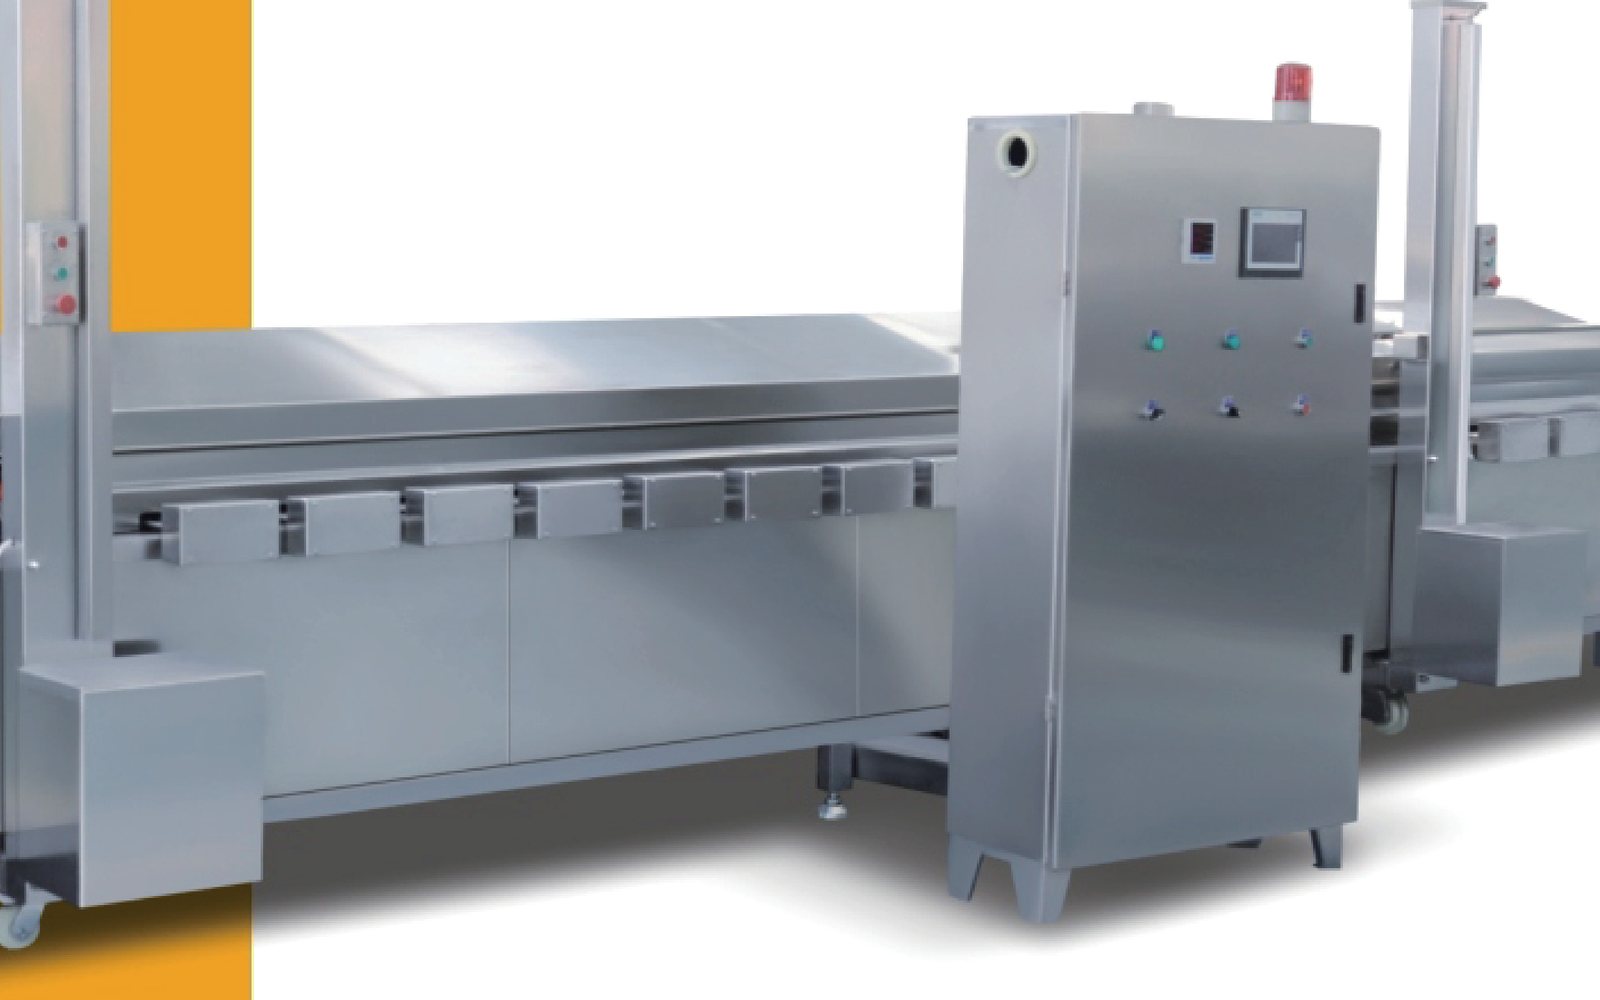
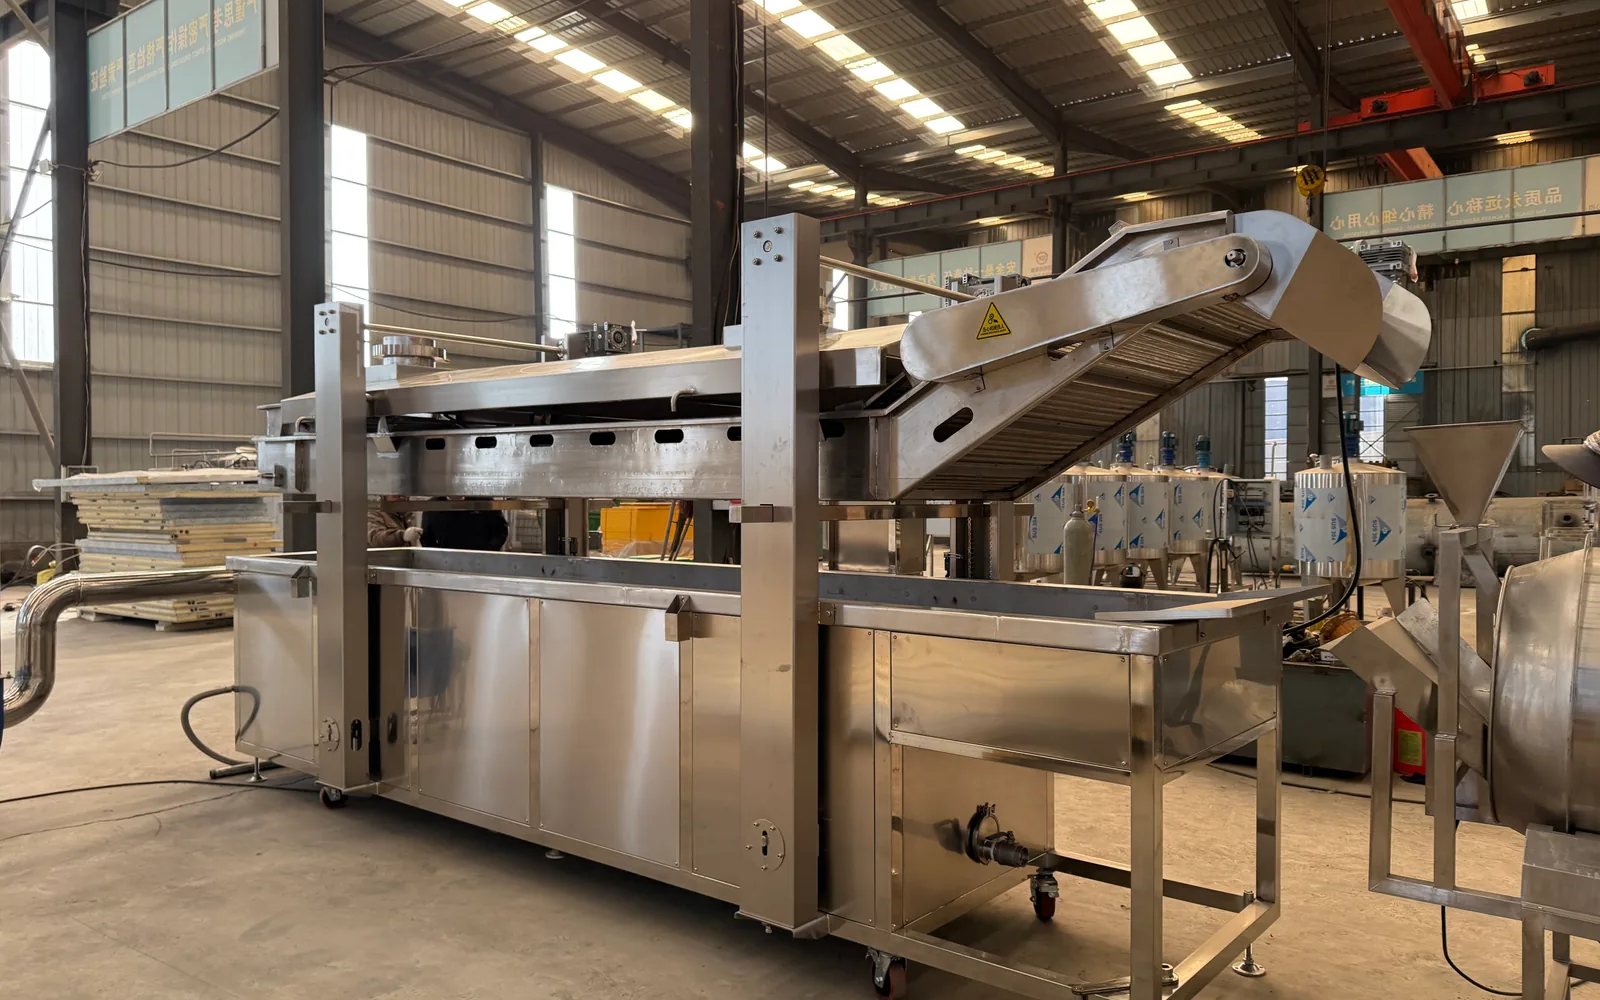
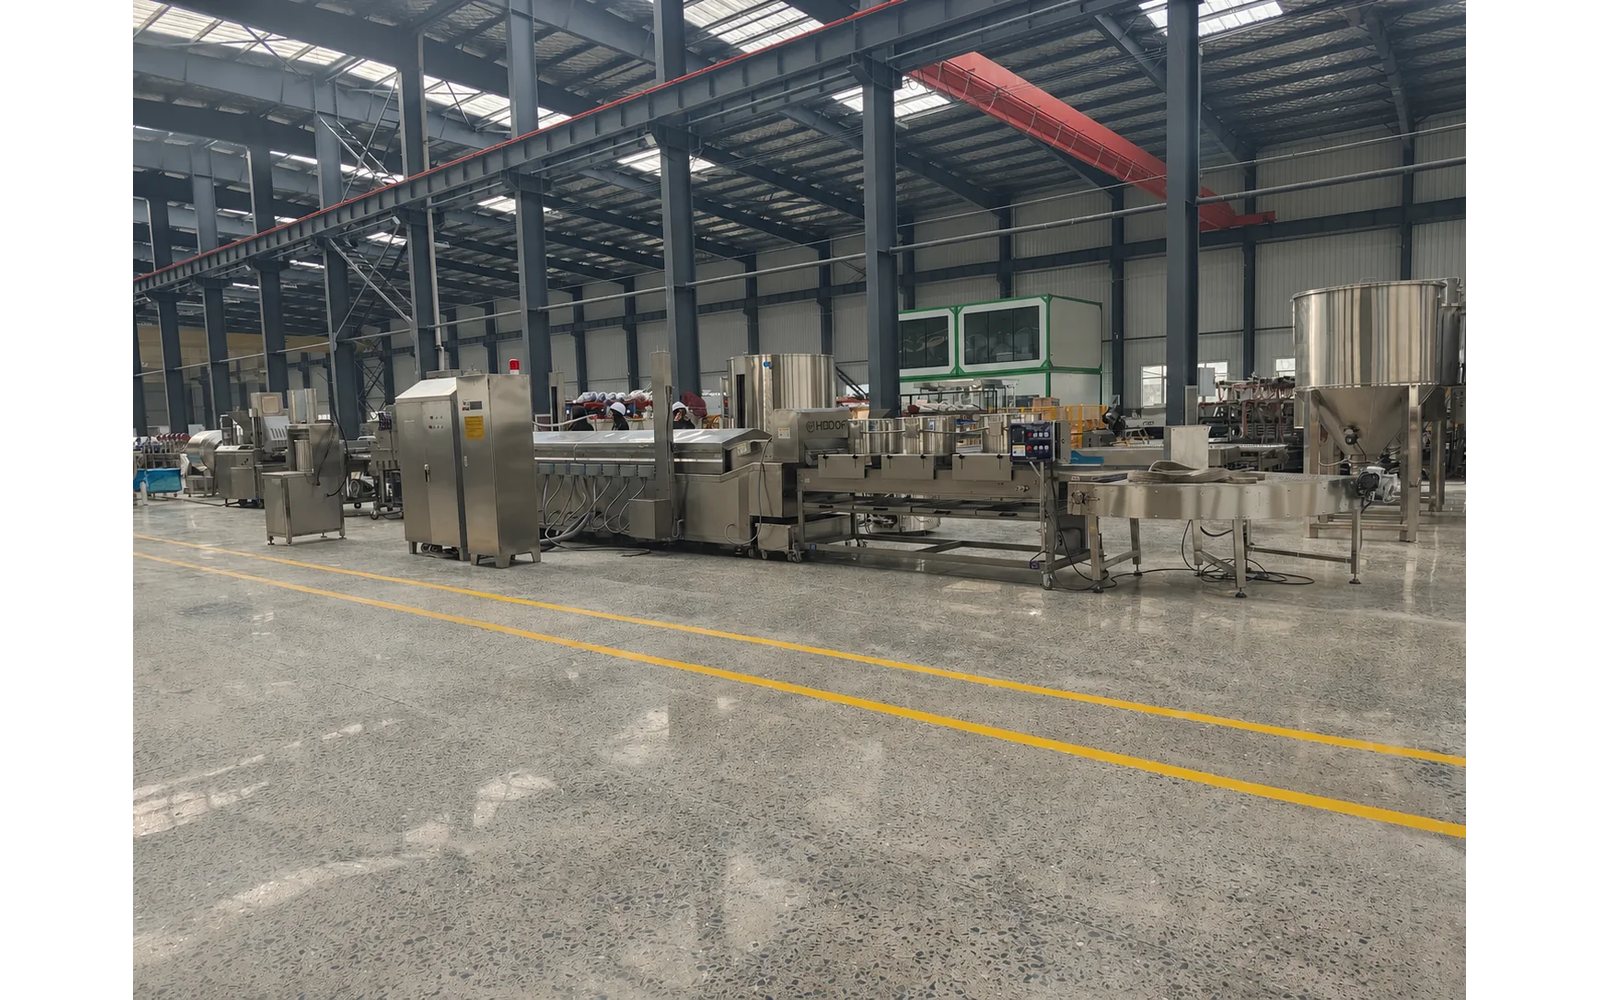
La producción medida, la mejora del producto y la atribución de clientes permanecen sin publicar hasta que haya registros de fuente aprobados. Revise la línea de producción de chips, la freidora continua y la guía de selección de fritura con la misma base de producto.
Lleve un registro de decisión en lugar de hacer una afirmación universal de rendimiento. El registro captura el producto, los ajustes, el resultado medido y los cambios hechos, y es la evidencia de que la línea se afinó y verificó sobre una base particular. Una afirmación universal de que la línea funciona para cada papa no está respaldada por ese registro.
Use el registro para defender el resultado específico y planear el siguiente cambio. Cuando la materia prima cambia, el registro muestra qué era cierto antes y qué debe reverificarse, y mantiene las afirmaciones de rendimiento de la línea dentro de la evidencia que las respalda. El registro, no la afirmación, es lo que sobrevive al contacto con la siguiente entrega.
Escriba el registro para que pueda releerlo alguien que no estuvo en la sala: el producto, los ajustes, el resultado medido y el cambio hecho. Ese registro convierte una sola sesión de ajuste en una base repetible para el siguiente turno y el siguiente lote de materia prima.
Rastree la variación hacia atrás por la línea
No asigne el problema a la freidora antes de comprobar la alimentación aguas arriba y el manejo aguas abajo.
Condición de la papa
Variedad, tamaño, sólidos y almacenamiento
Condición de corte
Espesor, enjuague y agua superficial
Función de fritura
Carga, calor, tiempo y circuito de aceite
Manipulación del producto
Desaceitado, enfriamiento y sazonado
Rastree la variación desde la chips final hasta su fuente más temprana posible antes de culpar a la freidora. Empiece en el envase y compruebe rotura, aceite y color, y retroceda por desaceitado, fritura, corte y papa cruda, anotando dónde la medición se aleja primero del objetivo.
El rastreo solo funciona si cada etapa deja un registro. Sin la condición de la papa, el espesor de corte y la distribución de alimentación escritos, el diagnóstico se detiene en la opinión y se cambia la freidora cuando la cortadora era la causa. Ejecute el rastreo sobre el producto que realmente falla, al ritmo de producción, y compárelo con una ejecución de referencia estable; la diferencia entre ambos rastreos es la pista que nombra al impulsor real.
Una vez que el rastreo nombra una etapa, mantenga todo lo demás constante y confirme el hallazgo con una segunda ejecución antes de cambiar hardware, para que el diagnóstico se compruebe antes de volverse un gasto.
El rastreo termina con una causa, no con un sospechoso.
Registre datos en las entregas
Registre datos en las entregas, porque la entrega es donde una línea de chips revela sus problemas. En cada transferencia, de cortadora a lavadora, de lavadora a freidora, de freidora a desaceitado y de desaceitado a envasado, escriba la condición del producto, la alimentación y el resultado, para que los datos estén en los puntos donde la variación realmente entra.
Acuerde los puntos de muestra y el método de medición antes de la ejecución. Una temperatura tomada en la entrada de la freidora significa algo distinto de una tomada en la salida, y una lectura de humedad de una sola chips significa algo distinto de una de una bandeja completa. Puntos fijos y un método hacen comparables los registros.
Use los registros de entrega para mantener la línea dentro de su ventana operativa. Cuando un resultado deriva, los registros muestran qué entrega se movió primero, y la corrección se dirige a la causa en lugar de repartirse por la máquina. Datos en las entregas es el diagnóstico más barato de la línea.
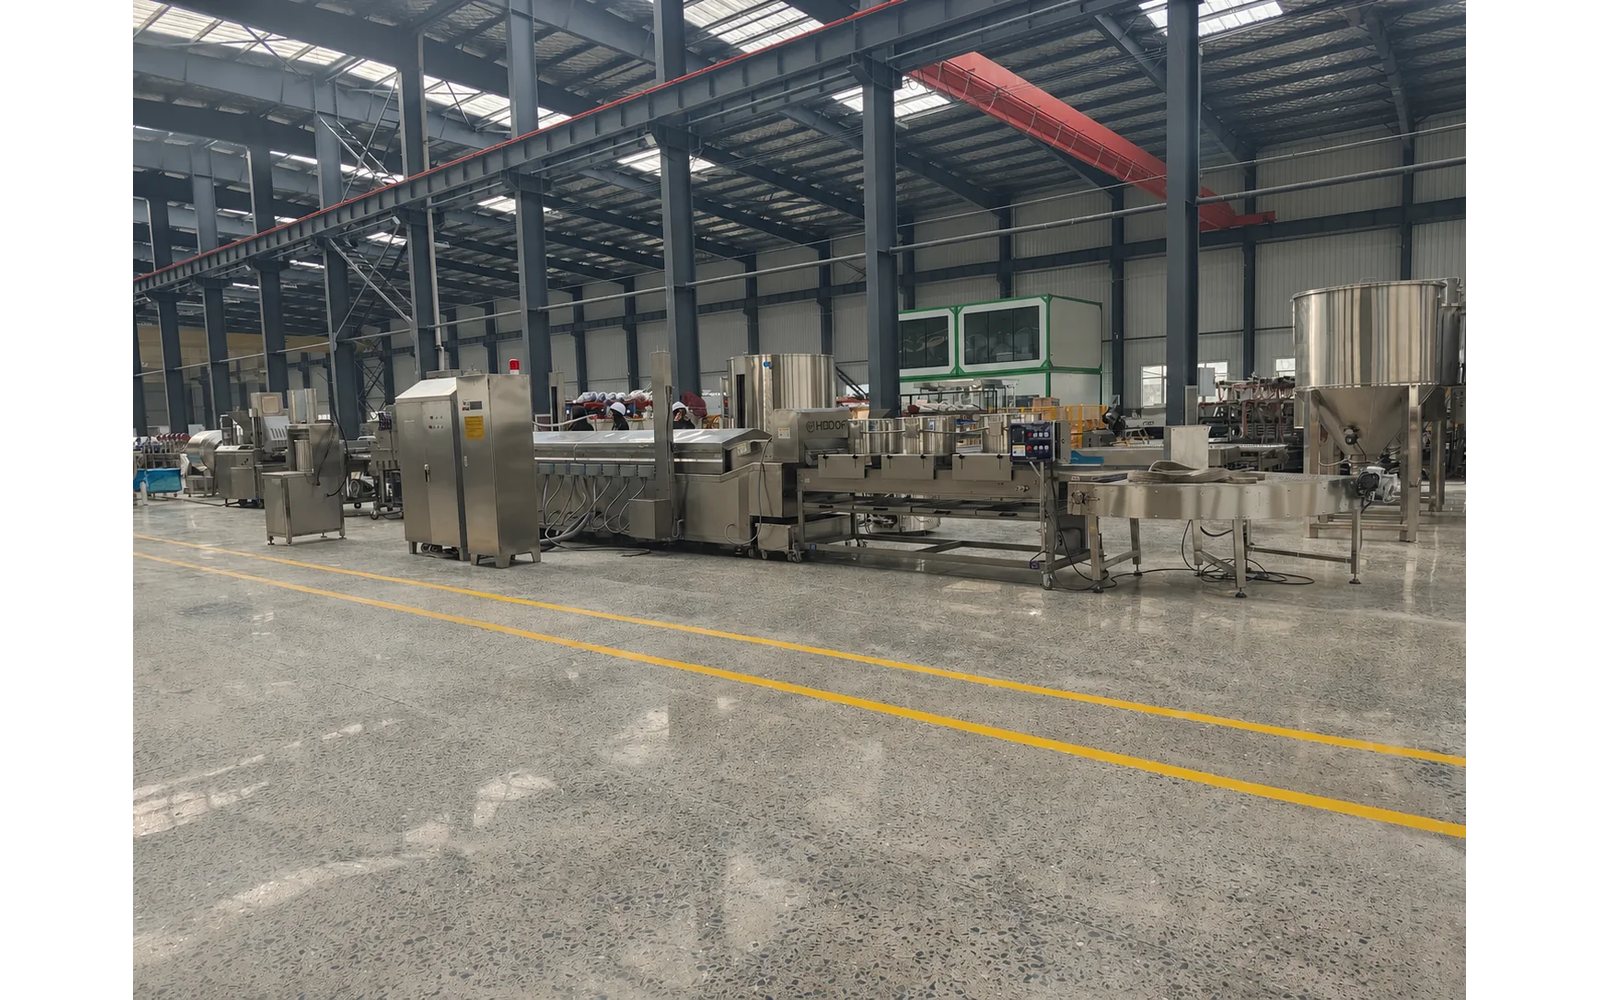
Los registros también se vuelven el archivo de aceptación: una línea verificada en cada entrega puede aceptarse en cada entrega, y comprador y proveedor saben qué cubrió realmente la prueba.
Una brecha en los registros es una brecha en la evidencia.
Cambie una variable de revisión a la vez
- 01Congele la base de productoUse una especificación nombrada de papa y corte.
- 02Estabilice la observación de alimentaciónRegistre carga y distribución antes de cambiar ajustes térmicos.
- 03Revise límites térmicos y de aceiteConecte calentamiento, circulación, filtración y alcance de limpieza.
- 04Inspeccione el manejo post-frituraCompruebe interfaces de transferencia, desaceitado, enfriamiento y sazonado.
- 05Documente la decisiónRegistre base aceptada, desviación y acción sin resolver.
Congele la base de producto
Use una especificación nombrada de papa y corte.
Estabilice la observación de alimentación
Registre carga y distribución antes de cambiar ajustes térmicos.
Revise límites térmicos y de aceite
Conecte calentamiento, circulación, filtración y alcance de limpieza.
Inspeccione el manejo post-fritura
Compruebe interfaces de transferencia, desaceitado, enfriamiento y sazonado.
Documente la decisión
Registre base aceptada, desviación y acción sin resolver.
| Referencias de freidoras revisadas | HDF-4000 / HDF-5000 / HDF-6000 / HDF-8000 |
|---|---|
| Insumo de producto | Potato lot, storage condition, solids where available, slice geometry and surface condition |
| Entrada operativa | Feed distribution, normal and peak rate, heating and oil-system basis, run duration and changeovers |
| Entrada de observación | Agreed color, texture, endpoint, oil carry-over, breakage, sample position and timing |
| Límite de resultado | No output or finished-product improvement is claimed without an approved trial and measurement record |
Preguntas frecuentes
¿Qué entrada debe comprobarse antes de cambiar los ajustes de la freidora?
¿Por qué una muestra única de chips puede dar un diagnóstico equivocado?
¿Cuándo se requiere una revisión de freidora de mayor exigencia?
¿Qué debe registrar un FAT de snacks de papa?
¿Este método garantiza un resultado de chips de papa?